

La norme « EN ISO 9015 Essais destructifs des soudures sur matériaux métalliques - Essais de dureté », basée sur une norme européenne et publiée ultérieurement par l'Organisation internationale de normalisation (ISO), comprend les sous-sections suivantes publiées sous le même titre :
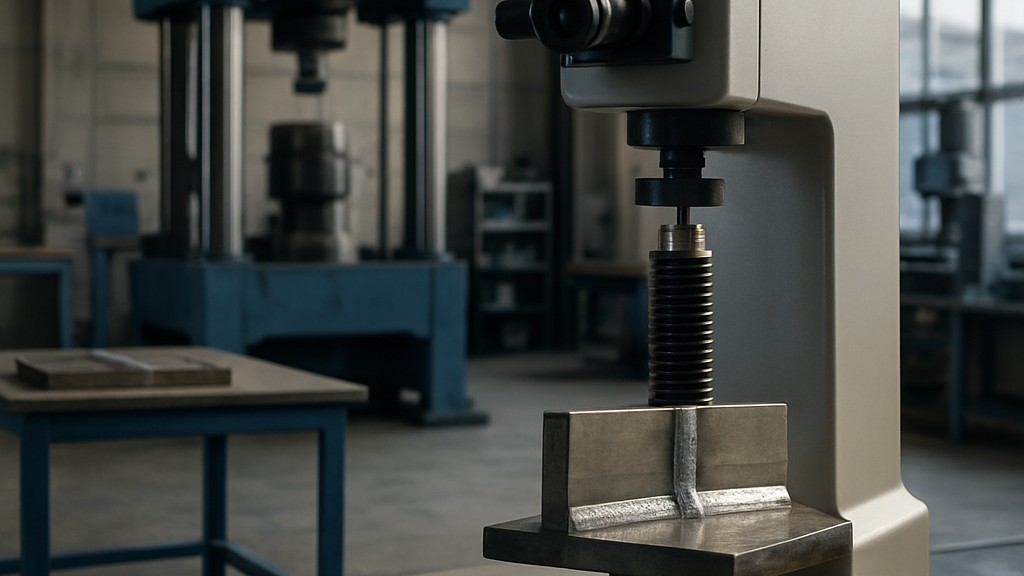
Le type et l'étendue des essais doivent être conformes aux spécifications de la norme d'application concernée ou d'un accord entre les parties contractantes. Les essais de dureté doivent être réalisés conformément aux normes ISO 6507-1 ou ISO 6506-1. Ils peuvent être réalisés par rangées d'empreintes ou par empreintes individuelles. Lorsque les types de soudures ne sont pas spécifiés, la procédure d'essai doit être adaptée aux assemblages soudés. Sauf indication contraire, les essais doivent être réalisés à température ambiante (23 °C ± 5 °C).
La préparation de l'éprouvette doit être conforme à la norme ISO 6507-1 ou ISO 6506-1. Une section transversale de l'éprouvette doit être prélevée par découpe mécanique, généralement perpendiculaire au joint soudé. Ce procédé et la préparation de surface ultérieure doivent être réalisés avec soin afin de garantir que la dureté de la surface testée ne soit pas affectée par des facteurs métallurgiques. La surface à tester doit être correctement préparée et, de préférence, abrasée afin de permettre des mesures précises des empreintes en différentes zones du joint soudé.
Dans la méthode d'indentation en rangées, les empreintes de dureté sont réalisées en rangées, incluant la distance par rapport à la surface, afin que ces rangées, ou des portions de rangées, permettent l'évaluation du joint soudé. Des rangées d'empreintes supplémentaires ou des emplacements différents peuvent être réalisés à la demande des parties contractantes. L'emplacement doit être précisé dans le rapport d'essai. Le nombre et l'espacement des empreintes doivent être suffisants pour identifier les zones durcies ou ramollies par le soudage.
Dans la méthode d'indentation individuelle, les zones typiques d'emplacement des indentations individuelles sont indiquées conformément à la norme. Les séries 1 à 4 indiquent le métal de base non affecté, les séries 5 à 10 la zone affectée thermiquement et les séries 11 à 14 le métal fondu. Sinon, l'emplacement de l'indentation peut être déterminé par examen métallographique. Pour éviter toute déformation due à une indentation, la distance minimale entre les points centraux des indentations individuelles, quelle que soit la direction, ne doit pas être inférieure à 2,5 fois la diagonale/le diamètre moyen de l'indentation adjacente la plus proche.
Les essais de microdureté doivent être réalisés conformément à la norme ISO 6507-1. Ils peuvent être réalisés par rangées d'empreintes ou par empreintes individuelles. Lorsque le type de soudure n'est pas indiqué sur les échantillons, la procédure d'essai doit être adaptée aux joints soudés. En général, les essais doivent être réalisés à une température ambiante comprise entre 23 °C (23 °F) et 5 °C (5 °F).
La préparation de l'éprouvette doit être conforme à la norme ISO 6507-1. Une section de l'éprouvette doit être prélevée par découpe mécanique, généralement perpendiculaire au joint soudé. Ce procédé et la préparation de surface ultérieure doivent être réalisés avec soin afin de garantir que la dureté de la surface à tester ne soit pas altérée métallurgiquement par un écrouissage ou un travail à froid. La surface à tester doit être convenablement préparée et, de préférence, abrasée afin de permettre des mesures précises des diagonales des empreintes en différentes zones du joint soudé.
Pour la méthode d'empreintes en rangées, les figures fournies dans la norme illustrent des exemples typiques d'emplacement des empreintes de dureté réalisées en rangées, y compris la distance par rapport à la surface, permettant ainsi l'évaluation du joint soudé par rangées ou par segments. Des rangées d'empreintes supplémentaires ou des emplacements différents peuvent être réalisés si cela est spécifié, par exemple en référence à une norme d'application. Les emplacements réels sont indiqués dans le rapport d'essai.
Pour la méthode des empreintes individuelles, la figure fournie dans la norme indique les zones typiques d'emplacement des empreintes individuelles : les positions 1 à 4 renseignent sur le matériau de base non affecté, les positions 5 à 8 représentent la zone affectée thermiquement et les positions 9 à 11 représentent le métal fondu. Sinon, l'emplacement de l'empreinte peut être déterminé par examen métallographique. Pour éviter toute déformation due à une empreinte, la distance minimale entre les points centraux des empreintes individuelles, quelle que soit la direction, ne doit pas être inférieure à la valeur indiquée dans la norme ISO 6507-1.
Notre organisation, qui accompagne depuis des années des entreprises de tous secteurs grâce à un large éventail d'activités de test, de mesure, d'analyse et d'évaluation, dispose d'une équipe performante qui suit de près les avancées scientifiques et technologiques mondiales et s'améliore constamment. Dans ce contexte, nous proposons également des services de test conformes à la norme EN ISO 9015 « Essais destructifs des soudures sur matériaux métalliques – Essais de dureté ».
Pour obtenir un rendez-vous, obtenir des informations plus détaillées ou demander une évaluation, vous pouvez nous demander de remplir notre formulaire et de vous joindre.

