
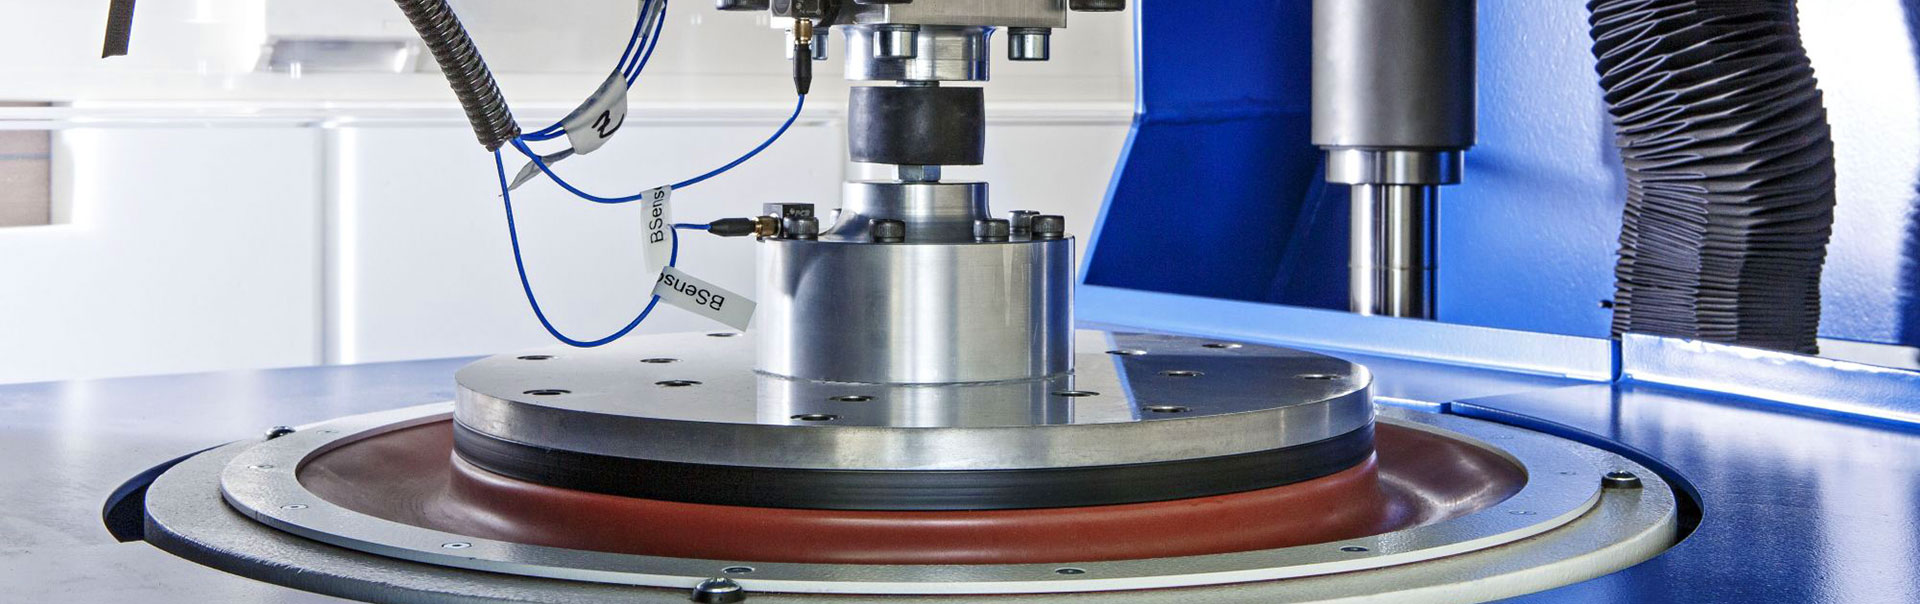
美國材料與試驗協會(ASTM)發布的標準「ASTM F1978-22 使用泰伯磨料測量金屬熱噴塗塗層耐磨性的標準測試方法」描述了測定由泰伯磨料生產的金屬塗層耐磨性的測試方法。此測試方法旨在作為表徵外科植入物上使用的塗層的一種手段。

此方法使用泰伯研磨裝置,產生滾動和摩擦的結合,使路面產生磨損。磨損以累積重量損失來衡量。此測試方法僅限於平坦、堅硬的樣品,這些樣品與水不會發生明顯的反應,並且在空氣中室溫至100度之間不會發生相變或化學反應。
就本標準而言,下列定義適用:
此測試方法使用 H-22 口徑(商標)輪的 Taber 研磨裝置,研磨頭質量為 250 g,無需附加配重。在受控壓力和研磨作用的條件下,使用旋轉和摩擦作用來研磨樣品。測試樣品安裝在旋轉平台上,在垂直軸上旋轉,對抗兩個砂輪的滑動旋轉。輪子的安裝應使其在與旋轉的測試樣本接觸時沿相反方向旋轉。一個砂輪將樣品向外向周邊摩擦,另一個向內向中心摩擦,同時真空系統在測試過程中去除磨損碎片。由此產生的磨損痕跡在大約 30 cm2 的面積上形成交叉弧形圖案。樣品經過指定數量(2、5、10 和 100)個累積旋轉週期的研磨、超音波清洗、乾燥、冷卻和稱重。每次重複後對樣品進行稱重,重量損失是樣品磨損的量度。
此測試方法提供了一種評估熱噴塗塗層抗顆粒脫落的方法。這種顆粒脫落可能發生在植入物的手術放置過程中或因放置後植入物的微運動而發生。
這種磨損測試方法可用於塗層的品質控制分析,並可用於評估加工變數的影響,例如塗層前的基材準備、表面紋理、塗層技術變數或塗層後處理。
此磨耗試驗方法適用於尺寸足夠大的平板狀樣品,使磨料輪不會與樣品表面分離。不建議用於其他形狀或尺寸的設備。
這些測試中使用的 Taber 磨料質量為 250 g,磨頭沒有額外的重量,由以下部分組成:
磨損試驗樣品應為直徑約10公分的正方形或直徑10公分的圓形,厚度至少1,6毫米但不超過6,5毫米,中間有6,5毫米,以便將樣品固定在樣品中泰伯磨料的固定器上應有一個直徑為孔的孔。對於鈦以外的基材,根據分析天平的容量考慮測試樣品的重量。
塗層的施加方式代表最終外科植入物中所使用的方式。
至少製備七個樣品。如果需要評估多種塗層,則每種塗層至少應製備六個樣品,且至少有一組樣品應包含七個樣品。從這七個樣品中選擇一個用於確定超音波清洗所需的時間。從每組六個樣品中隨機選擇一個樣品,用於測量超音波清洗引起的重量損失。將該樣品(空白樣品)稱重,進行超音波清洗,乾燥,冷卻,然後再次稱重。
在為各行業企業進行的眾多測試、測量、分析和評估研究中,我們的組織擁有訓練有素的專家人員和先進的技術設備,符合標準「ASTM F1978-22 耐磨性測量標準測試方法」使用泰伯磨料的金屬熱噴塗塗層」。它還提供明確的認證和測試服務。
您可以要求我們填寫表格進行預約,獲取更多詳細信息或要求評估。

