

Norma „ASTM E190 Standard Test Method for Guided Bend Testing of Welds for Ductility”, opracowana przez Amerykańskie Towarzystwo Badań i Materiałów (ASTM), opisuje metodę badania zginania sterowanego, służącą do określania wytrzymałości i ciągliwości spoin w wyrobach żelaznych i nieżelaznych. Wady niewidoczne na zdjęciach rentgenowskich mogą pojawić się na powierzchni próbki pod wpływem stopniowego, lokalnego przeciążenia.
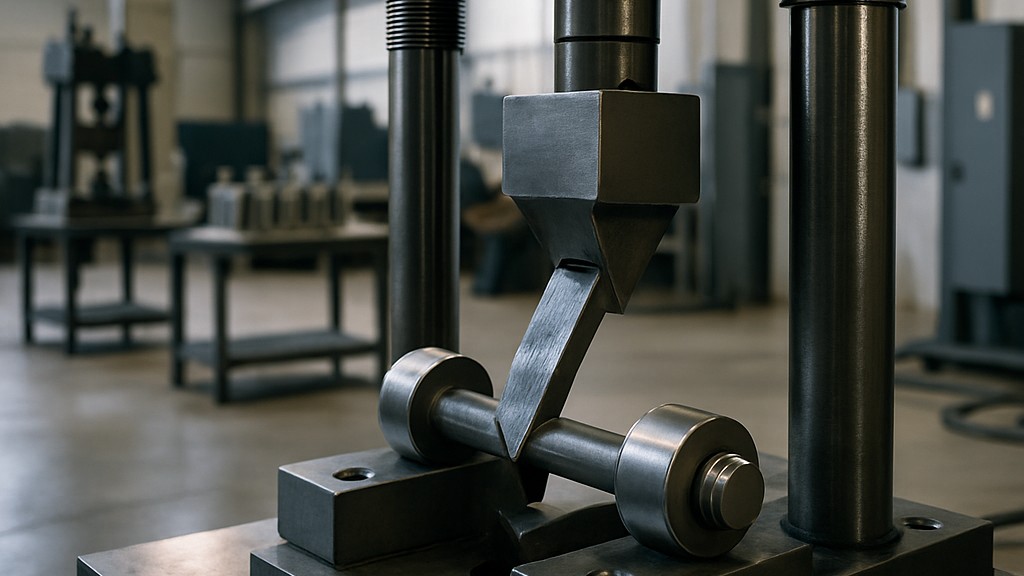
Próbka jest gięta w matrycy w kształcie litery „U” poprzez przyłożenie siły centralnie do ściegu spoiny na płaskiej próbce podpartej w dwóch punktach równoodległych od linii przyłożenia siły. Próbka jest wtłaczana do matrycy za pomocą tłoka o pożądanym kształcie. Wypukła powierzchnia wygiętej próbki jest badana pod kątem pęknięć lub innych widocznych wad.
Opisana w tej metodzie badawczej próba zginania kierowanego służy do oceny jakości spoin pod względem ciągliwości, co potwierdza ich odporność na pękanie podczas gięcia.
Próbki powszechnie używane do badań gięcia z kontrolą to prostokątne próbki obrabiane mechanicznie z blach i rur. Powierzchnia spoiny płaskiej próbki zawiera większą część materiału spoiny, natomiast przeciwległa strona nazywana jest powierzchnią grani. Dostępne są następujące typy próbek:
Podczas badania próbki zginane metodą sterowaną są gięte w uchwycie testowym, który zasadniczo odpowiada kształtowi określonemu w normie. Próbki poprzeczne umieszczane są w elemencie formy uchwytu, ze spoiną w połowie rozpiętości. Próbki zginane na powierzchni czołowej umieszczane są spoiną skierowaną do gniazda; próbki zginane w grani spoiny skierowane są do gniazda; a próbki zginane na boki umieszczane są stroną z większymi niedoskonałościami skierowaną do gniazda. Jeśli nie występują znaczące niedoskonałości, można wybrać dowolną stronę.
Można użyć dowolnych odpowiednich środków, aby przesunąć tłok względem matrycy, ale musi on być nieruchomy i nie może występować żaden znaczący ruch boczny. Siłę przykłada się do momentu, aż próbka uformuje kształt litery „U”, a drut o średnicy 3,2 mm nie może zostać włożony między próbkę a żaden punkt na krzywiźnie elementu tłoka przyrządu. Byłoby to jednak możliwe w przypadku przedwczesnego uszkodzenia próbki.
Ciągliwość spoin odnosi się do zdolności spoiny do odkształcania plastycznego (gięcie lub zginanie) bez pękania pod wpływem naprężenia. Jest to kluczowa właściwość mechaniczna, która wskazuje, jak dobrze spawany materiał radzi sobie z odkształceniami pod wpływem sił rozciągających lub zginających, szczególnie w dynamicznych lub silnie naprężonych środowiskach.
W spawalnictwie ciągliwość określa, jak bardzo złącze spawane może się rozciągnąć lub zgiąć, zanim pęknie. Wyższa ciągliwość oznacza większą zdolność do pochłaniania naprężeń bez pękania.
Ciągliwość spoin jest ważna z następujących powodów:
Czynniki wpływające na ciągliwość spoiny to:
Do określania ciągliwości spoiny stosuje się zazwyczaj następujące metody badawcze:
Norma ta jest powszechnie stosowana w przypadku mostów, statków, rurociągów, samolotów i zbiorników ciśnieniowych, w których odkształcenie bez uszkodzenia ma kluczowe znaczenie, a także w środowiskach, w których krytyczne znaczenie ma rozszerzalność cieplna lub duże obciążenia dynamiczne.
Nasza organizacja, która od lat wspiera przedsiębiorstwa z wszystkich sektorów, oferując szeroki zakres usług testowych, pomiarowych, analitycznych i ewaluacyjnych, dysponuje silnym zespołem pracowników, którzy uważnie śledzą światowe osiągnięcia nauki i technologii oraz stale się rozwijają. W tym kontekście świadczymy również usługi testowe zgodnie z normą „ASTM E190 Standard Test Method for Guided Bend Testing of Welds for Ductility” (Standardowa Metoda Badań Spawalności z Kierowanym Gięciem).
Możesz poprosić nas o wypełnienie formularza, aby umówić się na spotkanie, uzyskać bardziej szczegółowe informacje lub poprosić o ocenę.

