ISO 24338 Pokrycia podłogowe laminowane – Oznaczanie odporności na ścieranie
Norma Międzynarodowej Organizacji Normalizacyjnej (ISO) „ISO 24338 Laminowane pokrycia podłogowe – Oznaczanie odporności na ścieranie” opisuje metodę A i metodę B pomiaru odporności na ścieranie elementów podłóg laminowanych. Te metody badawcze mierzą odporność na ścieranie warstwy wierzchniej.
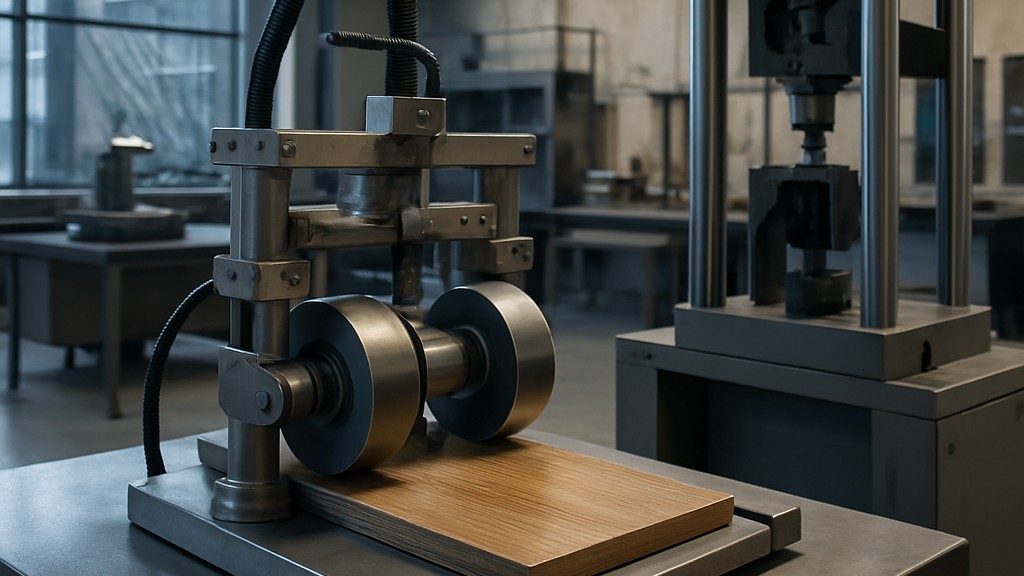
Zgodnie z Metodą A, ścieralność określa się poprzez obracanie próbki badanej w kontakcie z parą obciążonych cylindrycznych tarcz pokrytych określonym papierem ściernym. Zgodnie z Metodą B, odporność na ścieranie ocenia się poprzez szlifowanie powierzchni próbek badawczych określonym materiałem ściernym nakładanym przez dwie obciążone tarcze. Obie metody mierzą liczbę obrotów próbki badanej wymaganą do osiągnięcia określonego stopnia zużycia. Precyzja tych metod jest nieznana. Po udostępnieniu danych międzylaboratoryjnych, do normy zostanie dodane oświadczenie o precyzji.
Głównym sprzętem używanym w tych testach jest:
- Maszyna testowa (do metody A i metody B)
- Uchwyt próbki testowej (do metody A i metody B): Uchwyt w kształcie dysku o średnicy około 105 mm obraca się w płaszczyźnie poziomej z dopuszczalnym odchyleniem plus/minus 2 mm/m przy częstotliwości 60 plus/minus 2 obrotów na minutę, a próbkę testową można zamocować za pomocą śruby mocującej.
- Zespół mocujący i podnoszący (dla metody A i metody B): Zespół mocujący i podnoszący tarcze ścierne jest zaprojektowany tak, aby wywierać siłę 5,4 N plus/minus 0,2 N (metoda A) lub 10 plus/minus 0,2 N (metoda B) na próbkę badawczą dla każdej tarczy. W przypadku metody B, do zrównoważenia masy skórzanej tarczy ściernej wymagana jest przeciwwaga o masie 150 plus/minus 3 g. W tym celu można użyć drugiej pary skórzanych tarcz ściernych. Kalibrację i konserwację ramion ściernych Tabera należy przeprowadzać zgodnie z Załącznikiem A.
- Koła ścierne pokryte gumą (dla metody A): Dwa cylindryczne koła pokryte gumą, o szerokości 12,7 mm plus/minus 0,1 mm i średnicy 50 mm, które obracają się swobodnie wokół osi. Zakrzywiona powierzchnia kół, do głębokości 6 mm, powinna być wykonana z gumy o twardości 65 plus/minus 3 IRHD (zgodnie z normą ISO 48) lub 65 plus/minus 3 Shore A (zgodnie z normą ISO 7267-2). Pomiary i opis odpowiedniego układu pomiarowego przedstawiono w Załączniku B. Wewnętrzne powierzchnie kół powinny znajdować się w odległości 52,5 mm plus/minus 0,2 mm od linii środkowej głowicy ściernej i w równych odstępach 26,25 mm plus/minus 0,10 mm, a oś kół powinna znajdować się w odległości 19,05 mm plus/minus 0,3 mm od pionowej osi uchwytu próbki do badań. Ważne jest, aby upewnić się, że tarcze ścierne są w dobrym stanie, ponieważ różnice w płaskości, twardości, gładkości, okrągłości i szerokości mogą znacząco wpłynąć na wyniki testów. Kluczowe jest przestrzeganie wymiarów i tolerancji określonych w tej normie, ponieważ odchylenia mogą prowadzić do błędów przekraczających 100%.
- Paski papieru ściernego (do metody A): Należy użyć pasków ściernych o szerokości 12,7 mm plus/minus 0,1 mm w kierunku maszynowym i długości około 160 mm. Paski powinny spełniać następujące wymagania: gramatura od 70 g/m² do 100 g/m², wielkość cząstek umożliwiająca przejście przez sito o oczkach 100 μm i zatrzymanie się na sicie o oczkach 63 μm, warstwa wierzchnia z tlenku glinu o ziarnistości 180, klejenie, podkład samoprzylepny.
- Płytki kalibracyjne (dla metody A): Należy użyć walcowanej blachy cynkowej o grubości 0,8 mm plus/minus 0,1 mm i twardości Brinella 48 plus/2 (zgodnie z normą ISO 6506-1, średnica kulki 5 mm i obciążenie 360 N). Do celów homologacji typu lub weryfikacji, blachę cynkową należy stosować nie więcej niż 10 kalibracji na stronę.
- Zespół ssący (dla metody A): Dwie dysze ssące należy ustawić tak, aby pokrywały zużyty obszar badanej próbki. Jedna dysza powinna być umieszczona między kołami, a druga naprzeciwko. Środki dysz powinny być oddalone od siebie o 77 mm i znajdować się w odległości 2 mm plus/minus 0,5 mm od powierzchni badanej próbki. Przy zamkniętych dyszach należy wytworzyć podciśnienie o wartości 1,5–1,6 kPa.
- Licznik obrotów (dla metody A i metody B): Licznik obrotów służy do rejestrowania liczby obrotów uchwytu próbki.
- Podajnik żwiru i akcesoria (tylko do metody B)
- Ogólnie: Podajnik piasku powinien mieć minimalną pojemność około 200 g piasku, a jego górna i dolna część powinny być otwierane. Dolny otwór powinien znajdować się 10 mm +/- 1 mm nad powierzchnią badanego elementu, mieć długość 16 mm +/- 1 mm i szerokość 3,18 mm +/- 0,38 mm. Długość dolnego otworu powinna być promieniowa względem uchwytu badanej próbki. Urządzenie w podajniku piasku powinno zapewniać stały przepływ. Podajnik powinien być również wyposażony w urządzenie umożliwiające natychmiastowe zatrzymanie podawania w razie potrzeby.
- Urządzenie odkurzające: Po przejściu ścierniwa pod tarczą (zgodnie z kierunkiem obrotu), dyszę ssącą należy umieścić 3 mm plus/minus 2 mm nad szlifowaną szyną w płaszczyźnie osiowej lewego koła. Moc ssania należy ustawić na poziomie zapewniającym usunięcie całego pyłu i zanieczyszczeń.
- Materiał ścierny: Należy stosować ziarno ścierne (tlenek glinu na bazie boksytu, z pieca łukowego) o składzie chemicznym zgodnym z tabelą. Ciężar właściwy minerału ściernego wynosi 3,96 g/cm³, a twardość Knoopa 21 kN/mm². Średnioziarnista forma minerału ma gęstość nasypową od 1,51 g/cm³ do 1,62 g/cm³ zgodnie z normą FEPA 44-D. Rozkład wielkości cząstek waha się od 45 µm do 75 µm, a frakcja drobnych cząstek jest określona zgodnie z normą FEPA 42-D zgodnie z tabelą. Materiał ścierny należy przechowywać w suchym miejscu i używać tylko raz. Nie należy go przesiewać przed użyciem.
- Ściernice skórzane: Dwie cylindryczne tarcze o nominalnej średnicy 44,4 mm i szerokości 12,7 mm, które obracają się swobodnie wokół swoich osi. Tarcze są wyposażone w pasek skórzany o szerokości 12,7 mm plus/minus 0,1 mm i minimalnej grubości 1,5 mm. Całkowita średnica tarcz z paskami skórzanymi nie może przekraczać 52 mm i nie może być mniejsza niż 46 mm. Twardość pasków skórzanych musi być odpowiednia do przeznaczenia. Mierzy się ją za pomocą twardościomierza Shore'a typu A zgodnie z normą ISO 868 z następującym odchyleniem: Twardość Shore'a-A mierzy się w czterech punktach w środku bieżnika tarcz ściernych. Twardość skóry jest odpowiednia, jeśli wszystkie wyniki mieszczą się w zakresie od A/1:85 do A/1:95. Odległość między wewnętrznymi powierzchniami tarcz powinna wynosić 52,5 mm plus/minus 0,2 mm, a ich wspólna oś powinna być ustawiona w nominalnej odległości 19,05 mm plus/minus 0,3 mm od osi uchwytu próbki. Oś obrotu próbki powinna znajdować się w równej odległości od obu tarcz. Przed badaniem nowe tarcze ścierne muszą zostać poddane wstępnemu kondycjonowaniu: Nowe tarcze poddaje się wstępnemu testowi 2000 cykli zgodnie z procedurą opisaną tutaj.
- Stoper: Stoper o dokładności plus/minus 0,1 sekundy.
- Pojemnik na piasek: Pojemnik o znanej masie, do którego należy wrzucać piasek podczas kalibracji podajnika piasku.
- Płytki kalibracyjne: Płytki kalibracyjne wykonane z akrylu odlewanego komorowo o twardości Rockwella M 94 zgodnie z normą ASTM D785.
- Przezroczysty szablon do oceny zużycia zużytego obszaru: Do wizualnej oceny zużycia należy używać przezroczystego szablonu.
- Dodatkowe materiały lub sprzęt (metoda A i metoda B)
- Sprzęt wagowy: Aby określić utratę masy blachy cynkowej za pomocą papieru ściernego lub skalibrować przepływ ziarna materiału ściernego, potrzebny jest sprzęt wagowy o dokładności plus/minus 1 mg.
- Pomieszczenie klimatyzacyjne: Pomieszczenie klimatyzacyjne musi być w stanie utrzymać standardowy klimat wynoszący 23 stopnie plus/minus 2 stopnie i wilgotność względną na poziomie 50 procent plus/minus 5 procent.
Każda metoda wymaga trzech losowo wybranych elementów podłogi laminowanej. Z każdego elementu pobiera się próbkę testową o wymiarach około 100 mm x 100 mm:
- Próbka umieszczona 10 mm od lewej krótkiej krawędzi pierwszego elementu
- Próbka umieszczona w środku drugiego elementu
- Próbka umieszczona 10 mm od prawej krótkiej krawędzi trzeciego elementu
Należy unikać obrobionych krawędzi i powierzchni próbek. Jeśli grubość próbki przekracza 8 mm, próbki należy sfrezować na głębokość 7,5 mm plus/minus 0,5 mm od spodu, aby zapewnić poziome obciążenie ramion ściernych. Należy upewnić się, że próbki są idealnie płaskie i równoległe po frezowaniu.
Nasza organizacja, która od lat wspiera firmy z wszystkich sektorów, oferując szeroki zakres usług testowych, pomiarowych, analitycznych i ewaluacyjnych, może pochwalić się silnym zespołem pracowników, którzy uważnie śledzą światowe osiągnięcia w dziedzinie nauki i technologii oraz stale się rozwijają. W tym kontekście oferujemy również usługi testowe zgodne z normą ISO 24338 „Laminowane wykładziny podłogowe – Oznaczanie odporności na ścieranie”.



