
Norma „EN ISO 2060 Tekstylia – Przędza z nawojów – Wyznaczanie gęstości liniowej (masy na jednostkę długości) metodą motka”, która ma swoją podstawę w normie europejskiej i została następnie opublikowana przez Międzynarodową Organizację Normalizacyjną (ISO), opisuje metodę wyznaczania gęstości liniowej wszystkich rodzajów przędzy w formie opakowanej, z wyjątkiem przędz, które mogą być przedmiotem osobnej normy międzynarodowej.
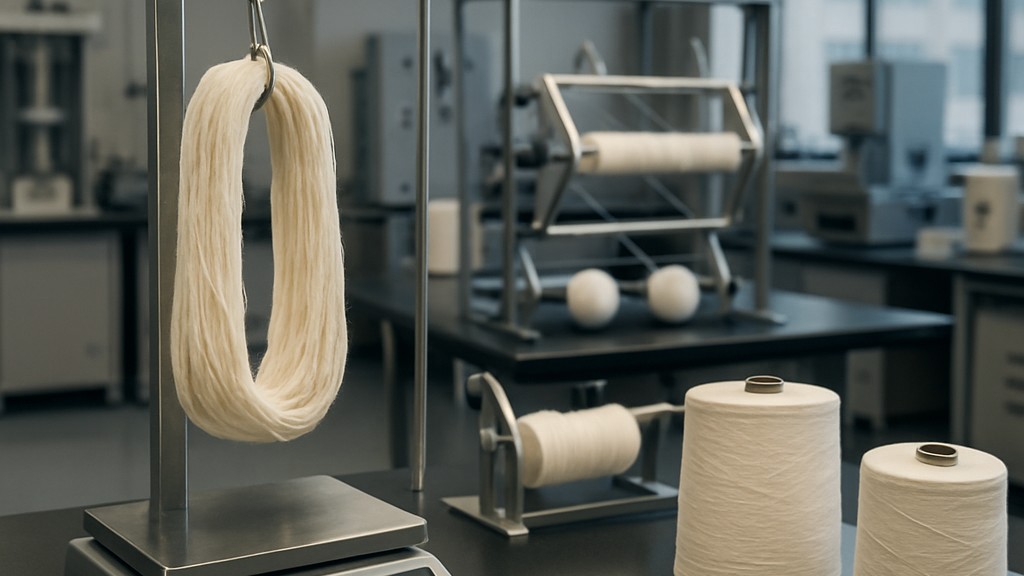
Niniejsza norma obejmuje siedem opcjonalnych procedur opartych na różnych metodach kondycjonowania i przygotowania. Ponieważ różne procedury nie dają tych samych wartości, kluczowe jest, aby zastosowana procedura była akceptowana przez wszystkie strony zainteresowane wynikami badań.
Chociaż metoda ta została opracowana wyłącznie do określania masy przędzy na jednostkę długości, często preferowane jest łączenie tego pomiaru z badaniami wytrzymałościowymi i komercyjnymi badaniami masy. W takich przypadkach, jeśli stosowane są długości motków inne niż podane, zastosowana długość i wszelkie konkretne korekty oparte na tych długościach podlegają uzgodnieniom między stronami.
Tę metodę można zastosować do:
Na potrzeby niniejszego standardu mają zastosowanie następujące terminy i definicje:
Zasadniczo gęstość liniową oblicza się na podstawie długości i masy odpowiednich próbek. Próbki o odpowiedniej długości przygotowuje się poprzez nawijanie motków testowych do zliczania przędzy w określonych warunkach z odpowiednio kondycjonowanych próbek po odpowiednim kondycjonowaniu wstępnym w formie motków. W praktyce masę motków określa się w różnych warunkach określonych w niniejszej normie. Po osiągnięciu porozumienia można zastosować dowolną z poniższych opcji podanych w niniejszej normie.
Warunki wstępnego przygotowania, kondycjonowania i testowania muszą być zgodne z normą ISO 139. Powietrze o temperaturze 20°C i wilgotności względnej 65% ma prężność pary wodnej 1515 Pa, a po podgrzaniu do temperatury 47°C z marginesem ± 3°C powstaje atmosfera o wilgotności względnej od 12,3% do 16,7%. Powietrze o maksymalnej temperaturze 22°C i wilgotności względnej 67% ma prężność pary wodnej 1770 Pa, a po podgrzaniu do temperatury 44°C–50°C wytwarza wilgotność w zakresie od 14,3% do 19,4%. Wszelkie odstępstwa od standardowej atmosfery wstępnego przygotowania muszą zostać uzgodnione przez strony zaangażowane w test, a zastosowana temperatura i wilgotność muszą zostać podane w raporcie z testu.
Pobieranie próbek powinno odbywać się jedną z następujących metod:
Należy pobrać próbkę zbiorczą jako reprezentatywną dla partii (dostawy) podlegającej badaniu.
Z każdego opakowania z próbką laboratoryjną należy nawinąć jeden motek. Motki powinny być wystarczająco długie, aby wystarczyło na wszystkie wymagane testy. Podczas nawijania motków, przędzę należy nawijać od końca opakowania, jeśli jest to standardowa metoda użytkowania; w przeciwnym razie przędzę należy nawijać od boku opakowania. Aby zapobiec uszkodzeniom, należy wyrzucić kilka metrów przędzy z początku i końca opakowania.
Wstępne kondycjonowanie i kondycjonowanie laboratoryjnych pasm próbek musi być przeprowadzone zgodnie z niniejszą normą. Laboratorium musi wstępnie kondycjonować pasma próbek, wystawiając je na działanie swobodnego przepływu powietrza przez co najmniej 4 godziny w atmosferze określonej dla wstępnego kondycjonowania. Próbek nie należy suszyć w suszarce podczas wstępnego kondycjonowania.
Po wstępnym przygotowaniu pasm próbek w laboratorium należy doprowadzić je do stanu równowagi wilgotnościowej w celu przeprowadzenia badań, wystawiając je na działanie standardowej atmosfery odpowiedniej do badań, aż do momentu, w którym nie nastąpi postępująca zmiana masy o więcej niż 0,1 procenta przez 24 godziny lub w kolejnych ekspozycjach trwających co najmniej 30 minut.
Nasza organizacja, która od lat wspiera przedsiębiorstwa z wszystkich sektorów, oferując szeroki zakres usług testowania, pomiarów, analiz i ewaluacji, może pochwalić się silnym zespołem pracowników, którzy uważnie śledzą światowe osiągnięcia nauki i technologii oraz stale się rozwijają. W tym kontekście oferujemy również usługi testowania zgodne z normą EN ISO 2060 Tekstylia – Przędza z nawojów – Oznaczanie gęstości liniowej (masy na jednostkę długości) metodą Hanka.
Możesz poprosić nas o wypełnienie formularza, aby umówić się na spotkanie, uzyskać bardziej szczegółowe informacje lub poprosić o ocenę.

