

အမေရိကန်စမ်းသပ်ခြင်းနှင့်ပစ္စည်းများအသင်း (ASTM) မှတီထွင်ထားသော လေးလံသောသံမဏိပုံသွင်းခြင်းများ၏ Ultrasonic စစ်ဆေးခြင်းအတွက် ASTM A388/A388M-95 စံလုပ်ထုံးလုပ်နည်းသည် ဖြောင့်တန်းသောနှင့်ထောင့်မှန် beam နည်းစနစ်များကို အသုံးပြု၍ လေးလံသောသံမဏိပုံသွင်းခြင်းများကို contact၊ impact-echo ultrasonic စစ်ဆေးခြင်းအတွက် စစ်ဆေးရေးလုပ်ထုံးလုပ်နည်းများကို ဖော်ပြထားသည်။ ဤစံနှုန်းတွင် ဖြောင့်တန်းသော beam နည်းစနစ်များနှင့် distance gain-size နည်းလမ်းကို အသုံးပြုခြင်းပါဝင်သည်။ စုံစမ်းမေးမြန်းခြင်း၊ စာချုပ်၊ အမိန့် သို့မဟုတ် သတ်မှတ်ချက်တွင် ASTM A388/A388M-95 စံနှုန်းနှင့်အညီ ပုံသွင်းခြင်းများကို ultrasonic စစ်ဆေးမှုခံယူရမည်ဟု ဖော်ပြသည့်အခါ ဤအလေ့အကျင့်ကို အသုံးပြုသင့်သည်။
ဤအပလီကေးရှင်းအတွက် ultrasonic၊ pulsed၊ ရောင်ပြန်ဟပ်မှုအမျိုးအစားတူးလ်ကို အသုံးပြုထားသည်။ စနစ်သည် 1 နှင့် 5 MHz အကြားကြိမ်နှုန်းများကိုစစ်ဆေးနိုင်သည်။ austenitic stainless အတုများကို စစ်ဆေးသောအခါ၊ စနစ်သည် 0,4 MHz အထိနိမ့်သော ကြိမ်နှုန်းများကို စစ်ဆေးနိုင်သည်။
Ultrasonic စက်သည် မျက်နှာပြင်အမြင့်၏ အနည်းဆုံး 75 ရာခိုင်နှုန်း (စခရင်၏ထိပ်သို့ စကင်န်မျဉ်းကို စကင်န်ဖတ်ရန်) (5 ရာခိုင်နှုန်းအတွင်း) (5 ရာခိုင်နှုန်းအတွင်း) ပံ့ပိုးပေးရပါမည်။ အထက်ဖော်ပြပါ 317 ရာခိုင်နှုန်း linearity သည် ဖန်သားပြင်ပေါ်ရှိ တင်ဆက်မှုအား ဖော်ပြသည့် ပမာဏဖြစ်သည်။ ASTM E317 စံသတ်မှတ်ချက်နှင့်အညီ စက်ပစ္စည်းမျဉ်းသားမှုကို စစ်ဆေးအတည်ပြုသင့်သည်။ ASTM E428 သို့မဟုတ် ASTM E65 စံနှုန်းများနှင့်အညီ စက်ဖြင့်ပြုလုပ်ထားသော မည်သည့်လုပ်ကွက်မဆို သတ်မှတ်ထားသော XNUMX ရာခိုင်နှုန်း စက်ပစ္စည်း linearity ကို ဆုံးဖြတ်ရန် အသုံးပြုနိုင်သည်။
အီလက်ထရွန်းနစ်ကိရိယာတွင် လေဖြတ်စက် (အသုံးအနှုံး၏ အပေါင်း/အနုတ် 10 ရာခိုင်နှုန်း (+1 dB) အထိ တိကျမှု) သည် တူရိယာ၏ မျဉ်းကြောင်းအကွာအဝေးထက် ညွှန်ကိန်းများကို တိုင်းတာခြင်းအား ခွင့်ပြုပေးမည့် ကိန်းဂဏန်းများကို တိုင်းတာနိုင်စေမည်ဖြစ်သည်။
အနိမ့်ဆုံးနှင့် 20 မီလီမီတာ အမြင့်ဆုံးအတိုင်းအတာ 30 မီလီမီတာ နှင့် အမြင့်ဆုံး 650 မီလီမီတာ 2 ရှိသော အလင်းတန်းများကို စကင်န်ဖတ်ခြင်းအတွက် အသုံးပြုသည့် transducer ဖြင့် ရှာဖွေရန် ယူနစ်များကို အသုံးပြုသည်။ ၁၃ မီလီမီတာ x ၂၅ မီလီမီတာမှ ၂၅ မီလီမီတာ x ၂၅ မီလီမီတာအထိ အရွယ်အစား တပ်ဆင်ထားသော ရှာဖွေရေးယူနစ်များကို ထောင့်မှန်အလင်းစကင်န်ဖတ်ရန်အတွက် အသုံးပြုသည်။ Transducers ကို ၎င်းတို့၏ အမည်ခံ ကြိမ်နှုန်းဖြင့် အသုံးပြုသည်။ အညွှန်းများကို အကဲဖြတ်ရန်နှင့် ခွဲခြားသတ်မှတ်ရန် အခြားရှာဖွေမှုယူနစ်များကို အသုံးပြုနိုင်သည်။
SAE no 20 သို့မဟုတ် SAE no 30 အင်ဂျင်ဆီ၊ glycerin၊ ထင်းရှူးဆီ သို့မဟုတ် ရေကဲ့သို့ ကောင်းမွန်သော စိုစွတ်သောဂုဏ်သတ္တိရှိသော အချိတ်အဆက်များကို အသုံးပြုသင့်သည်။ အချိတ်အဆက်များသည် တစ်ခုနှင့်တစ်ခု နှိုင်းယှဉ်၍မရနိုင်သည့်အပြင် ချိန်ညှိခြင်းနှင့် စစ်ဆေးခြင်းအတွက် တူညီသောအချိတ်အဆက်များကို အသုံးပြုသင့်သည်။
အောက်ခြေအပေါက်များပါရှိသော ကိုးကားတုံးများကို ဤစံနှုန်းနှင့်အညီ စက်ကိရိယာများ ချိန်ညှိခြင်းအတွက် အသုံးပြုနိုင်ပြီး အမိန့် သို့မဟုတ် စာချုပ်တွင် သတ်မှတ်ထားပါက အလင်းတန်းဖြောင့်စစ်ဆေးခြင်းအတွက် မှတ်တမ်းတင်အဆင့်များကို ဆုံးဖြတ်ရန် အသုံးပြုနိုင်သည်။
အကွာအဝေးရရှိမှုအရွယ်အစား (DGS) စကေးများကို အသုံးပြုမည့် ultrasonic စမ်းသပ်မှုယူနစ်နှင့် transducer နှင့် ကိုက်ညီသော အကွာအဝေးကို မှန်ကန်သော အလင်းတန်းစစ်ဆေးခြင်းအတွက် မှတ်ပုံတင်အဆင့်များကို ဆုံးဖြတ်ရန် အသုံးပြုနိုင်သည်။ ဆန်းစစ်ရမည့် အတုလုပ်ခြင်း၏ အပြည့်အ၀ အထူအပိုင်းကို ထည့်သွင်းရန် DGS စကေးအကွာအဝေးကို ရွေးချယ်သင့်သည်။
ဤအပလီကေးရှင်းတွင်၊ ultrasonic စာမေးပွဲများကို လုပ်ဆောင်နေသည့် ပုဂ္ဂိုလ်များသည် ဤစံနှုန်းနှင့်အညီ သို့မဟုတ် ဝယ်ယူသူနှင့် ပေးသွင်းသူနှစ်ဦးစလုံးမှ လက်ခံနိုင်သော အခြားနိုင်ငံတော်စံနှုန်းနှင့်အညီ စာဖြင့်ရေးသားထားသော လုပ်ထုံးလုပ်နည်းအရ အရည်အချင်းပြည့်မီပြီး အသိအမှတ်ပြုခံရရပါမည်။
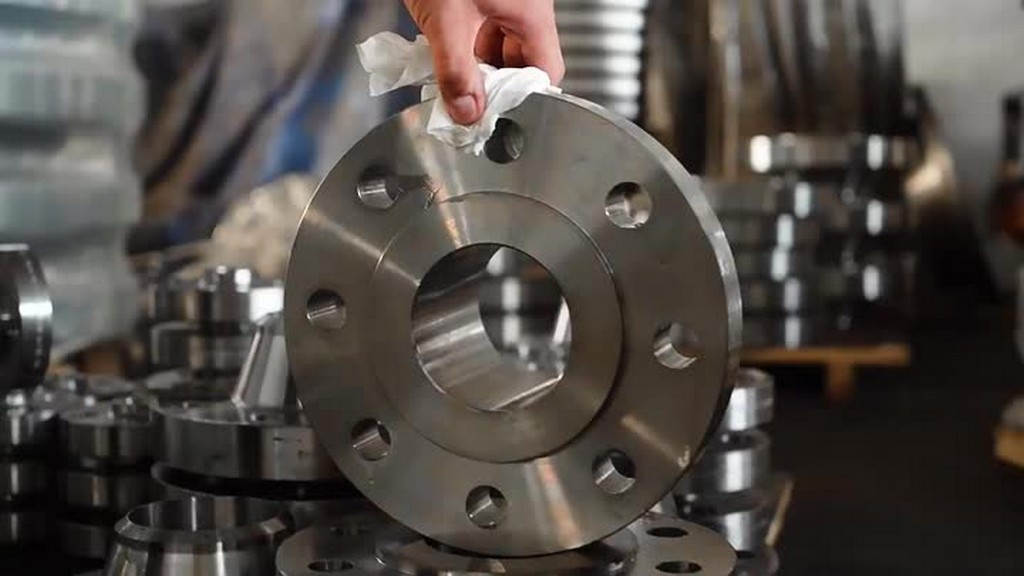
ယေဘုယျအားဖြင့် ဖြစ်နိုင်သည့်အခါတိုင်း၊ တက်တူး၏ ထုထည်တစ်ခုလုံးကို ultrasonic စစ်ဆေးမှုခံယူရသည်။ အပိုင်းများ၏ အချင်းဝက်နှင့် အခြားသော ဒေသဆိုင်ရာပုံစံများ အပြောင်းအလဲကြောင့် တက်တူး၏ အပိုင်းအချို့ကို စစ်ဆေးရန် မဖြစ်နိုင်ပါ။
စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများအတွက် (စိတ်ဖိစီးမှုကိုသက်သာစေသောကုသမှုများမှလွဲ၍) Ultrasonic စစ်ဆေးခြင်းကိုပြုလုပ်ပြီးနောက်တွင် အပေါက်များတူးဖော်ခြင်း၊ သော့လမ်းကြောင်းများဖြတ်တောက်ခြင်း၊ သွယ်ဆက်ခြင်း၊ grooves သို့မဟုတ် machining sections များကို မတူးဖော်မီ ပြုလုပ်ပါသည်။ စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများအတွက် ပြုပြင်ခြင်းအတွက် လိုအပ်သော ဖောင်ပုံစံဖွဲ့စည်းပုံသည် အတုပြုလုပ်ခြင်း၏ နောက်ဆက်တွဲစစ်ဆေးမှုကို အပြည့်အဝ တားဆီးနိုင်ပါက စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများအတွက် မလုပ်ဆောင်မီ စစ်ဆေးခြင်းကို ခွင့်ပြုပါသည်။ ထိုသို့သောအခြေအနေမျိုးတွင်၊ အတုပြုလုပ်ခြင်းကို အပူကုသမှုပြီးနောက် ဖြစ်နိုင်သမျှ လုံးလုံးလျားလျား ultrasonic ဖြင့် ပြန်လည်စစ်ဆေးသည်။
အတုပြုလုပ်သည့်ပမာဏ၏ ပြီးပြည့်စုံသောလွှမ်းခြုံမှုကို သေချာစေရန်၊ ရှာဖွေမှုယူနစ်သည် ဖြတ်သန်းမှုတစ်ခုစီတွင် အနည်းဆုံး 15 ရာခိုင်နှုန်း ထပ်နေခြင်းနှင့် ချိန်ညှိထားသည်။ ကိုယ်တိုင်စကင်န်ဖတ်ခြင်းအတွက်၊ စကင်န်ဖတ်ခြင်းအမြန်နှုန်း 150 mm/s ထက် မကျော်လွန်သင့်ပါ။
အလိုအလျောက်စကင်န်ဖတ်ခြင်းအတွက်၊ စကင်န်ဖတ်မှုနှုန်း သို့မဟုတ် စက်ပစ္စည်း ထပ်တလဲလဲနှုန်း သို့မဟုတ် သတ်မှတ်ချက်တွင် သတ်မှတ်ထားသည့် အသေးငယ်ဆုံးသော အနှောင့်အယှက်များကို ထောက်လှမ်းခွင့်ပြုရန်နှင့် အသံသွင်းခြင်း သို့မဟုတ် အချက်ပြကိရိယာ၏ လုပ်ဆောင်မှုကို ခွင့်ပြုရန် ချိန်ညှိထားသည်။ စကင်န်ဖတ်ခြင်းအမြန်နှုန်းသည် လက်ခံနိုင်သော ချိန်ညှိမှုပြုလုပ်သည့်အမြန်နှုန်းထက် မည်သည့်အချိန်တွင်မျှ မကျော်လွန်သင့်ပါ။
ဖြစ်နိုင်ပါက ပုံသွင်းခြင်း၏ အစိတ်အပိုင်းအားလုံးကို ထောင့်မှန် ဦးတည်ချက်နှစ်ခုဖြင့် စကင်ဖတ်သည်။ ဖြစ်နိုင်သည့်နေရာတွင် disc ပုံသွင်းခြင်းများကို အနည်းဆုံး ပြားချပ်ချပ် မျက်နှာပြင်တစ်ခုမှ straight beam နည်းပညာကို အသုံးပြု၍ နှင့် အပြင်ဘက်မှ radial ပုံစံဖြင့် စကင်ဖတ်သည်။ cylindrical အပိုင်းများနှင့် hollow ပုံသွင်းခြင်းများကို angled beam နည်းပညာကို အသုံးပြု၍ စကင်ဖတ်သည်။ ဖြစ်နိုင်သည့်နေရာတွင် ပုံသွင်းခြင်းကို axial ဦးတည်ချက်တွင်လည်း စစ်ဆေးသည်။ ထို့အပြင်၊ hollow ပုံသွင်းခြင်းများကို အပြင်ဘက်အချင်းမျက်နှာပြင်မှ angled beam နည်းပညာကို အသုံးပြု၍ စစ်ဆေးသည်။
ထုတ်လုပ်သူ သို့မဟုတ် လက်ခံသူမှ ပြန်လည်စစ်ဆေးခြင်း သို့မဟုတ် ပြန်လည်အကဲဖြတ်ခြင်းတွင် နှိုင်းယှဉ်နိုင်သော စက်ကိရိယာများ၊ ရှာဖွေမှုယူနစ်များ၊ ကြိမ်နှုန်းနှင့် အတွဲလိုက်ကို အသုံးပြုပါသည်။ အတုလုပ်ခြင်းများကို စက်ကိရိယာပေါ်တွင် သို့မဟုတ် ကြိတ်စက်ပေါ်တွင် လှည့်နေချိန်တွင် စစ်ဆေးနိုင်သည်။ ဝယ်သူမှ မသတ်မှတ်ထားပါက၊ ထုတ်လုပ်သူ၏ ဆုံးဖြတ်ချက်အရ နည်းလမ်းတစ်ခုခုကို အသုံးပြုနိုင်သည်။
များပြားလှသော စမ်းသပ်ခြင်း၊ တိုင်းတာခြင်း၊ ခွဲခြမ်းစိတ်ဖြာခြင်းနှင့် အကဲဖြတ်ခြင်းဆိုင်ရာ လေ့လာမှုများကြားတွင်၊ ကျွန်ုပ်တို့၏ အဖွဲ့အစည်းသည် ၎င်း၏ လေ့ကျင့်သင်ကြားထားသော ကျွမ်းကျင်ဝန်ထမ်းများနှင့် အဆင့်မြင့်နည်းပညာသုံး စက်ကိရိယာများဖြင့် "ASTM A388/A388M-95 Standard အလေ့အကျင့်အတွက် သတ်မှတ်ထားသော စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ဆောင်ရွက်ပေးပါသည်။ လေးလံသောသံမဏိအတုပြုလုပ်ခြင်း၏ ultrasonic စစ်ဆေးခြင်း" စံနှုန်းကိုပေးသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

