

ဂျာမန်စံချိန်စံညွှန်းသတ်မှတ်ရေးဌာန (DIN) မှထုတ်ဝေသော “DIN 53295 ဆန်းဒဝှစ်ချ်ဖွဲ့စည်းပုံများစမ်းသပ်ခြင်း - ဒရမ်အကူအညီဖြင့် ခွာစမ်းသပ်မှု” စံနှုန်းသည် ဆန်းဒဝှစ်ချ်ဖွဲ့စည်းပုံများတွင် ကော်ချည်နှောင်မှုများ၏ ခွာခံနိုင်ရည် (သို့မဟုတ် ခွာအား) ကို ဆုံးဖြတ်ရန် စမ်းသပ်နည်းလမ်းကို ဖော်ပြထားသည်။ ဆန်းဒဝှစ်ချ်ဖွဲ့စည်းပုံများတွင် ပါးလွှာပြီး မာကျောသော မျက်နှာပြင်အလွှာနှစ်ခု (ဥပမာ အလူမီနီယမ် သို့မဟုတ် ပေါင်းစပ်အလွှာများ) ကို အလေးချိန်ပေါ့ပါးသော အဓိကပစ္စည်း (ဥပမာ ပျားအုံ၊ အမြှုပ် သို့မဟုတ် ဘော်ဆာသစ်သား) နှင့် ချိတ်ဆက်ထားလေ့ရှိသည်။ ဤပစ္စည်းများကို လေကြောင်း၊ မော်တော်ကား၊ ရထားလမ်းယာဉ်များ၊ အဆောက်အဦပြားများနှင့် အခြားခိုင်ခံ့မှုနှင့် အလေးချိန်အချိုးမြင့်မားရန် လိုအပ်သည့် စက်မှုလုပ်ငန်းများတွင် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြသည်။
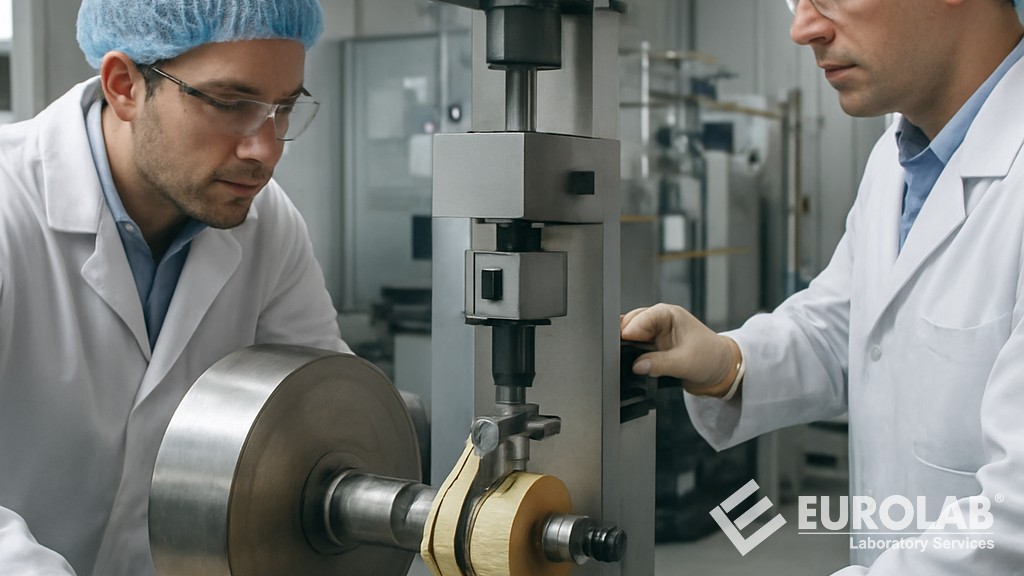
ဤစံနှုန်းသည် ခွာချသည့်အားများအောက်တွင် မျက်နှာပြင်အလွှာကို ကော်သည် မည်မျှကောင်းမွန်စွာ ထိန်းထားနိုင်သည်ကို အကဲဖြတ်ရန် အာရုံစိုက်သည်။ ကပ်ငြိမှုညံ့ဖျင်းခြင်းသည် ဆန်းဒဝစ်ချ်ပြားများတွင် အရေးကြီးသောပျက်ကွက်မှုပုံစံဖြစ်သည့် အလွှာကွာကျခြင်းကို ဖြစ်စေနိုင်သည်။ စမ်းသပ်မှုသည် ကပ်ငြိမှုအရည်အသွေး၏ ပမာဏဆိုင်ရာတိုင်းတာမှုကို ပေးစွမ်းပြီး ပုံမှန်အားဖြင့် ခွာချသည့်အခိုက်အတန့် (ယူနစ်အကျယ်လျှင် torque) သို့မဟုတ် ပျမ်းမျှခွာချသည့်အားအဖြစ် ဖော်ပြလေ့ရှိသည်။
ဤနည်းလမ်းသည် climbing drum (သို့မဟုတ် drum peeling apparatus) ဟုခေါ်သော အထူးပစ္စည်းတစ်ခုကို အသုံးပြုသည်။ စမ်းသပ်မှု၏ အလုပ်လုပ်ပုံမှာ အောက်ပါအတိုင်းဖြစ်သည်။
DIN 53295 စံနှုန်းသည် တူညီသော သို့မဟုတ် အလားတူ climbing drum peeling စမ်းသပ်မှုအတွက် အခြားနိုင်ငံတကာစံနှုန်းများနှင့် နီးကပ်စွာ ဆက်စပ်နေပြီး မကြာခဏ ကိုးကားလေ့ရှိသည်။
ခေတ်မီစမ်းသပ်မှုစနစ်များစွာကို စံနှုန်းသုံးခုစလုံးကို တစ်ပြိုင်နက်တည်း ကိုက်ညီစေရန် ဒီဇိုင်းထုတ်ထားသည်။
DIN 53295 စံနှုန်းကို မကြာသေးမီနှစ်များအတွင်း စမ်းသပ်ကိရိယာများ သတ်မှတ်ချက်များ၊ သုတေသနစာတမ်းများ (ဥပမာ၊ အလူမီနီယမ်အမြှုပ်အူတိုင်များ သို့မဟုတ် အားဖြည့်ထားသော ထရပ်စ်အသားညှပ်ပေါင်မုန့်များ) နှင့် စက်မှုလုပ်ငန်းသုံး အသုံးချမှုများတွင် တက်ကြွစွာ ရည်ညွှန်းအသုံးပြုနေဆဲဖြစ်သည်။
အတိုချုပ်ပြောရလျှင် DIN 53295 စံနှုန်းသည် သတ်မှတ်ထားသောထောင့်နှင့် အမြန်နှုန်းဖြင့် အူတိုင်မှ အပေါ်ယံလွှာကို ခွာရန် လိုအပ်သောအားကို တိုင်းတာခြင်းအပေါ် အခြေခံသည်။
ဆန်းဒဝှစ်ချ်ဖွဲ့စည်းပုံတွင် ပုံမှန်အားဖြင့် အလွှာသုံးလွှာပါဝင်သည်-
ဤဖွဲ့စည်းပုံသည် အာကာသ၊ မော်တော်ကား၊ ဆောက်လုပ်ရေးနှင့် ရေကြောင်းအသုံးချမှုများတွင် မြင့်မားသော မာကျောမှု/အလေးချိန်နည်းခြင်း၏ အားသာချက်ကို ပေးစွမ်းသည်။
DIN 53295 စံနှုန်းကို အောက်ပါဝိသေသလက္ခဏာများကို အကဲဖြတ်ရန် အသုံးပြုသည်-
၎င်းသည် အရည်အသွေးထိန်းချုပ်မှုနှင့် သုတေသနနှင့် ဖွံ့ဖြိုးတိုးတက်ရေးလုပ်ဆောင်ချက်များတွင် အထူးအရေးကြီးပါသည်။
စမ်းသပ်ခြင်းလုပ်ငန်းစဉ်သည် အခြေခံအားဖြင့် အောက်ပါအဆင့်များကို လိုက်နာသည်-
ရလဒ်ကို များသောအားဖြင့် အောက်ပါအတိုင်း ဖော်ပြလေ့ရှိသည်- ခွာအား = အား / နမူနာအကျယ်။
စံနှုန်းတွင် ပုံမှန်အားဖြင့် အောက်ပါနမူနာဝိသေသလက္ခဏာများကို သတ်မှတ်ပေးပါသည်။
စမ်းသပ်မှုအပြီးတွင် အောက်ပါအချက်အလက်များကို တင်ပြထားပါသည်။
ထုတ်လုပ်မှုချို့ယွင်းချက် သို့မဟုတ် ပစ္စည်းအားနည်းချက်ကြောင့် ကျိုးခြင်းရှိမရှိ ဆုံးဖြတ်ရာတွင် ကျိုးခြင်းအမျိုးအစားသည် အလွန်အရေးကြီးပါသည်။
DIN 53295 စံနှုန်းကို အောက်ပါနယ်ပယ်များတွင် အထူးသဖြင့် အသုံးပြုပါသည်။
DIN 53295 စံနှုန်းကို အောက်ပါအကြောင်းပြချက်များကြောင့် အရေးကြီးသည်ဟု ယူဆပါသည်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် DIN 53295 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

