

Standarden "GMW 15891 Solvent Rubbing Method for Determining the Curing Degree of Painted Metal or Plastic Surfaces", udviklet af General Motors Worldwide (GMW), er en ingeniørstandard, der inkorporerer en solvent rubbing-metode til bestemmelse af hærdningsgraden af malede metal- eller plastoverflader. Denne metode bruges til at vurdere, om en organisk belægning er tilstrækkeligt hærdet ved at undersøge dens resistens over for et specifikt opløsningsmiddel. Denne standard er især vigtig for malede bilkomponenter og kvalitetskontrol i fremstillingen.
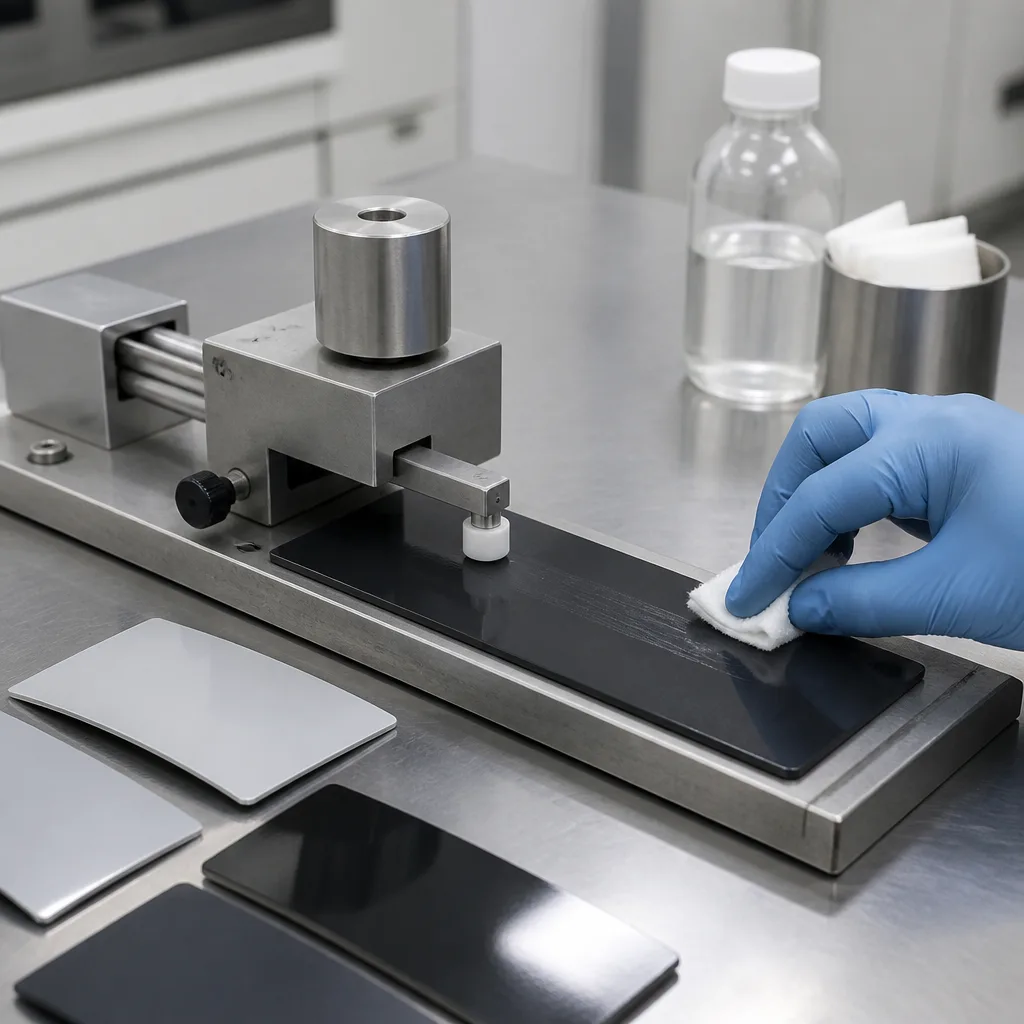
Hovedformålet med GMW 15891-standarden er at bestemme hærdningsgraden af en maling eller belægning ved at måle dens slidstyrke over for opløsningsmidler. Under hærdning gennemgår belægningen kemiske ændringer, der øger dens modstandsdygtighed over for opløsningsmidler og mekaniske processer. En utilstrækkeligt hærdet belægning kan blødgøres, opløses, udsives ind i slidmaterialet eller på anden måde nedbrydes, når den udsættes for et egnet opløsningsmiddel.
Afslutningsvis tilbyder denne test en relativt simpel måde at kontrollere, om en belægningsproces har opnået det nødvendige hærdningsniveau. Metoden kan bruges i både laboratorie- og produktionsmiljøer.
GMW 15891-standarden gælder for malede metal- eller plastoverflader og tilhørende testpaneler. Metoden kan bruges til forskellige belægningssystemer, og det passende opløsningsmiddel vælges til den specifikke belægningsteknologi. Opløsningsmidlet aftales normalt mellem malingsleverandøren og General Motors. Derfor kan metoden anvendes til følgende typer belægninger:
Evalueringsmetoden og klassificeringskriterierne kan afhænge af den type belægning, der undersøges.
Grundprincippet for den beskrevne testmetode er simpelt: en hærdet belægning skal udvise bedre modstandsdygtighed over for virkningerne af det specificerede opløsningsmiddel end en underhærdet belægning. Et stykke stof foldes og mættes med det specificerede opløsningsmiddel. Overskydende opløsningsmiddel fjernes, og stoffet gnides mod den belagte overflade med kontrollerede frem-og-tilbagegående bevægelser. Gnidningsbevægelsen er cirka 25-50 mm, og testen involverer 10 par gnidninger. Kontaktområdet skal være mindst cirka 16 mm i diameter. Efter gnidningsprocessen undersøges både belægningen og gnidestoffet for tegn på fjernelse eller overførsel af belægningen.
Hvor det er muligt, udtages prøver direkte fra den faktiske produktionskomponent. Komponentens geometri og dimensioner skal muliggøre korrekt udførelse af testen. Når testning af den faktiske komponent er upraktisk, kan der udarbejdes repræsentative testpaneler. Disse paneler skal gengive produktionsdelens vigtigste egenskaber. Disse omfatter:
Denne tilgang er med til at sikre, at testpanelet repræsenterer det faktiske produktionsbelægningssystem snarere end en uafhængig laboratorieprøve.
En typisk GMW 15891-vurdering følger disse trin:
Denne test har til formål at give en standardiseret og repeterbar indikation af belægningshærdning snarere end en generel vurdering af opløsningsmiddelresistens.
Resultatet bestemmes primært ved at undersøge graden af belægningsskade eller belægningsoverførsel. Vigtige observationer kan omfatte:
GMW 15891-standarden bruger forskellige evalueringskriterier afhængigt af belægningstypen. Generelt anvendes separate tabeller til systemer som galvanisering, priming, ledende priming og enkeltlagsbelægning, mens en anden tabel gælder for prøver med klare belægninger.
GMW 15891-standarden er vigtig, fordi korrekt hærdning af belægningen er direkte relateret til ydeevnen og holdbarheden af malede bildele. En forkert hærdet belægning kan reducere modstandsdygtigheden over for:
En belægning, der ser visuelt acceptabel ud, kan stadig være utilstrækkeligt hærdet. Opløsningsmiddelgnidningstest er en praktisk metode til at detektere dette. Denne metode bruges også af laboratorier, der opererer under test- og akkrediteringsprogrammer for biler. For eksempel angiver akkrediterede laboratorier GMW 15891-standarden for hærdningstest og hærdnings-/opløsningsmiddelgnidningstest.
GMW 15891-standarden gælder i forskellige faser af bilproduktionen:
Flere produktionsvariabler kan påvirke den endelige hærdning af en belægning:
Derfor bør et lavt GMW 15891-resultat generelt evalueres i forbindelse med belægningsprocesparametrene snarere end at fortolkes isoleret.
GMW 15891-standarden er en del af et bredere program for bilbelægningers ydeevne. Andre tests kan undersøge egenskaber såsom vedhæftning, slidstyrke, slagfasthed, kemisk resistens, korrosionsbestandighed, hårdhed og udseende. For eksempel omhandler GMW 14829-standarden tapevedhæftning af malingbelægninger, mens GMW 14700-standarden omhandler modstandsdygtighed over for stenslag i belægninger. GMW 15891-standarden adskiller sig fra disse metoder, fordi dens primære formål er specifikt at evaluere belægningshærdning via opløsningsmiddelgnidning.
Kort sagt udsætter metoden defineret af GMW 15891-standarden en malet overflade for en kontrolleret opløsningsmiddelgnidningsproces og evaluerer den resulterende belægningstilstand og malingsoverførsel. Da tilstrækkelig hærdning er afgørende for at opnå den tilsigtede holdbarhed og modstandsdygtighed af bilbelægninger, er denne standard nyttig til udvikling af lakeringsprocesser, materialegodkendelse, produktionskvalitetskontrol og fejlfinding.
Kort sagt besvarer testmetoden et afgørende produktionsspørgsmål: Er bilbelægningen hærdet tilstrækkeligt til at give den nødvendige modstandsdygtighed over for opløsningsmiddeleksponering? Dette gør GMW 15891-standarden til et værdifuldt kvalitetskontrolværktøj til malede metal- og plastikkomponenter til biler.
I mange år har vores organisation, med sit kompetente og erfarne personale, forstået sine kunders behov, leveret de avancerede testtjenester, de har brug for, og hjulpet dem med etablering, implementering og forbedring af ledelsessystemer. Inden for denne ramme leverer vi også testtjenester i overensstemmelse med GMW 15891-standarden.
Du kan bede os om at udfylde vores formular for at få en aftale, for at få mere detaljerede oplysninger eller for at anmode om en evaluering.

