

Standarden "MAN M 3150-5 Overfladekvalitet - Evaluering af primerbelægningen" udviklet af MAN bilfirmaet beskriver en procedure til evaluering af overfladekvaliteten af primerbelægningen på køretøjer.
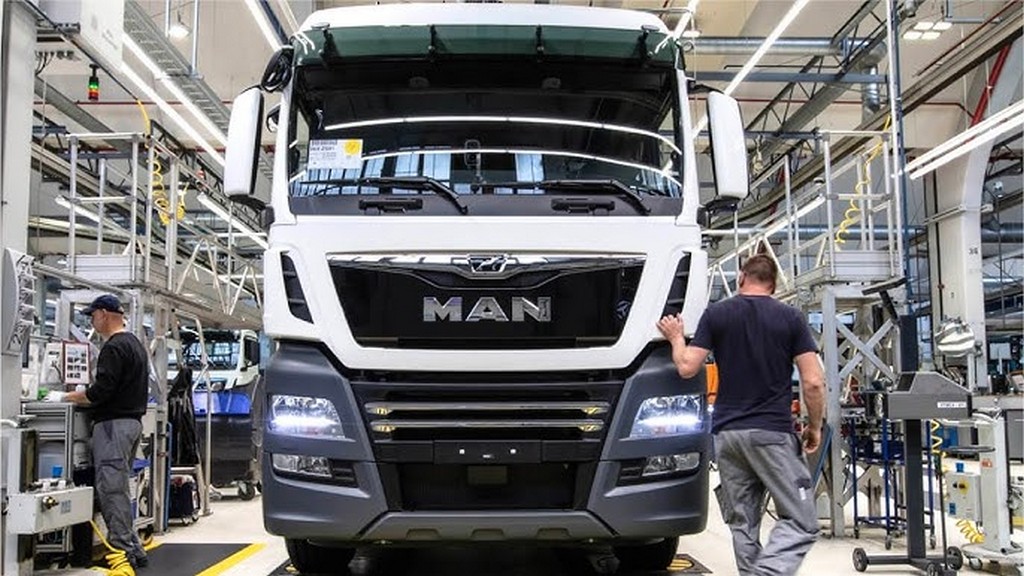
Grundlæggende er MAN M 3150-serien af standarder designet til at tillade en ensartet vurdering af overfladekvaliteten og strukturen og farveharmonien af belægninger i MAN erhvervskøretøjer (kabine, kabinetilbehør, chassis og bus udvendig belægning). Kravene er afledt af kundekrav og state-of-the-art teknologi.
Denne serie af standarder gælder både for in-house dele og købte dele, uanset kvaliteten og typen af komponentmateriale (plademetal, plast).
MAN M 3150-5 standarden gælder for lastbiler og busser. Der kan gælde særlige regler for militærkøretøjer.
Grundkravet er, at både busser og lastbiler skal ligge inden for de ønskede toleranceintervaller med hensyn til ønsket overfladekvalitet, overfladestruktur, farve og overfladespænding.
Kravene til substratprimerbelægningen (struktur, farve, spænding) er specificeret i de tekniske leveringsbetingelser for belægningsmaterialerne (i M 3094, M 3031, M 3022 og lignende standarder). Det skal især sikres, at skabets fyldfarve passer til alle ekstra dele.
Metoden til måling af kontaktvinkel i overfladespændingsmålinger er en optisk metode. Kontaktvinklen bestemmes af tangenten i 3-fasepunktet. Hvis der anvendes visse væsker med kendte egenskaber såsom fri overfladeenergi eller densitet, er det så muligt at bestemme overfladeenergien af det faste legeme, der skal undersøges. Til dette formål bestemmes spredningen og polære komponenter af overfladespændingen på overfladen. Der skelnes mellem dynamiske og statiske kontaktvinkler. Måletid og specificerede parametre er angivet i tabellerne i standarden.
Måling af belægningstykkelse bør udføres ved hjælp af en malinggennemtrængende tykkelsesmåler eller lignende måleanordning til plastdele og en anden anordning til f.eks. metalindlæg. Krav i de tekniske leveringsbetingelser (såsom standarderne M 3022, M 3086, M 3162) gælder. Medmindre andet er angivet, bør test udføres efter 7 dages opbevaring ved stuetemperatur. Alle dele af MAN M 3150 standardserien er gældende med hensyn til overfladekvalitet.
De mulige fejltyper og deres tilladte tolerancer er defineret i tabellerne i standarden afhængigt af forekomststedet (vurderingszone 1, 2, 3 eller evalueringszone A, B eller C). Evalueringszoner for lastbiler er defineret i firmastandarden MAN M 3150-3. Evalueringszoner for busser er defineret i MAN M 3150-4 standarden.
Følgende kriterier skal tages i betragtning ved fejlvurderingen: Vurderingen af overflader/dele skal så vidt muligt udføres i monteringsposition eller monteringsforhold, under diffust dagslys eller kunstigt lys i lighed med dagslys (1000 lx) og ved en synsafstand på mindst 0,5 m. Afhængigt af defektmønsteret kan det være nødvendigt med en længere synsafstand. I tvivlstilfælde bør den ansvarlige tekniske afdeling konsulteres. Der tillades ingen klæbemiddelrester, hvilket påvirker komponenternes overfladekvalitet. Såfremt der ikke er anført bemærkninger til stel langsgående elementer og chassisfastgørelsesdele i tabellerne, gælder vurderingszone 2 eller vurderingszone B, hvis der ikke er indflydelse på korrosion.
I denne standard er vurderingsfejltyperne og evalueringsmetoderne for lastbiler forklaret i en tabel på følgende grundlag:
I denne standard er evalueringsfejltyper og evalueringsmetoder for busser forklaret i en tabel på følgende grundlag:
Håndtering, emballering, transport og opbevaring af grundede komponenter skal udføres på en sådan måde, at der ikke opstår fejl på Zone 1 og 2 overfladerne eller på Zone A og B overfladerne. Specielt gælder MAN M 3338-standarden for emballage.
Blandt de talrige test-, måling-, analyse- og evalueringsundersøgelser, den tilbyder for virksomheder i forskellige sektorer, tilbyder vores organisation også testtjenester defineret i standarden "MAN M 3150-5 Overfladekvalitet - Evaluering af primerbelægning" med et uddannet og ekspert personale og avanceret teknologisk udstyr.
Du kan bede os om at udfylde vores formular for at få en aftale, for at få mere detaljerede oplysninger eller for at anmode om en evaluering.

