

Trong tiêu chuẩn “DIN 30670-1 Lớp phủ polyetylen cho ống và phụ kiện thép - Phần 1: Yêu cầu và thử nghiệm lớp phủ ép đùn áp dụng tại nhà máy” do Viện Tiêu chuẩn hóa Đức (DIN) phát triển, các yêu cầu và phương pháp thử đối với lớp phủ ép đùn áp dụng tại nhà máy lớp phủ polyetylen của ống thép chôn và phụ kiện được xác định.
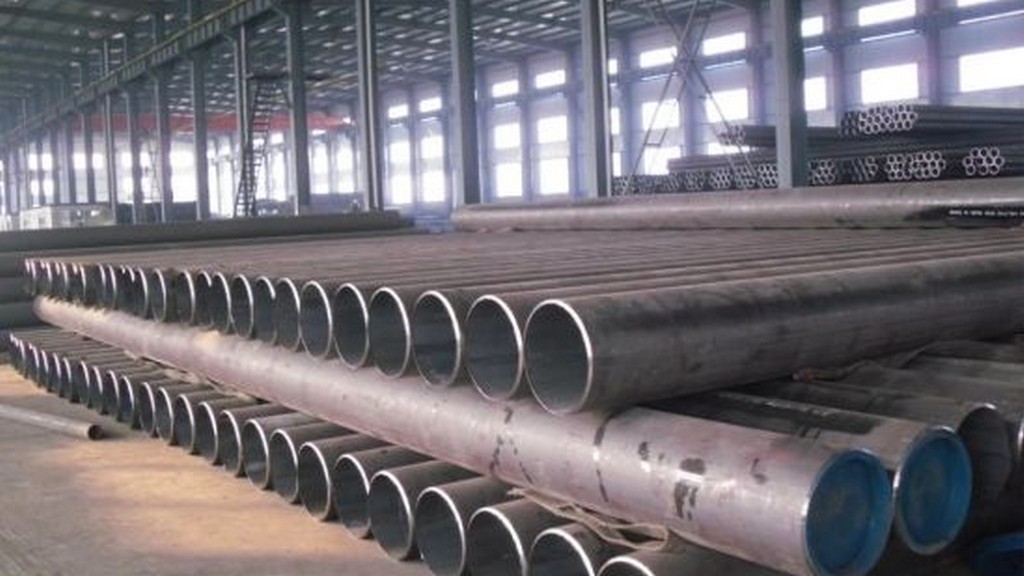
Tiêu chuẩn này quy định các yêu cầu đối với lớp phủ gốc polyetylen ép đùn ba lớp được áp dụng tại nhà máy và lớp phủ gốc polyetylen thiêu kết một hoặc nhiều lớp để bảo vệ chống ăn mòn cho ống và phụ tùng thép.
Lớp phủ này thích hợp để bảo vệ các ống thép được chôn hoặc chìm trong nước ở nhiệt độ thiết kế từ âm 40 độ đến cộng 80 độ.
Tiêu chuẩn này đưa ra các yêu cầu đối với lớp phủ áp dụng cho các ống và phụ kiện bằng thép hàn dọc hoặc xoắn ốc hoặc liền mạch được sử dụng trong xây dựng đường ống để vận chuyển chất lỏng hoặc khí. Việc áp dụng tiêu chuẩn này đảm bảo rằng lớp phủ polyetylen (PE) cung cấp sự bảo vệ thích hợp chống lại các tải trọng cơ học, nhiệt và hóa học được tạo ra trong quá trình vận hành, vận chuyển, bảo quản và lắp đặt.
“DIN EN ISO 21809-1 Công nghiệp dầu khí tự nhiên - Lớp phủ bên ngoài cho đường ống chôn hoặc chìm được sử dụng trong hệ thống vận chuyển đường ống - Phần 1: Lớp phủ polyolefin (PE 3 lớp và PP 3 lớp)”, tiêu chuẩn, ống dẫn dầu và khí tự nhiên Tiêu chuẩn này quy định các yêu cầu quốc tế đối với lớp phủ ba lớp gốc polyetylen và polypropylen dùng cho ống thép sử dụng trong hệ thống vận chuyển đường dây. Các lĩnh vực ứng dụng sau đây không nằm trong tiêu chuẩn này:
Tiêu chuẩn DIN 30670-1 vẫn hợp lệ cho các lĩnh vực ứng dụng trên. Lớp phủ gốc polyetylen hai lớp được xác định trong tiêu chuẩn "DIN EN 10288 Ống thép và phụ kiện cho đường ống trên bờ và ngoài khơi - Lớp phủ bên ngoài dựa trên polyetylen ép đùn hai lớp".
Với mục đích của tiêu chuẩn này, ngoài các thuật ngữ và định nghĩa sau đây được áp dụng, ngoài các thuật ngữ và định nghĩa trong DIN EN ISO 21809-1:
Lớp phủ ép đùn bao gồm ba lớp: lớp sơn lót nhựa epoxy, chất kết dính polyetylen (PE) và lớp ngoài polyetylen ép đùn. Sơn lót nhựa Epoxy được thi công ở dạng bột. Chất kết dính có thể được áp dụng ở dạng bột hoặc bằng cách ép đùn. Đối với lớp phủ ép đùn, có sự phân biệt giữa ép đùn ống bọc và ép đùn tấm. Lớp phủ polyetylen thiêu kết là hệ thống đơn hoặc đa lớp. Bột polyetylen được nấu chảy vào thành phần đã được làm nóng trước cho đến khi đạt được độ dày lớp phủ mong muốn.
Có hai lĩnh vực ứng dụng theo nhiệt độ thiết kế:
Loại lớp phủ phải được chỉ định trong đơn đặt hàng. Nhiệt độ thiết kế khác có thể được thỏa thuận giữa máy thu và máy phủ.
Vật liệu để phủ lớp phủ phải được lựa chọn theo quyết định của người sơn vì tùy thuộc vào quy trình lắp đặt và phủ, nhiều loại vật liệu có thể được sử dụng để đáp ứng các yêu cầu tối thiểu quy định trong tiêu chuẩn này đối với lớp phủ hoàn thiện. Bất kỳ yêu cầu nào khác của người mua liên quan đến vật liệu được sử dụng đều phải được thỏa thuận.
Bề mặt phải được chuẩn bị bằng cách loại bỏ rỉ sét thông qua quá trình làm sạch bằng phun nổ. Việc làm sạch bằng phun cát và bất kỳ công việc tiếp theo nào được yêu cầu không được làm giảm độ dày thành tối thiểu được quy định trong tiêu chuẩn kỹ thuật cung cấp cho ống thép. Bụi mài mòn còn sót lại phải được loại bỏ trước khi phủ.
Về thành phần của lớp phủ, có sự phân biệt giữa vật liệu sơn lót nhựa epoxy, chất kết dính và lớp phủ PE đối với lớp phủ polyetylen ép đùn ba lớp, trong khi đối với lớp phủ thiêu kết (bao gồm cả lớp phủ thiêu kết ba lớp) cần phải tính đến các yêu cầu chỉ tính đến lớp polyethylene. Bảng được cung cấp trong tiêu chuẩn chứa các thông tin cần thiết phải có trong tài liệu giao hàng và bảng dữ liệu kỹ thuật. Những dữ liệu này đề cập đến nguyên liệu thô và có thể khác với giá trị của lớp phủ được áp dụng.
Trong số rất nhiều nghiên cứu thử nghiệm, đo lường, phân tích và đánh giá được thực hiện cho các doanh nghiệp thuộc nhiều lĩnh vực khác nhau, tổ chức của chúng tôi, với đội ngũ nhân viên được đào tạo chuyên nghiệp và thiết bị công nghệ tiên tiến, đã phát triển "Lớp phủ Polyethylene DIN 30670-1 cho ống và phụ kiện thép - Phần 1: Yêu cầu về lớp phủ ép đùn áp dụng trong nhà máy" Nó cũng cung cấp các dịch vụ thử nghiệm được xác định trong tiêu chuẩn "và thử nghiệm".
Bạn có thể yêu cầu chúng tôi điền vào mẫu của chúng tôi để có được một cuộc hẹn, để có thêm thông tin hoặc yêu cầu đánh giá.

