
Bộ cấy ghép ISO 7206-12 cho phẫu thuật - Chân giả một phần và toàn bộ khớp hông - Phần 12: Phương pháp kiểm tra biến dạng cho vỏ Acetabular

Bộ cấy ghép ISO 7206-12 cho phẫu thuật - Chân giả một phần và toàn bộ khớp hông - Phần 12: Phương pháp kiểm tra biến dạng cho vỏ Acetabular

Trong tiêu chuẩn "ISO 7206-12 Cấy ghép cho phẫu thuật - Khớp háng giả một phần và toàn bộ - Phần 12: Phương pháp thử biến dạng cho vỏ ổ cối" do Tổ chức Tiêu chuẩn hóa Quốc tế (ISO) phát triển, có nêu rằng thành phần ổ cối tương thích với máy ép được sử dụng để thay thế toàn bộ khớp háng trong các điều kiện phòng thí nghiệm nhất định được mô tả. Ngoài ra, các điều kiện thử nghiệm được xác định để tính đến các thông số quan trọng ảnh hưởng đến các thành phần và nó được giải thích cách thiết lập mẫu để thử nghiệm. Ngoài ra, các thông số thử nghiệm của các thành phần ổ cối tương thích với máy ép được thử nghiệm theo tiêu chuẩn này cũng được đưa ra.
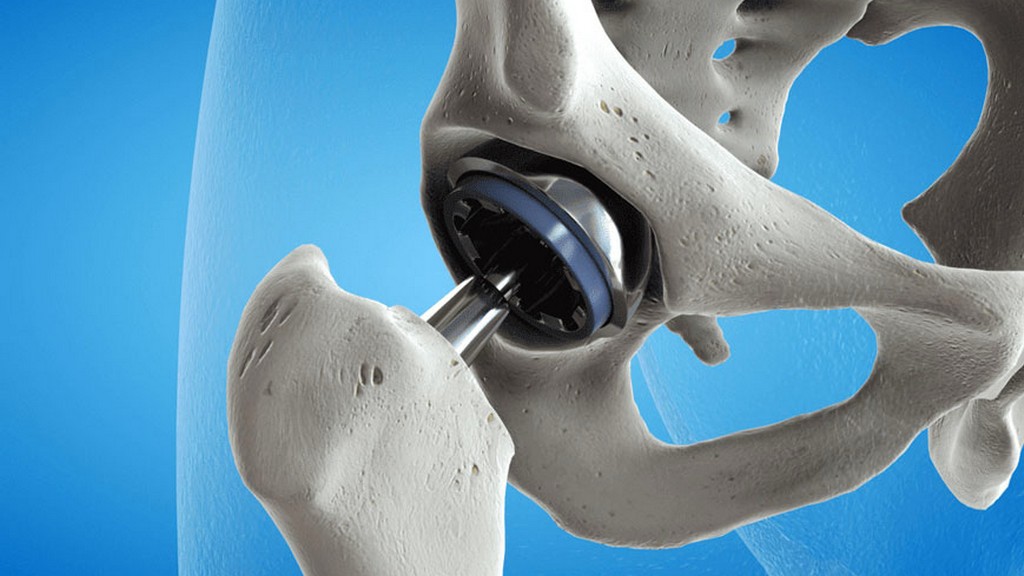
Bộ cấy ghép ISO 7206-12 cho phẫu thuật - Chân giả một phần và toàn bộ khớp hông - Phần 12: Phương pháp kiểm tra biến dạng cho vỏ Acetabular

Phương pháp được mô tả nhằm mục đích sử dụng để đánh giá việc so sánh các thiết kế và vật liệu khác nhau được sử dụng để thay khớp háng toàn phần khi được thử nghiệm trong các điều kiện tương tự.

Tải trọng in vivo của các thành phần ổ cối thường khác với tải trọng được mô tả trong phương pháp thử nghiệm này. Kết quả thu được ở đây không thể được sử dụng để dự đoán trực tiếp hiệu suất trực tiếp. Tiêu chuẩn này không đề cập đến các phương pháp kiểm tra mẫu thử.

Với mục đích của tiêu chuẩn này, áp dụng các thuật ngữ và định nghĩa sau:

  • Biến dạng của giá đỡ kim loại đề cập đến mức độ sai lệch hình học (đường kính trong và độ tròn của giá đỡ kim loại trong mặt phẳng đo xác định) so với thông số kỹ thuật thiết kế trong điều kiện tải.
  • Biến dạng ổ cắm hình cầu đề cập đến mức độ lệch hình học (đường kính và độ tròn trong mặt phẳng đo xác định) so với thông số kỹ thuật thiết kế trong điều kiện biến dạng bề mặt khớp nối, điều kiện tải.
  • Mặt phẳng chuẩn của mặt trước, mặt phẳng, thường đề cập đến mức mặt trước, vuông góc với trục cực của thành phần. Trong trường hợp nghi ngờ, trục cực có thể được định nghĩa là chứa điểm trung tâm của quả cầu vuông góc với mặt phẳng bao quanh vùng tiếp xúc của thành phần ổ cối với xương vỏ và gần với quả cầu bên ngoài của thành phần ổ cối. Trong trường hợp mặt trước có hình dạng không đối xứng, chẳng hạn như các bộ phận ổ cối có hình dạng giải phẫu, mặt phẳng tham chiếu của mặt trước có thể nằm ở mức chứa phần lớn nhất của mặt trước vuông góc với trục cực của bộ phận. Nếu mặt trước không bao gồm bất kỳ phần nào vuông góc với trục thành phần thì mặt phẳng chuẩn của mặt trước có thể nằm ở khoảng giữa điểm cao nhất và điểm thấp nhất của mặt trước theo hướng xa.
  • Mặt phẳng chịu lực song song với mặt phẳng tham chiếu mặt trước và nằm ở khu vực mà cốc ổ cối tiếp xúc với xương vỏ sau khi đặt đúng vị trí và hoàn chỉnh trong khi phẫu thuật. Ví dụ, đối với các bộ phận ổ cối có hình dạng đối xứng, mặt phẳng tải thường nằm gần mặt phẳng tham chiếu mặt trước.
  • Mặt phẳng đo được đặt song song với mặt phẳng tham chiếu mặt trước, ở một khoảng cách nhất định so với mặt phẳng tham chiếu mặt trước nhưng càng gần mặt phẳng tham chiếu mặt trước càng tốt. Độ chính xác của phép đo biến dạng giảm khi khoảng cách của mặt phẳng đo với mặt phẳng tham chiếu của tấm mặt tăng lên và khoảng cách của mặt phẳng đo với đỉnh cốc giảm đi. Trong mặt phẳng đo, các điểm đo có thể được ghi lại để xác định đường kính trong của mẫu thử. Do đó, mặt phẳng đo có thể được xác định sao cho việc thu thập các điểm đo không bị ảnh hưởng bởi bất kỳ đặc điểm thiết kế nào của mẫu thử, chẳng hạn như các lỗ hoặc vết cắt. Điểm đo có thể được ghi trực tiếp trên mẫu thử chứ không phải trên khung tải.

Mẫu thử phải chịu hai tải trọng điểm đối diện nhau theo đường chéo. Để xác định biến dạng ngắn hạn, việc đo đường kính theo hướng chất tải trên mặt phẳng đo xác định được thực hiện trước và trong khi chất tải cũng như sau khi dỡ tải. Quy trình đo biến dạng này được lặp lại hai lần sau khi xoay mẫu qua các góc quay của nó, mỗi góc quay được đo bằng 120 độ để tính đến ảnh hưởng của các đặc điểm thiết kế không đối xứng như vây và lỗ thông hơi.

Trong số rất nhiều nghiên cứu thử nghiệm, đo lường, phân tích và đánh giá, tổ chức của chúng tôi cung cấp cho các doanh nghiệp trong nhiều lĩnh vực khác nhau, với đội ngũ nhân viên được đào tạo chuyên nghiệp và thiết bị công nghệ tiên tiến, "Cấy ghép ISO 7206-12 cho phẫu thuật - Chân giả một phần và toàn bộ khớp háng - Phần 12: Vỏ Acetabular" Nó cũng cung cấp các dịch vụ thử nghiệm được xác định trong tiêu chuẩn "phương pháp thử biến dạng" cho

WhatsApp

