

Tiêu chuẩn của Tổ chức Tiêu chuẩn hóa Quốc tế (ISO), "ISO 9352 Nhựa - Xác định khả năng chống mài mòn của bánh mài", mô tả phương pháp chung để xác định khả năng chống mài mòn của nhựa dưới tác động của bánh mài. Phương pháp này có thể áp dụng cho các mẫu thử đúc, linh kiện và thành phẩm. Các điều kiện thử nghiệm cụ thể và phương pháp thể hiện kết quả có thể khác nhau tùy thuộc vào loại vật liệu. Các điều kiện thử nghiệm và phương pháp cụ thể được quy định trong các tiêu chuẩn liên quan cho từng vật liệu hoặc sản phẩm. Phương pháp này không áp dụng cho vật liệu dạng tổ ong hoặc sơn.
Với mục đích của tiêu chuẩn này, áp dụng các thuật ngữ và định nghĩa sau:
Về nguyên tắc, hai bánh mài mòn được áp dụng lên mẫu thử nghiệm dưới một tải trọng quy định. Độ mài mòn thu được, đạt được bằng cách xoay mẫu thử nghiệm trong một số vòng quay quy định, được đánh giá bằng một quy trình phù hợp (ví dụ: mất khối lượng, mất thể tích, thay đổi tính chất quang học).
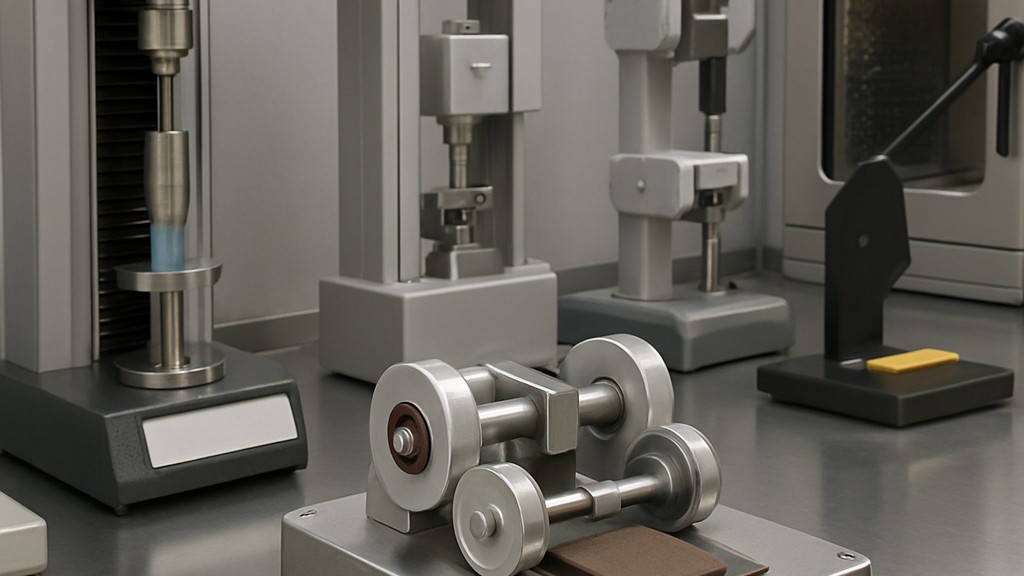
Trong quá trình thử nghiệm, mẫu thử được đặt trên một đĩa quay được điều khiển bằng động cơ. Một cặp bánh mài được phép quay tự do quanh trục của chúng và được áp dụng vào mẫu thử ở một vị trí xác định dưới một tải trọng xác định. Hình minh họa cho thấy vị trí tương đối của các thành phần khác nhau này. Thiết bị phải tuân thủ các yêu cầu của tiêu chuẩn này. Đĩa đỡ mẫu thử phải phẳng và được cố định vào trục truyền động. Khi đĩa quay, không có điểm nào trên đường tròn bán kính 45 mm được vẽ trên bề mặt nằm ngang của nó dao động theo phương thẳng đứng quá 0,05 mm xung quanh vị trí trung bình của nó. Đĩa phải có đường kính danh nghĩa là 100 mm và tốc độ quay phải là 72 vòng/phút ở tần số 60 Hz và 60 vòng/phút ở tần số 50 Hz.
Bánh mài mòn được đỡ bởi hai cánh tay đối xứng có thể xoay tự do quanh một trục ngang. Phương pháp lắp bánh mài phải cho phép quay tự do, ví dụ, bằng ổ bi. Ở vị trí thử nghiệm, các vấu lắp phải đồng trục và được định vị sao cho hình chiếu thẳng đứng của trục chung của chúng lên mặt phẳng của bánh mài đỡ mẫu thử là 19,1 mm ± 0,1 mm so với đường thẳng song song đi qua trục bánh mài. Khoảng cách giữa các bề mặt bên trong của bánh mài mòn là 52,4 mm ± 0,2 mm. Mỗi cánh tay phải được thiết kế để cho phép gắn một đối trọng để cân bằng khối lượng của nó với khối lượng của bánh mài mòn và các tải trọng bổ sung có khối lượng đã biết.
Đá mài phải có dạng hình trụ. Chúng phải có lỗ trục cho phép lắp liền mạch vào các chốt lắp trên tay mài. Chúng có thể được chế tạo theo một trong hai lựa chọn sau:
Chất lượng của bánh mài hoặc giấy nhám được sử dụng phải đạt tiêu chuẩn kỹ thuật cho từng vật liệu (hoặc sản phẩm). Cần tham khảo bảng hướng dẫn để lựa chọn bánh mài phù hợp. Tính chất mài mòn của bánh mài có thể được xác định theo yêu cầu, theo quy trình được nêu trong Phụ lục A2.
Thiết bị chân không dùng để loại bỏ mảnh vụn mài mòn bao gồm hai vòi phun khí thải nằm phía trên vùng mài mòn của mẫu thử. Một vòi được đặt giữa các đĩa mài mòn, và vòi còn lại được đặt đối diện trực tiếp với chúng. Mỗi vòi phun phải có đường kính trong 8 mm ± 0,5 mm và duy trì khoảng cách 1,5 mm ± 0,5 mm so với mẫu thử. Áp suất khi các vòi phun đóng lại phải nằm trong khoảng từ 1,5 kPa đến 1,6 kPa.
Thiết bị phải được trang bị một thiết bị dừng thử nghiệm sau một số vòng quay được xác định trước của đĩa quay. Để thử nghiệm các mẫu mỏng hoặc nhựa dẻo, thiết bị phải được trang bị một vòng kẹp cho phép gắn các mẫu này vào đĩa đỡ.
Ngoài thiết bị được mô tả ở trên, các thiết bị sau đây được sử dụng trong các thử nghiệm:
Mẫu thử phải là đĩa có đường kính danh nghĩa 100 mm hoặc, nếu không yêu cầu sử dụng vòng kẹp, là hình bát giác thu được bằng cách cắt các góc của hình vuông có cạnh danh nghĩa là 100 mm. Độ dày của chúng phải đồng đều và nằm trong khoảng từ 0,5 mm đến 10 mm.
Mẫu thử có thể thu được bằng cách đúc theo tiêu chuẩn ISO 293, ISO 294-1 hoặc ISO 295, hoặc bằng cách gia công theo tiêu chuẩn ISO 2818. Mỗi mẫu phải có một lỗ ở giữa có đường kính phù hợp để lắp chốt của đĩa quay.
Bề mặt mẫu thử phải được làm sạch bằng dung môi trung tính, dễ bay hơi hoặc dung dịch xà phòng nhẹ phù hợp, được lựa chọn theo yêu cầu của thông số kỹ thuật vật liệu (hoặc sản phẩm) liên quan hoặc theo thỏa thuận giữa các bên liên quan. Việc sử dụng chất tẩy rửa (bất kể dễ bay hơi) có thể ảnh hưởng đến đặc tính mài mòn.
Số lượng mẫu thử phải được quy định trong thông số kỹ thuật vật liệu (hoặc sản phẩm) liên quan. Nếu không có chỉ dẫn như vậy, số lượng tối thiểu phải là ba.
Mẫu thử phải được xử lý trong môi trường kín theo các yêu cầu của thông số kỹ thuật vật liệu (hoặc sản phẩm) liên quan, hoặc nếu không có các yêu cầu đó, phải được xử lý tối thiểu 48 giờ trước khi thử nghiệm. Một số thông số kỹ thuật cũng quy định việc xử lý bánh mài hoặc giấy mài.
Tổ chức của chúng tôi, với nhiều năm kinh nghiệm hỗ trợ các doanh nghiệp trên mọi lĩnh vực thông qua nhiều hoạt động thử nghiệm, đo lường, phân tích và đánh giá, sở hữu đội ngũ nhân viên hùng hậu, luôn theo sát sự phát triển khoa học công nghệ toàn cầu và không ngừng cải tiến. Trong bối cảnh này, chúng tôi cũng cung cấp dịch vụ thử nghiệm theo tiêu chuẩn ISO 9352 về Nhựa - Xác định khả năng chống mài mòn của bánh mài mòn.
Bạn có thể yêu cầu chúng tôi điền vào mẫu của chúng tôi để có được một cuộc hẹn, để có thêm thông tin hoặc yêu cầu đánh giá.

