มาตรฐานภายใน Bosch Norm N67F สำหรับงานเคลือบผิวและป้องกันการกัดกร่อน
มาตรฐาน Bosch Norm N67F เป็นชุดมาตรฐานทางวิศวกรรมและกรรมวิธีเคลือบผิวภายในที่พัฒนาโดย Robert Bosch GmbH สำหรับชิ้นส่วนโลหะที่ใช้ในการผลิตยานยนต์ อุตสาหกรรม และอิเล็กทรอนิกส์ มาตรฐานเหล่านี้กำหนดวิธีการกลึง เคลือบ และปกป้องชิ้นส่วนโลหะจากสนิม การสึกหรอ และผลกระทบจากสิ่งแวดล้อม
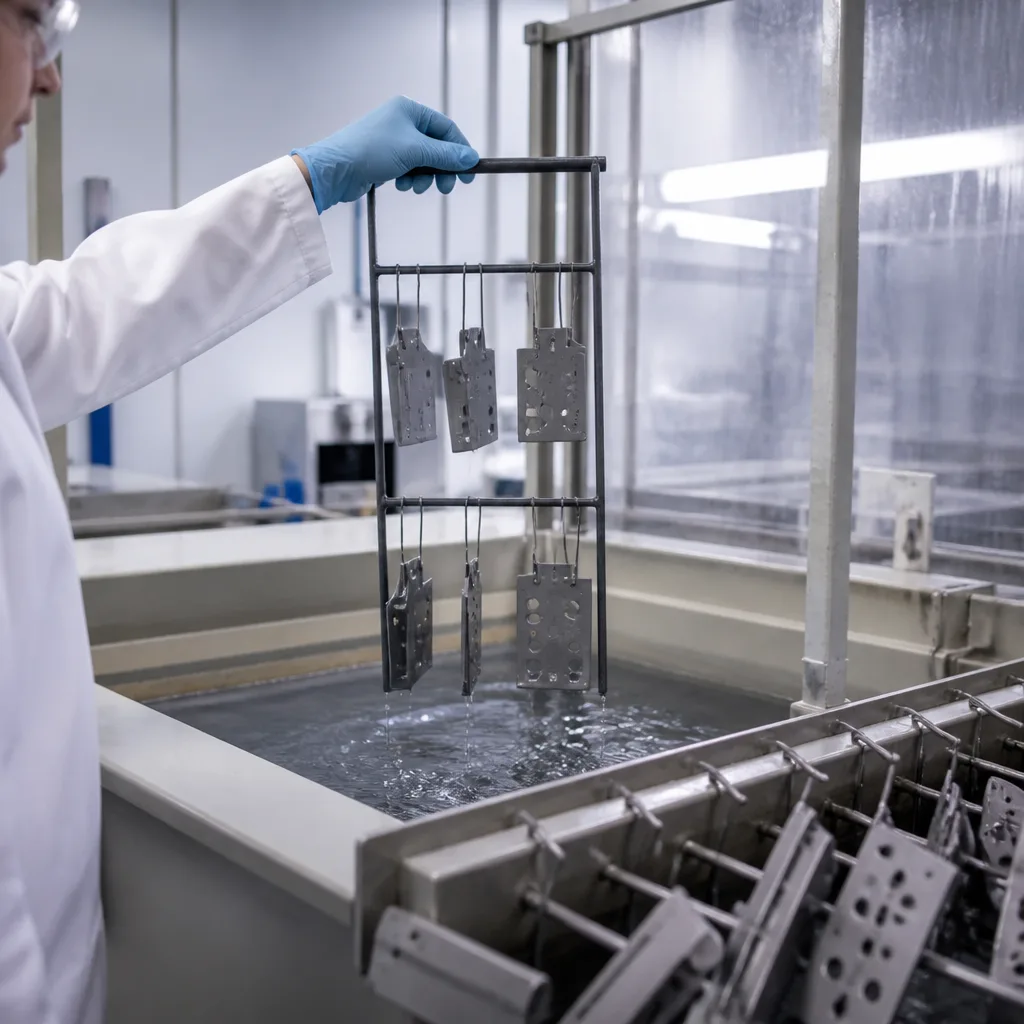
มาตรฐานเหล่านี้มักถูกอ้างอิงในแบบร่างของผู้ผลิตและข้อกำหนดการจัดซื้อจัดจ้าง โดยเฉพาะอย่างยิ่งในอุตสาหกรรมที่ความทนทานในระยะยาวและคุณภาพการเคลือบที่สม่ำเสมอเป็นสิ่งสำคัญ
มาตรฐาน Bosch Norm N67F ส่วนใหญ่ครอบคลุมถึงสิ่งต่อไปนี้:
- Yüzey işleme
- การเคลือบสังกะสีและฟอสเฟต
- การป้องกันการกัดกร่อน
- กระบวนการพาสซิเวชั่น
- การซีลด้วยน้ำมันและการเตรียมพื้นผิว
- ข้อกำหนดความหนาของสารเคลือบ
- การทดสอบความทนทานต่อการพ่นละอองเกลือ
มาตรฐานฉบับหนึ่งคือ N67F 314 04 กำหนดกระบวนการจุ่มสังกะสีฟอสเฟตแบบหล่อลื่นสำหรับชิ้นส่วนเหล็ก อลูมิเนียม และสังกะสี ข้อกำหนดนี้มุ่งเน้นไปที่การปรับปรุงการยึดเกาะของสีและความต้านทานการกัดกร่อน มาตรฐานนี้กำหนดให้:
- สารเคลือบซิงค์ฟอสเฟตผลึกละเอียด
- 2–5 กรัม/ตร.ม.2 น้ำหนักการเคลือบ
- ความต้านทานต่อการพ่นละอองเกลือตามขั้นตอนการทดสอบการกัดกร่อนของ Bosch
มาตรฐาน Bosch N67F มักใช้สำหรับ:
- ตัวยึดสำหรับยานยนต์
- ตัวยึดและตัวเรือน
- ส่วนประกอบเครื่องยนต์และระบบส่งกำลัง
- กล่องหุ้มอุปกรณ์อิเล็กทรอนิกส์
- ฮาร์ดแวร์ตัวถัง
- ชิ้นส่วนที่ขึ้นรูปด้วยการปั๊มหรือการกลึงจากผู้ผลิต
อุปกรณ์นี้ช่วยป้องกันสิ่งต่อไปนี้:
- การเกิดสนิมแดง
- การกัดกร่อนของกัลวานิก
- สีลอกล่อน
- การออกซิเดชันในระยะเริ่มต้น
คุณสมบัติสำคัญอย่างหนึ่งของมาตรฐาน Bosch N67F คือการตรวจสอบการกัดกร่อน โดยทั่วไปการทดสอบจะประกอบด้วย:
- การสัมผัสกับละอองเกลือ/หมอกเกลือ
- ทนต่อความชื้น
- การตรวจสอบการยึดเกาะของสารเคลือบ
- การวัดความหนา
- การผ่านเกณฑ์ด้านภาพ
รูปแบบหลักๆ ที่พบในเอกสารของผู้จำหน่ายและเอกสารอ้างอิงเกี่ยวกับการเคลือบผิวทางอุตสาหกรรม มีดังต่อไปนี้:
- มาตรฐาน “N67F 821-01 การเคลือบสังกะสีแบบพาสซิเวชันโปร่งใส” เป็นข้อกำหนดการปรับสภาพพื้นผิวของ Bosch สำหรับการเคลือบสังกะสีด้วยไฟฟ้าแบบพาสซิเวชันโปร่งใส ซึ่งส่วนใหญ่ใช้กับชิ้นส่วนเหล็กเพื่อป้องกันการกัดกร่อนในอุตสาหกรรมยานยนต์และอุตสาหกรรมทั่วไป
ลักษณะสำคัญต่างๆ มีดังต่อไปนี้:
- ประเภทการเคลือบ: ชุบสังกะสีด้วยไฟฟ้า
- ความหนาของชั้นเคลือบขั้นต่ำ: อย่างน้อย 5 ไมโครเมตร
- การเคลือบผิว: โปร่งใส / ใส
- โครเมียม(VI): ไม่มีโครเมียมเฮกซาวาเลนต์
- วัสดุหลัก: เหล็กและโลหะผสมเหล็ก
- วัตถุประสงค์หลัก: ป้องกันการกัดกร่อน
ตามเอกสารอ้างอิงทางอุตสาหกรรมในปัจจุบัน มาตรฐานนี้เทียบเท่ากับ “ISO 2081 การเคลือบโลหะและสารเคลือบอนินทรีย์อื่นๆ - การชุบสังกะสีด้วยไฟฟ้าโดยการปรับปรุงเพิ่มเติมบนเหล็กหรือเหล็กกล้า”
มาตรฐาน N67F 821-01 โดยทั่วไปประกอบด้วยสิ่งต่อไปนี้:
- การเตรียมพื้นผิวและการทำความสะอาด
- การชุบสังกะสีด้วยไฟฟ้า
- การเคลือบผิวแบบโปร่งใส
- การปิดผนึก/เคลือบผิวหน้า (เลือกได้)
สารเคลือบดังกล่าวทำให้เกิดคุณสมบัติดังต่อไปนี้:
- ลักษณะสีเงิน/โลหะใส
- ชั้นสังกะสีป้องกันบาง ๆ
- ทนทานต่อสนิมขาวและสนิมแดงได้ดีขึ้น
มาตรฐานของ Bosch ใช้การทดสอบการพ่นละอองเกลือต่อไปนี้เพื่อประเมินความต้านทานการกัดกร่อน:
- มาตรฐาน DIN EN ISO 9227
- ขั้นตอนการประเมินการกัดกร่อนภายในของ Bosch
มาตรฐาน N67F 821-01 นิยมใช้ในพื้นที่ต่อไปนี้:
- รัด
- วงเล็บ
- คลิป
- ชิ้นส่วนโลหะแผ่น
- อุปกรณ์ยานยนต์
- ส่วนประกอบการประกอบทางไฟฟ้า
มาตรฐาน “N67F 822-01 การเคลือบสังกะสีแบบพาสซิเวชันสีน้ำเงิน” เป็นข้อกำหนดของ Bosch สำหรับชิ้นส่วนเหล็กเคลือบสังกะสีแบบอิเล็กโทรไลต์สีน้ำเงินแบบฟิล์มหนา ซึ่งออกแบบมาเพื่อเพิ่มความต้านทานการกัดกร่อนสำหรับชิ้นส่วนยานยนต์และอุตสาหกรรม เมื่อเปรียบเทียบกับการเคลือบซีรีส์ N67F 821-01 การเคลือบซีรีส์ N67F 822-01 โดยทั่วไปจะมีคุณสมบัติดังนี้:
- ทนทานต่อละอองเกลือได้ดีกว่า
- ชั้นพาสซิเวชันที่หนาขึ้น
- ทนทานต่อสภาพแวดล้อมชื้นหรือกัดกร่อนได้ดีขึ้น
ลักษณะสำคัญต่างๆ มีดังต่อไปนี้:
- กระบวนการชุบ: การชุบสังกะสีด้วยไฟฟ้า
- วัสดุหลัก: เหล็ก / โลหะผสมเหล็ก
- ความหนาของสังกะสี: โดยทั่วไปอย่างน้อย 5 ไมโครเมตร
- การเคลือบผิวป้องกัน: การเคลือบผิวป้องกันสีน้ำเงินแบบฟิล์มหนา
- โครเมียม(VI): ไม่มีโครเมียมเฮกซาวาเลนต์
- ลักษณะ: สีฟ้าอ่อนหรือสีเงินเหลือบมุก
มาตรฐาน N67F 822-01 โดยทั่วไปประกอบด้วยสิ่งต่อไปนี้:
- การทำความสะอาดและขจัดคราบไขมัน
- การกระตุ้นด้วยกรด
- การตกตะกอนสังกะสีด้วยไฟฟ้า
- การพาสซิเวชันไตรวาเลนต์แบบฟิล์มหนา
- การปิดผนึก/เคลือบผิวหน้า (เลือกได้)
การเคลือบผิวแบบหนาจะสร้างชั้นป้องกันที่แข็งแกร่งกว่าเมื่อเทียบกับการเคลือบผิวแบบโปร่งใสที่ใช้ในมาตรฐาน N67F 821-01 มาตรฐานนี้ออกแบบมาสำหรับชิ้นส่วนที่สัมผัสกับความชื้น เกลือบนถนน การควบแน่น และสภาพแวดล้อมทางอุตสาหกรรมเบา
มาตรฐาน N67F 822-01 นิยมใช้ในพื้นที่ต่อไปนี้:
- ตัวยึดสำหรับยานยนต์
- ขายึดห้องเครื่องยนต์
- แม่พิมพ์โลหะแผ่น
- คลิปและที่ยึด
- ฮาร์ดแวร์ตัวถัง
- ชิ้นส่วนประกอบทางไฟฟ้า
มาตรฐาน “N67F 822-05 ชั้นสังกะสีหนา (อย่างน้อย 8 µm)” เป็นข้อกำหนดของ Bosch สำหรับชิ้นส่วนเหล็กเคลือบสังกะสีด้วยไฟฟ้าที่มีการสร้างชั้นฟิล์มป้องกันการกัดกร่อนแบบไตรวาเลนต์หนาและมีความหนาของสังกะสีเพิ่มขึ้น ออกแบบมาสำหรับงานที่ต้องการความต้านทานการกัดกร่อนสูงกว่าการเคลือบสังกะสีมาตรฐาน
ลักษณะสำคัญต่างๆ มีดังต่อไปนี้:
- ประเภทการเคลือบผิว: การชุบสังกะสีด้วยไฟฟ้า
- วัสดุหลัก: เหล็ก/วัสดุที่ทำจากเหล็ก
- ความหนาของสังกะสีอย่างน้อย 8 ไมโครเมตร
- การเคลือบผิว: ฟิล์มหนาสีน้ำเงิน / ไตรวาเลนต์
- โครเมียม(VI): ไม่มีโครเมียมเฮกซาวาเลนต์
- ลักษณะสี: สีฟ้าอ่อน/สีเงินมุก
การเคลือบสังกะสีที่หนาขึ้น ซึ่งเป็นไปตามมาตรฐาน N67F 822-05 ช่วยปรับปรุงคุณสมบัติดังต่อไปนี้:
- ความต้านทานสเปรย์เกลือ
- การป้องกันการกัดกร่อนจากบรรยากาศในระยะยาว
- ทนทานต่อสภาพแวดล้อมที่ชื้นและมีเกลือสูง
มาตรฐาน N67F 822-05 โดยทั่วไปประกอบด้วยสิ่งต่อไปนี้:
- การทำความสะอาดแบบด่างหรือกรด
- การกระตุ้นพื้นผิว
- การชุบสังกะสีด้วยไฟฟ้า
- การพาสซิเวชันไตรวาเลนต์แบบฟิล์มหนา
- สารเคลือบ/ผิวหน้าแบบออร์แกนิก (เลือกใช้หรือไม่ก็ได้)
การสร้างฟิล์มป้องกันแบบหนาจะสร้างชั้นการแปลงสภาพที่หนาแน่น ซึ่งช่วยชะลอการเกิดออกซิเดชันของสังกะสีและชะลอการเกิดสนิมแดง
โดยทั่วไปแล้ว คุณสมบัติในการต้านทานการกัดกร่อนเป็นดังนี้:
- ความต้านทานการกัดกร่อนสีขาว: ระยะเวลาการสัมผัสกับละอองเกลือที่เป็นกลางที่ยาวนานขึ้น
- ความต้านทานต่อสนิมแดงได้รับการปรับปรุงให้ดีขึ้นอย่างมากเมื่อเทียบกับสารเคลือบ Zn5
- การปฏิบัติตามข้อกำหนดด้านสิ่งแวดล้อม: เป็นไปตามมาตรฐาน RoHS/ELV
มาตรฐาน “N67F 314-04 การเคลือบสังกะสีฟอสเฟตแบบจุ่ม (พร้อมสารหล่อลื่น)” เป็นข้อกำหนดการปรับสภาพพื้นผิวของ Bosch สำหรับการเคลือบสังกะสีฟอสเฟตแบบแปลงสภาพที่ป้องกันด้วยน้ำมัน ซึ่งส่วนใหญ่ใช้กับชิ้นส่วนเหล็ก เพื่อปรับปรุงความต้านทานการกัดกร่อน คุณสมบัติการหล่อลื่น และการยึดเกาะของสี แตกต่างจากซีรี่ส์ N67F 821/822 ซึ่งใช้การชุบสังกะสีด้วยไฟฟ้า ซีรี่ส์นี้ใช้กระบวนการแปลงสภาพฟอสเฟตทางเคมี
ลักษณะสำคัญต่างๆ มีดังต่อไปนี้:
- ประเภทการเคลือบ: การเคลือบแปลงสภาพซิงค์ฟอสเฟต
- วิธีการประมวลผล: กระบวนการแช่/การเคลือบฟอสเฟต
- การบำบัดเพิ่มเติม: การดูดซับหรือปกป้องความมัน
- วัสดุพื้นฐาน: เหล็ก, เหล็กชุบสังกะสี, โลหะผสมอะลูมิเนียม/สังกะสีบางชนิด
- ลักษณะ: ผิวด้านสีเทาถึงเทาเข้ม
- วัตถุประสงค์หลัก: ป้องกันการกัดกร่อน + หล่อลื่น
มาตรฐาน N67F 314-04 ถูกออกแบบมาเพื่อวัตถุประสงค์ดังต่อไปนี้:
- เพื่อเพิ่มความต้านทานการกัดกร่อนชั่วคราว
- เพื่อลดแรงเสียดทานระหว่างการประกอบ
- การปรับปรุงการยึดเกาะของสี
- เพื่อให้ได้พื้นผิวที่เหมาะสมสำหรับการเคลือบในขั้นตอนต่อไป
- ปกป้องชิ้นส่วนระหว่างการจัดเก็บและการขนส่ง
สารเคลือบฟอสเฟตที่มีส่วนผสมของน้ำมันยังช่วยในเรื่องต่อไปนี้ด้วย:
- เพื่อป้องกันการเกิดสนิมอย่างรวดเร็ว
- ปรับปรุงการขึ้นรูปและพฤติกรรมการเลื่อนตัว
- เพื่อลดการสึกหรอระหว่างพื้นผิวที่สัมผัสกัน
มาตรฐาน N67F 314-04 โดยทั่วไปประกอบด้วยสิ่งต่อไปนี้:
- การขจัดคราบไขมันและการทำความสะอาด
- การกระตุ้นพื้นผิว
- กระบวนการจุ่มสังกะสีฟอสเฟต
- ล้าง
- สารหล่อลื่นหรือสารป้องกัน
- การอบแห้ง
ชั้นฟอสเฟตเกิดขึ้นบนพื้นผิวโลหะด้วยกระบวนการทางเคมี ไม่ใช่การตกตะกอนด้วยไฟฟ้า
มาตรฐานนี้รวมถึงข้อกำหนดการทดสอบการกัดกร่อนโดยใช้วิธีการดังต่อไปนี้:
- การทดสอบการพ่นเกลือ
- ขั้นตอนการประเมินภายในของ Bosch
- วิธีการประเมินแบบพาสซีฟ
ชั้นฟอสเฟตที่ปกป้องด้วยน้ำมันให้ประโยชน์ดังต่อไปนี้:
- ป้องกันการกัดกร่อนในระยะสั้นได้ในระดับปานกลาง
- ประสิทธิภาพดีกว่าเหล็กดิบ
- ความต้านทานการกัดกร่อนต่ำกว่าการชุบสังกะสีหรือระบบสังกะสี-นิกเกิล
โดยทั่วไปแล้ว การเคลือบด้วยฟอสเฟตมักใช้เพื่อวัตถุประสงค์ดังต่อไปนี้ มากกว่าการป้องกันการกัดกร่อนเพื่อความสวยงามในระยะยาว:
- สารเคลือบที่มีคุณสมบัติพิเศษ
- ชั้นรองพื้นสำหรับการลงสี
- สารเคลือบที่ช่วยให้การประกอบง่ายขึ้น
มาตรฐาน N67F 314-04 นิยมใช้ในพื้นที่ต่อไปนี้:
- รัด
- โบว์
- คลิป
- ชิ้นส่วนเหล็กปั๊มขึ้นรูป
- อุปกรณ์เครื่องยนต์และระบบส่งกำลัง
- ชิ้นส่วนที่ต้องการการควบคุมแรงเสียดทาน
- ชิ้นส่วนที่จะถูกทาสีในภายหลัง หรือประกอบโดยใช้ข้อต่อที่ไวต่อการหล่อลื่น
เป็นเวลานานหลายปีที่องค์กรของเรา ด้วยทีมงานที่มีความสามารถและประสบการณ์ ได้เข้าใจถึงความต้องการของลูกค้า ให้บริการทดสอบขั้นสูงที่พวกเขาต้องการ และช่วยเหลือพวกเขาในการจัดตั้ง การนำไปใช้ และการปรับปรุงระบบการจัดการ ภายใต้กรอบนี้ เรายังให้บริการทดสอบตามมาตรฐาน Bosch Norm N67F อีกด้วย



