EN ISO 2626 การทดสอบการเปราะตัวเนื่องจากไฮโดรเจนในทองแดง - การหาขนาดเกรนเฉลี่ย
มาตรฐาน “EN ISO 2626 การทดสอบการเปราะตัวของทองแดงเนื่องจากไฮโดรเจน - การหาขนาดเกรนเฉลี่ย” ซึ่งพัฒนาโดยองค์การมาตรฐานสากล (ISO) และต่อมาได้รับการเผยแพร่เป็นมาตรฐานยุโรปภายใต้ขอบเขตของความพยายามในการประสานงานนั้น สามารถใช้ได้กับทองแดงที่ปราศจากออกไซด์และออกซิเจนที่มีค่าการนำไฟฟ้าสูง การเปราะตัวจะแสดงให้เห็นได้จากการดัดงออย่างใกล้ชิดหรือการดัดงอแบบย้อนกลับ หรือโดยการตรวจสอบด้วยกล้องจุลทรรศน์
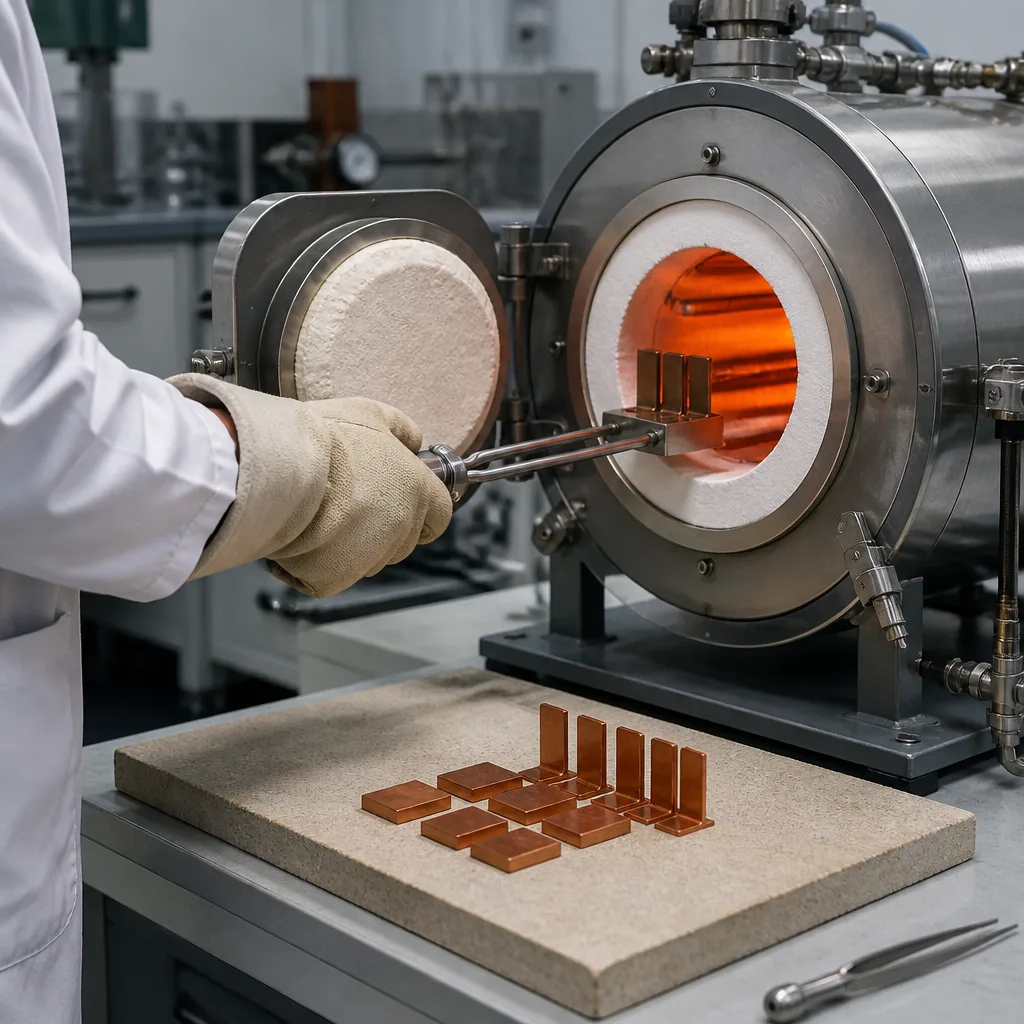
โดยหลักการแล้ว จะมีการเตรียมชิ้นงานทดสอบและให้ความร้อนในสภาพแวดล้อมที่มีไฮโดรเจน หากมีออกซิเจนอยู่ในโลหะ จะเกิดปฏิกิริยาที่ทำให้โลหะเปราะ จากนั้นชิ้นงานทดสอบจะถูกทำให้เย็นลงเพื่อไม่ให้สัมผัสกับอากาศ ความเปราะจะถูกตรวจพบได้โดยการดัดงออย่างใกล้ชิดหรือการดัดงอในทิศทางตรงกันข้าม หรือโดยการตรวจสอบด้วยกล้องจุลทรรศน์
ตัวอย่างทดสอบจะถูกเตรียมดังนี้:
- ชิ้นงานทดสอบการดัดงอแบบปิด: ชิ้นงานนี้ต้องมีความยาวหรือหน้าตัดเต็มที่เหมาะสม หรือมีความหนาหรือเส้นผ่านศูนย์กลางที่เหมาะสม โดยไม่เกิน 12 มม. ขอบของชิ้นงานต้องโค้งมนและเรียบ ชิ้นงานทดสอบที่ไม่ใช่หน้าตัดเต็มจะต้องมีส่วนหนึ่งของพื้นผิวเดิมของวัสดุรวมอยู่ด้วย
- ชิ้นงานทดสอบการดัดกลับ: ชิ้นงานควรมีความยาวที่เหมาะสม และความหนาหรือเส้นผ่านศูนย์กลางไม่ควรเกิน 2,5 มม. ขอบควรโค้งมนและเรียบ ชิ้นงานทดสอบที่ไม่ตัดขวางเต็มพื้นที่ ควรมีส่วนหนึ่งของพื้นผิวเดิมของวัสดุรวมอยู่ด้วย
- ตัวอย่างทดสอบสำหรับการตรวจสอบด้วยกล้องจุลทรรศน์: ตัวอย่างนี้ต้องมีขนาดที่เหมาะสมและต้องครอบคลุมพื้นผิวด้านนอกของวัสดุอย่างน้อยหนึ่งด้าน
ชิ้นงานทดสอบที่เตรียมไว้จะถูกให้ความร้อนเป็นเวลา 30 นาทีในเตาอบที่รักษาอุณหภูมิระหว่าง 825 ถึง 875 องศาเซลเซียส และมีไฮโดรเจนอย่างน้อย 10 เปอร์เซ็นต์ จากนั้นจึงทำให้เย็นลงในบรรยากาศภายในเตาอบหรือโดยการทำให้เย็นลงอย่างรวดเร็วด้วยการจุ่มลงในน้ำ
การทดสอบช่องโหว่จะดำเนินการดังนี้:
- การทดสอบการดัดแบบปิด: การทดสอบการดัดแบบปิดจะดำเนินการที่อุณหภูมิห้อง ชิ้นงานทดสอบจะถูกดัดด้วยแรงกดคงที่ที่ทำมุมฉากกับความยาวของชิ้นงาน จนกระทั่งปลายทั้งสองข้างอยู่ในตำแหน่งที่แสดงในรูป พื้นผิวเดิมของวัสดุควรอยู่นอกบริเวณที่ดัด
โดยปกติแล้วกระบวนการดัดจะดำเนินการในสองขั้นตอน
- ในขั้นตอนแรก สามารถใช้วิธีใดก็ได้ที่แสดงไว้ในมาตรฐาน ISO/R 398 ในการดัดชิ้นงานทดสอบให้เป็นรูปตัว V การเลือกวิธีการจะเป็นตัวกำหนดความยาวขั้นต่ำของชิ้นงานทดสอบ
- ในขั้นตอนที่สอง ขาทั้งสองข้างของชิ้นงานทดสอบจะถูกยึดไว้ เช่น ในปากกาจับชิ้นงาน เพื่อให้แรงกดคงที่กับปลายเปิดของรูปทรงตัววี หลังจากกระบวนการดัดงอแล้ว พื้นผิวที่ยืดออกจะถูกตรวจสอบด้วยสายตาเพื่อดูว่ามีรอยแตกหรือไม่
การทดสอบการดัดกลับ: การทดสอบการดัดกลับจะดำเนินการตามมาตรฐาน ISO 2625 ชิ้นงานทดสอบจะถูกดัดกลับ 10 ครั้ง พื้นผิวเดิมของวัสดุจะได้รับแรงเค้นสูงสุด หลังจากกระบวนการดัดแล้ว พื้นผิวที่ได้รับแรงเค้นจะถูกตรวจสอบหาการแตกร้าวด้วยตาเปล่า โดยปรับสายตาให้ปกติก่อน
- การตรวจสอบด้วยกล้องจุลทรรศน์: ชิ้นงานทดสอบจะถูกตัดให้พื้นผิวด้านนอกตัดกันเป็นมุมฉาก ส่วนที่ตัดแล้วจะถูกขัดเงา หรือหากต้องการก็สามารถกัดกรดได้ และตรวจสอบภายใต้กล้องจุลทรรศน์ที่กำลังขยาย 200 เท่า เพื่อหาสัญญาณของความเปราะ เช่น การปล่อยก๊าซหรือโครงสร้างผลึกแบบเปิด
โดยสรุป มาตรฐาน EN ISO 2626 กำหนดวิธีการทดสอบเพื่อตรวจจับการเปราะตัวเนื่องจากไฮโดรเจนในทองแดงชนิดเฉพาะ วิธีนี้ใช้ได้ผลดีเป็นพิเศษกับ:
- ทองแดงที่ปราศจากออกซิเจน
- ทองแดงที่มีค่าการนำไฟฟ้าสูงในสภาวะที่ปราศจากออกซิเจน
การเปราะเนื่องจากไฮโดรเจนเป็นปรากฏการณ์ที่ทองแดงดูดซับไฮโดรเจน (เช่น ระหว่างการอบอ่อนในบรรยากาศที่มีไฮโดรเจน) และอาจทำให้วัสดุเปราะและแตกร้าว โดยเฉพาะอย่างยิ่งเมื่อวัสดุถูกยืดหรือดัดงอในภายหลัง การทดสอบช่วยประเมินความเสี่ยงของวัสดุต่อปัญหานี้
การทดสอบนี้เกี่ยวข้องกับการนำตัวอย่างทองแดงไปสัมผัสกับบรรยากาศไฮโดรเจนที่อุณหภูมิสูง จากนั้นจึงใช้แรงทางกล (โดยทั่วไปคือการดัดงอ) เพื่อตรวจสอบความเปราะบางโดยการสังเกตรอยแตก
มาตรฐานนี้เป็นมาตรฐานการทดสอบวัสดุที่เน้นการควบคุมคุณภาพในการผลิตและการแปรรูปทองแดง ใช้ในการผลิตและการประกันคุณภาพของผลิตภัณฑ์ทองแดงสำหรับงานด้านไฟฟ้า อิเล็กทรอนิกส์ และงานอื่นๆ ที่ต้องการการนำไฟฟ้าสูง ซึ่งความยืดหยุ่นและความน่าเชื่อถือของวัสดุมีความสำคัญอย่างยิ่ง
มาตรฐาน EN ISO 2626 มีความสำคัญเนื่องจากเป็นมาตรฐานที่ให้วิธีการตรวจจับการเปราะตัวเนื่องจากไฮโดรเจนในทองแดงที่มีการนำไฟฟ้าสูงได้อย่างน่าเชื่อถือ วิธีนี้รับประกันคุณภาพ ความปลอดภัย และประสิทธิภาพของวัสดุในการใช้งานที่สำคัญ
เหตุผลหลักที่ทำให้มาตรฐานนี้ถือว่ามีความจำเป็นมีดังต่อไปนี้:
- ช่วยป้องกันความเสียหายที่ไม่คาดคิด: ทองแดงที่เปราะบางอาจเสียหายกะทันหันระหว่างการใช้งาน ซึ่งเป็นสิ่งที่ยอมรับไม่ได้ในสายไฟฟ้า ระบบบัสบาร์ เครื่องแลกเปลี่ยนความร้อน ชิ้นส่วนอิเล็กทรอนิกส์ ท่อน้ำ และชิ้นส่วนยานยนต์หรืออากาศยาน ที่ความแข็งแรงเชิงกลและการนำไฟฟ้าเป็นสิ่งสำคัญ
- การควบคุมคุณภาพในกระบวนการผลิต: กระบวนการแปรรูปทองแดง (การถลุง การหล่อ การอบอ่อน) อาจมีหรือปล่อยออกซิเจนตกค้าง การทดสอบจะตรวจสอบว่าวัสดุได้รับการกำจัดออกซิเจนอย่างเหมาะสมและทนต่อโรคจากไฮโดรเจน หากไม่มีวิธีการที่เป็นมาตรฐาน ผู้ผลิตและผู้ซื้อจะขาดวิธีการประเมินความเสี่ยงนี้อย่างสม่ำเสมอ
- มาตรฐานนี้รับประกันความสามารถในการทำซ้ำและเปรียบเทียบได้: มาตรฐานนี้กำหนดเงื่อนไขการทดสอบที่แม่นยำ (การสัมผัสไฮโดรเจน อุณหภูมิ เวลา ขั้นตอนการดัดงอ และเกณฑ์การตรวจสอบ) ซึ่งช่วยให้มั่นใจได้ว่าผลลัพธ์จะสม่ำเสมอในห้องปฏิบัติการ ผู้ผลิต และประเทศต่างๆ
- เครื่องมือนี้ช่วยในการคัดเลือกวัสดุและการควบคุมกระบวนการ: ช่วยแยกแยะทองแดงที่ปราศจากออกซิเจนหรือมีออกซิเจนต่ำที่เหมาะสมออกจากวัสดุที่มีแนวโน้มที่จะเปราะแตกง่าย และช่วยในการตัดสินใจเกี่ยวกับบรรยากาศการอบอ่อน (เช่น หลีกเลี่ยงไฮโดรเจนหากมีออกซิเจนอยู่) และการใช้งานหลังการประมวลผล
- ข้อกำหนดทางกฎหมายและอุตสาหกรรม: มาตรฐานผลิตภัณฑ์และข้อกำหนดของลูกค้าจำนวนมากอ้างอิงถึงมาตรฐานนี้เพื่อตอบสนองเกณฑ์ด้านคุณภาพ ความปลอดภัย และความน่าเชื่อถือในการใช้งานด้านไฟฟ้า อิเล็กทรอนิกส์ และเครื่องกล
โดยสรุป มาตรฐาน EN ISO 2626 มีความสำคัญอย่างยิ่ง เนื่องจากปัญหาการเปราะตัวเนื่องจากไฮโดรเจนเป็นปัญหาที่ซ่อนเร้นและร้ายแรงในทองแดง มาตรฐานนี้เปลี่ยนความเสี่ยงทางโลหะวิทยาที่ซับซ้อนให้เป็นการทดสอบที่ง่ายและทำซ้ำได้ ซึ่งช่วยปกป้องประสิทธิภาพของผลิตภัณฑ์ ความปลอดภัยของผู้ใช้ และชื่อเสียงของผู้ผลิต
เป็นเวลานานหลายปีที่องค์กรของเรา ด้วยทีมงานที่มีความสามารถและประสบการณ์ ได้เข้าใจถึงความต้องการของลูกค้า ให้บริการทดสอบขั้นสูงที่พวกเขาต้องการ และช่วยเหลือพวกเขาในการจัดตั้ง การนำไปใช้ และการปรับปรุงระบบการจัดการ ภายใต้กรอบนี้ เรายังให้บริการทดสอบตามมาตรฐาน EN ISO 2626 อีกด้วย



