

ในมาตรฐาน “DIN 30670-1 การเคลือบโพลีเอทิลีนของท่อเหล็กและข้อต่อ - ส่วนที่ 1: ข้อกำหนดและการทดสอบการเคลือบอัดขึ้นรูปที่ใช้ในโรงงาน” ที่พัฒนาโดยสถาบันมาตรฐานเยอรมัน (DIN) ข้อกำหนดและวิธีการทดสอบสำหรับการอัดขึ้นรูปที่ใช้ในโรงงาน มีการอธิบายการเคลือบโพลีเอทิลีนของท่อเหล็กและอุปกรณ์ที่ฝังไว้
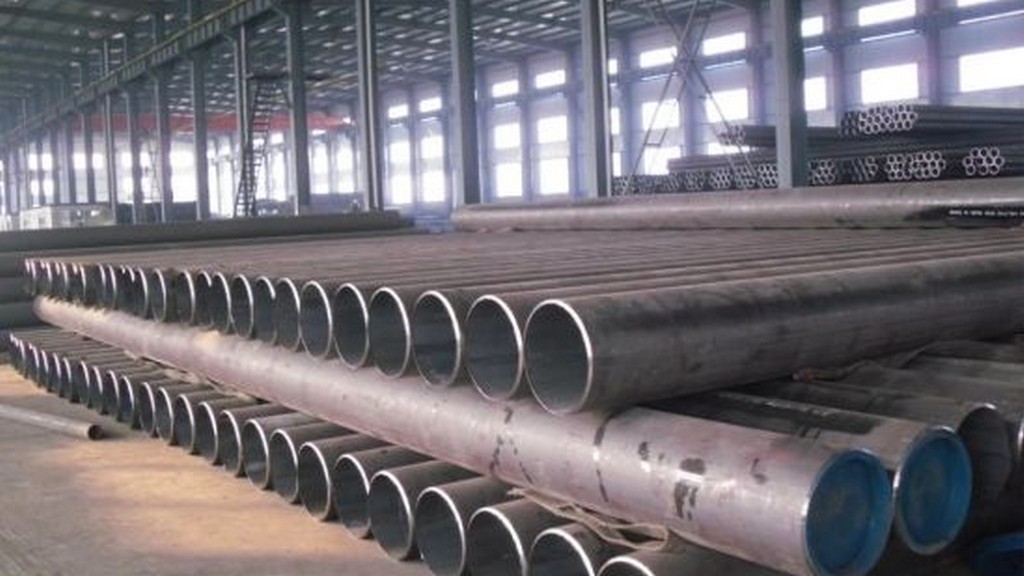
มาตรฐานนี้ระบุข้อกำหนดสำหรับการเคลือบโพลีเอทิลีนอัดรีดสามชั้นที่ใช้ในโรงงานและการเคลือบโพลีเอทิลีนซินเทอร์หนึ่งหรือหลายชั้นสำหรับการป้องกันการกัดกร่อนของท่อเหล็กและข้อต่อ
สารเคลือบนี้เหมาะสำหรับการป้องกันท่อเหล็กฝังหรือจมอยู่ใต้น้ำที่อุณหภูมิการออกแบบระหว่างลบ 40 องศาถึงบวก 80 องศา
มาตรฐานนี้มีข้อกำหนดสำหรับการเคลือบที่ใช้กับท่อเหล็กและอุปกรณ์ข้อต่อที่เชื่อมตามยาวหรือเชื่อมเป็นเกลียวหรือไร้รอยต่อที่ใช้ในการก่อสร้างท่อเพื่อลำเลียงของเหลวหรือก๊าซ การใช้มาตรฐานนี้รับประกันได้ว่าการเคลือบโพลีเอทิลีน (PE) ให้การป้องกันที่เพียงพอต่อภาระทางกล ความร้อน และสารเคมีที่เกิดขึ้นระหว่างการทำงาน การขนส่ง การจัดเก็บ และการติดตั้ง
“DIN EN ISO 21809-1 อุตสาหกรรมน้ำมันและก๊าซธรรมชาติ - การเคลือบภายนอกสำหรับท่อฝังหรือใต้น้ำที่ใช้ในระบบขนส่งทางท่อ - ส่วนที่ 1: มาตรฐานการเคลือบโพลีโอเลฟินส์ (PE 3 ชั้นและ PP 3 ชั้น)” ท่อน้ำมันและก๊าซธรรมชาติ โดยระบุข้อกำหนดสากลสำหรับโพลีเอทิลีนอัดรีดสามชั้นและการเคลือบโพลีโพรพีลีนสำหรับท่อเหล็กที่ใช้ในระบบการขนส่งทางราง มาตรฐานนี้ไม่ครอบคลุมการใช้งานต่อไปนี้:
มาตรฐาน DIN 30670-1 ยังคงใช้ได้สำหรับพื้นที่การใช้งานข้างต้น การเคลือบโพลีเอทิลีนสองชั้นถูกกำหนดไว้ในมาตรฐาน "ท่อเหล็กและอุปกรณ์ข้อต่อ DIN EN 10288 สำหรับท่อบนบกและนอกชายฝั่ง - การเคลือบโพลีเอทิลีนอัดรีดสองชั้นภายนอก"
เพื่อวัตถุประสงค์ของมาตรฐานนี้ ให้ใช้ข้อกำหนดและคำจำกัดความต่อไปนี้ นอกเหนือจากข้อกำหนดใน DIN EN ISO 21809-1:
สารเคลือบอัดรีดประกอบด้วยสามชั้น: ไพรเมอร์อีพอกซีเรซิน กาวโพลีเอทิลีน (PE) และชั้นนอกโพลีเอทิลีนอัดรีด ใช้ไพรเมอร์อีพอกซีเรซินในรูปแบบผง กาวสามารถทาในรูปแบบผงหรือโดยการอัดขึ้นรูป สำหรับการเคลือบแบบอัดรีด จะมีความแตกต่างระหว่างการอัดขึ้นรูปแบบปลอกและการอัดขึ้นรูปแบบแผ่น การเคลือบโพลีเอทิลีนเผาผนึกเป็นระบบชั้นเดียวหรือหลายชั้น ผงโพลีเอทิลีนจะถูกละลายลงในส่วนประกอบที่ผ่านการอุ่นจนได้ความหนาเคลือบที่ต้องการ
มีพื้นที่การใช้งาน 2 แบบตามอุณหภูมิที่ออกแบบ:
ต้องระบุประเภทการเคลือบในใบสั่งซื้อ อุณหภูมิการออกแบบอื่นๆ สามารถตกลงกันได้ระหว่างตัวรับและตัวเคลือบ
ควรเลือกวัสดุสำหรับการเคลือบขึ้นอยู่กับดุลยพินิจของผู้เคลือบ เนื่องจากอาจใช้วัสดุหลายชนิดเพื่อให้เป็นไปตามข้อกำหนดขั้นต่ำที่ระบุไว้ในมาตรฐานนี้สำหรับการเคลือบสำเร็จรูป ทั้งนี้ขึ้นอยู่กับขั้นตอนการติดตั้งและขั้นตอนการเคลือบ ข้อกำหนดที่แตกต่างกันของผู้ซื้อเกี่ยวกับวัสดุที่จะใช้จะขึ้นอยู่กับข้อตกลง
ควรเตรียมพื้นผิวโดยการกำจัดสนิมด้วยการทำความสะอาดด้วยระเบิด การทำความสะอาดด้วยการพ่นทรายและงานอื่นๆ ที่จำเป็นจะต้องไม่ส่งผลให้ความหนาของผนังขั้นต่ำที่ระบุในมาตรฐานการส่งมอบด้านเทคนิคสำหรับท่อเหล็กลดลง ต้องกำจัดฝุ่นที่มีฤทธิ์กัดกร่อนที่เหลืออยู่ออกก่อนที่จะเคลือบ
ในแง่ขององค์ประกอบของการเคลือบ มีความแตกต่างระหว่างไพรเมอร์อีพอกซีเรซิน กาว และวัสดุเคลือบ PE สำหรับการเคลือบโพลีเอทิลีนอัดรีดสามชั้น ในขณะที่การเคลือบซินเทอร์ (รวมถึงการเคลือบซินเทอร์สามชั้น) จำเป็นต้องคำนึงถึงข้อกำหนด บัญชีเฉพาะชั้นโพลีเอทิลีนเท่านั้น ตารางที่ให้ไว้ในมาตรฐานประกอบด้วยข้อมูลที่จำเป็นซึ่งจะต้องรวมอยู่ในเอกสารการจัดส่งและเอกสารข้อมูลทางเทคนิค ข้อมูลเหล่านี้อ้างอิงถึงวัตถุดิบและอาจแตกต่างจากค่าการเคลือบที่ใช้
ในบรรดาการศึกษาการทดสอบ การวัด การวิเคราะห์ และการประเมินผลที่ดำเนินการสำหรับธุรกิจในภาคส่วนต่างๆ องค์กรของเราพร้อมด้วยพนักงานที่ผ่านการฝึกอบรมและเชี่ยวชาญและอุปกรณ์เทคโนโลยีขั้นสูง ได้พัฒนาสิ่งต่อไปนี้ "การเคลือบโพลีเอทิลีน DIN 30670-1 ของท่อเหล็กและข้อต่อ - ส่วนที่ 1: ข้อกำหนดของการเคลือบอัดรีดที่ใช้ในโรงงาน" และยังให้บริการทดสอบที่กำหนดในมาตรฐาน "และการทดสอบ"
คุณสามารถขอให้เรากรอกแบบฟอร์มของเราเพื่อรับการนัดหมายเพื่อรับข้อมูลรายละเอียดเพิ่มเติมหรือเพื่อขอการประเมินผล

