

ISO-standarden "ISO 9352 Plaster - Bestämning av slipskivors nötningsbeständighet" beskriver en generell metod för att bestämma slitstyrkan hos plast under påverkan av slipskivor. Denna metod är lika tillämplig på gjutna provkroppar, komponenter och färdiga produkter. Specifika testförhållanden och metoden för att uttrycka resultat kan variera beroende på materialtyp. Testförhållandena och den specifika metoden specificeras i relevanta standarder för varje material eller produkt. Denna metod är inte tillämplig på cellulära material eller färger.
För denna standards syften gäller följande termer och definitioner:
I princip appliceras två slipskivor på testprovet under en specificerad belastning. Det resulterande slitaget, som uppnås genom att rotera testprovet ett specificerat antal varv, utvärderas med hjälp av en lämplig metod (t.ex. massförlust, volymförlust, förändring i optiska egenskaper).
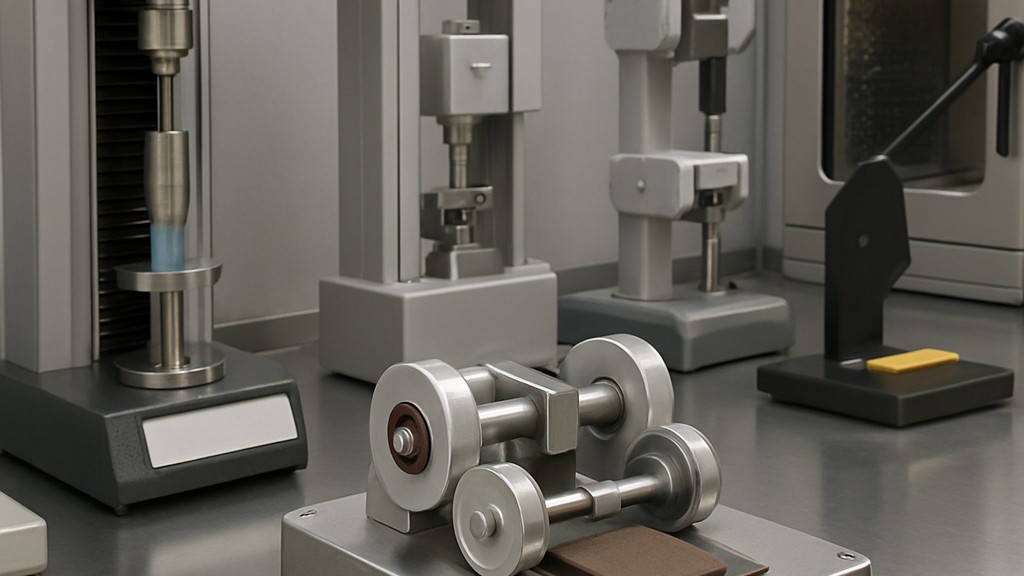
Under provningen placeras testprovet på en motordriven roterande skiva. Ett par slipskivor får rotera fritt kring sina axlar och appliceras på testprovet i en specificerad position under en specificerad belastning. Figuren visar de relativa positionerna för dessa olika komponenter. Anordningen måste uppfylla kraven i denna standard. Stödskivan för testprovet måste vara plan och fäst vid drivaxeln. När skivan roteras får ingen punkt på en cirkel med 45 mm radie ritad på dess horisontella yta svänga vertikalt mer än 0,05 mm kring sitt medelläge. Skivan ska ha en nominell diameter på 100 mm och rotationshastigheten ska vara 72 rpm vid 60 Hz och 60 rpm vid 50 Hz.
Slipskivorna ska bäras upp av två symmetriska armar som kan svänga fritt kring en horisontell axel. Fästet för skivorna ska tillåta fri rotation, till exempel med hjälp av kullager. I testläget ska monteringsflikarna vara koaxiella och placerade så att den vertikala projektionen av deras gemensamma axel på testprovets stödskivas plan är 19,1 mm plus/minus 0,1 mm från en parallell linje som går genom skivans axel. Avståndet mellan slipskivornas inre ytor ska vara 52,4 mm plus/minus 0,2 mm. Varje arm ska vara konstruerad för att möjliggöra fästning av en motvikt för att balansera dess massa mot slipskivans massa och ytterligare laster med känd massa.
Slipskivor måste vara cylindriska. De måste ha ett axiellt hål som gör att de kan monteras sömlöst på armarnas monteringsöglor. De kan tillverkas med ett av två alternativ:
Kvaliteten på den slipskiva eller det sandpapper som används måste vara den som anges i specifikationerna för varje material (eller produkt). Tabellen bör konsulteras för vägledning vid val av lämplig slipskiva. Skivornas slipegenskaper kan fastställas, på begäran, enligt proceduren som anges i bilaga A2.
Vakuumanordningen som används för att avlägsna slitage innehåller två utloppsmunstycken placerade ovanför slitagezonen på testprovet. Ett munstycke placeras mellan slipskivorna och det andra är placerat mittemot dem. Varje munstycke ska ha en innerdiameter på 8 mm plus eller minus 0,5 mm och hålla ett avstånd på 1,5 mm plus eller minus 0,5 mm från testprovet. Trycket med stängda munstycken ska vara mellan 1,5 kPa och 1,6 kPa.
Instrumentet måste vara utrustat med en anordning som stoppar testet efter ett förutbestämt antal varv med den roterande skivan. För testning av tunna prover eller flexibla plaster måste instrumentet vara utrustat med en klämring som gör att dessa prover kan fästas på stödskivan.
Utöver den ovan beskrivna apparaten används följande utrustning i testerna:
Provexemplaren ska vara skivor med en nominell diameter på 100 mm eller, om användning av klämring inte krävs, åttkanter som erhålls genom att hörnen på kvadrater med en nominell sidlängd på 100 mm skärs till. Deras tjocklek ska vara jämn och mellan 0,5 mm och 10 mm.
Provexemplar kan erhållas genom gjutning i enlighet med ISO 293, ISO 294-1 eller ISO 295, eller genom bearbetning i enlighet med ISO 2818. Varje provexemplar ska ha ett centralt hål med lämplig diameter för att rymma den roterande skivans tapp.
Ytan på provexemplaret bör rengöras med ett lämpligt neutralt, flyktigt lösningsmedel eller en mild tvållösning, vald enligt kraven i relevant material- (eller produkt-) specifikation eller genom överenskommelse mellan de inblandade parterna. Användning av ett rengöringsmedel (oavsett hur flyktigt det är) kan påverka slitageegenskaperna.
Antalet prover ska vara det som anges i relevant material- (eller produkt-)specifikation. Om sådan angivelse saknas ska det minsta antalet vara tre.
Testprover ska konditioneras i inneslutningen i enlighet med kraven i relevant material- (eller produkt-)specifikation eller, om sådana krav saknas, i minst 48 timmar före provning. Vissa specifikationer specificerar även konditionering av slipskivan eller slippappret.
Vår organisation, som i åratal har stöttat företag inom alla sektorer genom ett brett utbud av test-, mät-, analys- och utvärderingsaktiviteter, har ett starkt team av medarbetare som noggrant följer den globala utvecklingen inom vetenskap och teknik och ständigt förbättrar sig. I detta sammanhang erbjuder vi även testtjänster i enlighet med ISO 9352 Plaster - Bestämning av slipskivors nötningsbeständighet.
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

