

Norma „EN ISO 6507 Kovové materiály - Skúška tvrdosti podľa Vickersa“, ktorá je založená na európskej norme a neskôr ju publikovala Medzinárodná organizácia pre normalizáciu (ISO), pozostáva z nasledujúcich podsekcií publikovaných pod rovnakým názvom:
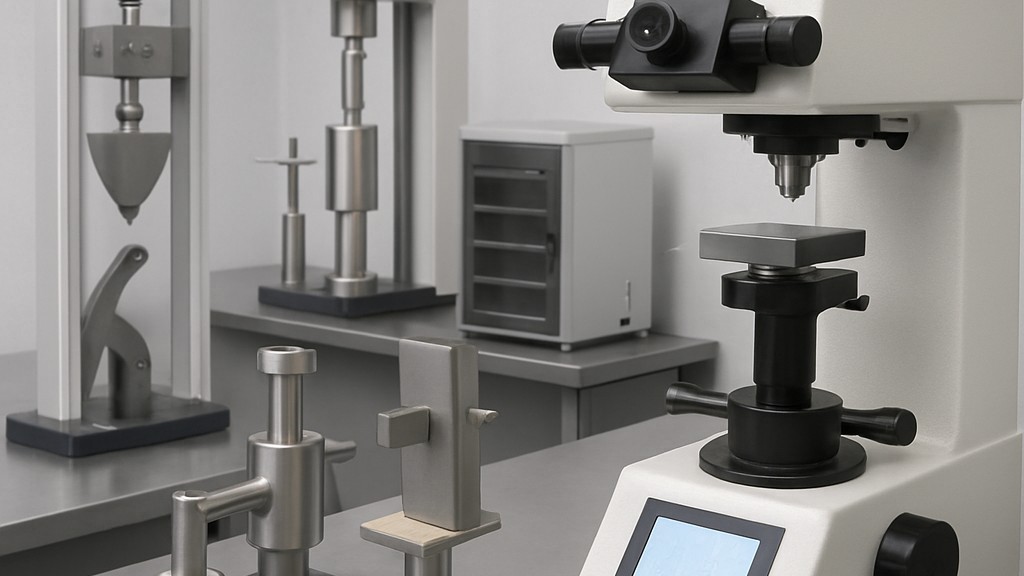
Skúška tvrdosti podľa Vickersa je v tomto dokumente špecifikovaná pre dĺžky uhlopriečok vtlačku medzi 0,020 mm a 1,400 mm. Použitie tejto metódy na stanovenie tvrdosti podľa Vickersa z menších vtlačkov presahuje rozsah tejto normy, pretože výsledky by boli vystavené značným neistotám v dôsledku obmedzení optického merania a nedokonalostí v geometrii hrotu.
Táto norma v zásade zahŕňa metódu pravidelného overovania pre bežnú kontrolu testovacieho stroja počas prevádzky používateľom. Pre konkrétne materiály alebo výrobky existujú špecifické medzinárodné normy.
Tvrdosť podľa Vickersa je úmerná skúšobnej sile delenej plochou nakloneného povrchu vtlačku. Tento povrch sa považuje za pravouhlý ihla so štvorcovou základňou a vrcholom v rovnakom uhle ako vtlačok. Vrchol pravouhlého ihlanu je zarovnaný so stredom jeho základne. V prípade potreby táto norma preberá parametre skúšky tvrdosti definované Pracovnou skupinou pre tvrdosť v rámci Medzinárodného výboru pre váhy a miery a Poradného výboru pre hmotnosť a súvisiace veličiny.
Ak je skúšobný stroj určený aj na použitie pri iných metódach skúšania tvrdosti, musí byť pre každú metódu nezávisle validovaný. Táto norma sa vzťahuje aj na prenosné stroje na skúšanie tvrdosti, ale nie na stroje na skúšanie tvrdosti založené na iných princípoch merania, ako je napríklad metóda ultrazvukovej impedancie.
Predtým, ako môže byť tvrdomer Vickers validovaný, musí byť skontrolovaný, či je správne nastavený podľa pokynov výrobcu. Konkrétne by sa malo skontrolovať nasledovné:
Kritériá uvedené v tomto dokumente pre výkon testovacieho stroja boli vyvíjané a zdokonaľované počas značného časového obdobia. Pri špecifikácii špecifickej tolerancie, ktorú musí stroj spĺňať, sa do tejto tolerancie zahŕňa neistota spojená s použitím meracieho zariadenia alebo referenčných noriem, a preto by bolo nevhodné ďalej zohľadňovať túto neistotu, napríklad znížením tolerancie o neistotu merania. Toto platí pre všetky merania vykonané počas priameho alebo nepriameho overovania stroja.
Referenčné bloky musia byť špeciálne vyrobené na použitie ako referenčné bloky tvrdosti pomocou výrobného procesu, ktorý zabezpečuje potrebnú homogenitu, štrukturálnu stabilitu, hladkú povrchovú tvrdosť a stabilitu tvrdosti v priebehu času. Hrúbka referenčného bloku nesmie byť menšia ako 5 mm. Skúšobná plocha referenčného bloku nesmie presiahnuť 40 cm². Referenčné bloky nesmú byť magnetické. Výrobcovi sa odporúča zabezpečiť, aby boli bloky vyrobené z ocele na konci výrobného procesu (pred kalibráciou) demagnetizované. Maximálna odchýlka rovinnosti skúšobnej a nosnej plochy nesmie presiahnuť 0,005 mm. Maximálna chyba rovnobežnosti nesmie presiahnuť 0,010 mm v rozmedzí 50 mm. Skúšobná plocha nesmie mať škrabance, ktoré by bránili meraniu vtlačkov. Drsnosť skúšobnej plochy nesmie presiahnuť 0,05 µm. Spodná nosná plocha musí byť jemne brúsená alebo lepšie brúsená. Aby sa overilo, či z referenčného bloku následne nebol odstránený žiadny materiál, mala by byť jeho hrúbka počas kalibrácie vyznačená na referenčnom bloku s presnosťou na 0,01 mm alebo by sa na skúšobnej ploche mala urobiť identifikačná značka.
Stručne povedané, norma EN ISO 6507 definuje metódu merania tvrdosti pomocou Vickersovej skúšky tvrdosti, ktorá je založená na vtlačení diamantového pyramídového vtlačku do povrchu materiálu pod určitým zaťažením a meraní uhlopriečky vytvoreného vtlačku.
Naša organizácia, ktorá už roky podporuje podniky vo všetkých sektoroch prostredníctvom širokej škály testovacích, meracích, analytických a hodnotiacich aktivít, má silný tím zamestnancov, ktorí pozorne sledujú globálny vývoj vo vede a technike a neustále sa zlepšujú. V tejto súvislosti poskytujeme aj testovacie služby v súlade s normou EN ISO 6507 Kovové materiály - skúška tvrdosti podľa Vickersa.
Môžete nás požiadať, aby sme vyplnili náš formulár, aby sme dostali schôdzku, získali podrobnejšie informácie alebo požiadali o vyhodnotenie.

