

Norma Medzinárodnej organizácie pre normalizáciu (ISO) „ISO 9352 Plasty – Stanovenie odolnosti brúsnych kotúčov proti oderu“ opisuje všeobecnú metódu na stanovenie odolnosti plastov proti oderu vplyvom brúsnych kotúčov. Táto metóda je rovnako použiteľná pre lisované skúšobné vzorky, komponenty a hotové výrobky. Špecifické skúšobné podmienky a metóda vyjadrenia výsledkov sa môžu líšiť v závislosti od typu materiálu. Skúšobné podmienky a špecifická metóda sú špecifikované v príslušných normách pre každý materiál alebo výrobok. Táto metóda nie je použiteľná pre ľahčené materiály ani farby.
Na účely tohto štandardu platia nasledujúce pojmy a definície:
V zásade sa na skúšobnú vzorku aplikujú dva brúsne kotúče pri špecifikovanom zaťažení. Výsledné opotrebenie, ktoré sa dosiahne otáčaním skúšobnej vzorky po stanovený počet otáčok, sa vyhodnotí vhodným postupom (napr. úbytok hmotnosti, úbytok objemu, zmena optických vlastností).
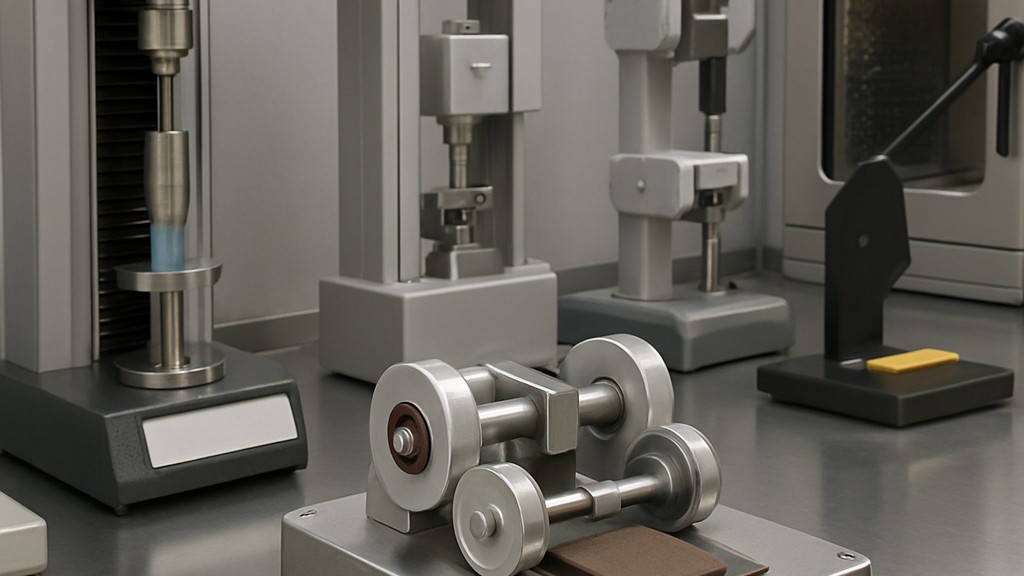
Počas skúšky sa skúšobná vzorka umiestni na rotujúci kotúč poháňaný motorom. Dvojica brúsnych kotúčov sa môže voľne otáčať okolo svojich osí a priloží sa na skúšobnú vzorku v určenej polohe pod určeným zaťažením. Obrázok znázorňuje vzájomné polohy týchto rôznych komponentov. Zariadenie musí spĺňať požiadavky tejto normy. Podporný kotúč skúšobnej vzorky musí byť plochý a pripevnený k hnaciemu hriadeľu. Pri otáčaní kotúča sa žiadny bod na kružnici s polomerom 45 mm nakreslenej na jeho horizontálnom povrchu nesmie vertikálne kmitať o viac ako 0,05 mm okolo svojej strednej polohy. Kotúč musí mať menovitý priemer 100 mm a rýchlosť otáčania musí byť 72 ot./min pri 60 Hz a 60 ot./min pri 50 Hz.
Brúsne kotúče musia byť podopreté dvoma symetrickými ramenami, ktoré sa môžu voľne otáčať okolo horizontálnej osi. Spôsob upevnenia kotúčov musí umožňovať voľné otáčanie, napríklad pomocou guľôčkových ložísk. V testovacej polohe musia byť montážne výstupky súosové a umiestnené tak, aby vertikálny priemet ich spoločnej osi na rovinu oporného kolesa skúšanej vzorky bol 19,1 mm plus/mínus 0,1 mm od rovnobežky prechádzajúcej osou kotúča. Vzdialenosť medzi vnútornými povrchmi brúsnych kotúčov musí byť 52,4 mm plus/mínus 0,2 mm. Každé rameno musí byť skonštruované tak, aby umožňovalo pripevnenie protizávažia na vyváženie jeho hmotnosti voči hmotnosti brúsneho kotúča a dodatočným zaťaženiam so známou hmotnosťou.
Brúsne kotúče musia byť valcové. Musia mať axiálny otvor, ktorý umožňuje ich bezproblémové upevnenie na montážne výstupky na ramenách. Môžu byť konštruované s jednou z dvoch možností:
Kvalita použitého brúsneho kotúča alebo brúsneho papiera musí byť v súlade so špecifikáciami pre každý materiál (alebo výrobok). Pri výbere vhodného brúsneho kotúča by sa mala konzultovať tabuľka. Brúsne vlastnosti kotúčov je možné na požiadanie určiť podľa postupu uvedeného v dodatku A2.
Vákuové zariadenie používané na odstraňovanie nečistôt z opotrebenia obsahuje dve odsávacie trysky umiestnené nad zónou opotrebenia testovanej vzorky. Jedna tryska je umiestnená medzi brúsnymi kotúčmi a druhá je umiestnená priamo oproti nim. Každá tryska by mala mať vnútorný priemer 8 mm plus mínus 0,5 mm a mala by byť vo vzdialenosti 1,5 mm plus mínus 0,5 mm od testovanej vzorky. Tlak so zatvorenými tryskami by mal byť medzi 1,5 kPa a 1,6 kPa.
Prístroj musí byť vybavený zariadením, ktoré zastaví test po vopred určenom počte otáčok rotujúceho disku. Na testovanie tenkých vzoriek alebo pružných plastov musí byť prístroj vybavený upínacím krúžkom, ktorý umožňuje pripevnenie týchto vzoriek k nosnému disku.
Okrem vyššie opísaného zariadenia sa pri testoch používa aj toto vybavenie:
Skúšobné vzorky musia byť kotúče s menovitým priemerom 100 mm alebo, ak sa nevyžaduje použitie upínacieho krúžku, osemuholníky získané odrezaním rohov štvorcov s menovitou dĺžkou strany 100 mm. Ich hrúbka musí byť rovnomerná a musí sa pohybovať medzi 0,5 mm a 10 mm.
Skúšobné vzorky sa môžu získať lisovaním v súlade s normou ISO 293, ISO 294-1 alebo ISO 295 alebo obrábaním v súlade s normou ISO 2818. Každá vzorka musí obsahovať stredový otvor vhodného priemeru na uloženie čapu rotujúceho disku.
Povrch skúšobnej vzorky by sa mal čistiť vhodným neutrálnym, prchavým rozpúšťadlom alebo jemným mydlovým roztokom, zvoleným podľa požiadaviek príslušnej špecifikácie materiálu (alebo výrobku) alebo na základe dohody medzi zúčastnenými stranami. Použitie čistiaceho prostriedku (bez ohľadu na jeho prchavosť) môže ovplyvniť charakteristiky opotrebenia.
Počet skúšobných vzoriek musí byť taký, ako je uvedené v príslušnej špecifikácii materiálu (alebo výrobku). Ak takýto údaj nie je uvedený, minimálny počet musí byť tri.
Skúšobné vzorky sa musia kondicionovať v kryte v súlade s požiadavkami príslušnej špecifikácie materiálu (alebo výrobku) alebo, ak takéto požiadavky neexistujú, minimálne 48 hodín pred skúškou. Niektoré špecifikácie tiež špecifikujú kondicionovanie brúsneho kotúča alebo brúsneho papiera.
Naša organizácia, ktorá už roky podporuje podniky vo všetkých sektoroch prostredníctvom širokej škály testovacích, meracích, analytických a hodnotiacich aktivít, má silný tím zamestnancov, ktorí pozorne sledujú globálny vývoj vo vede a technike a neustále sa zlepšujú. V tejto súvislosti poskytujeme aj testovacie služby v súlade s normou ISO 9352 Plasty – Stanovenie odolnosti brúsnych kotúčov voči oderu.
Môžete nás požiadať, aby sme vyplnili náš formulár, aby sme dostali schôdzku, získali podrobnejšie informácie alebo požiadali o vyhodnotenie.

