

Dalam standar “Pelapis polietilen DIN 30670-1 pada pipa baja dan perlengkapannya - Bagian 1: Persyaratan dan pengujian pelapis ekstrusi yang diterapkan di pabrik” yang dikembangkan oleh Institut Standardisasi Jerman (DIN), persyaratan dan metode pengujian untuk pelapis ekstrusi yang diterapkan di pabrik lapisan polietilen pada pipa baja dan perlengkapannya dijelaskan.
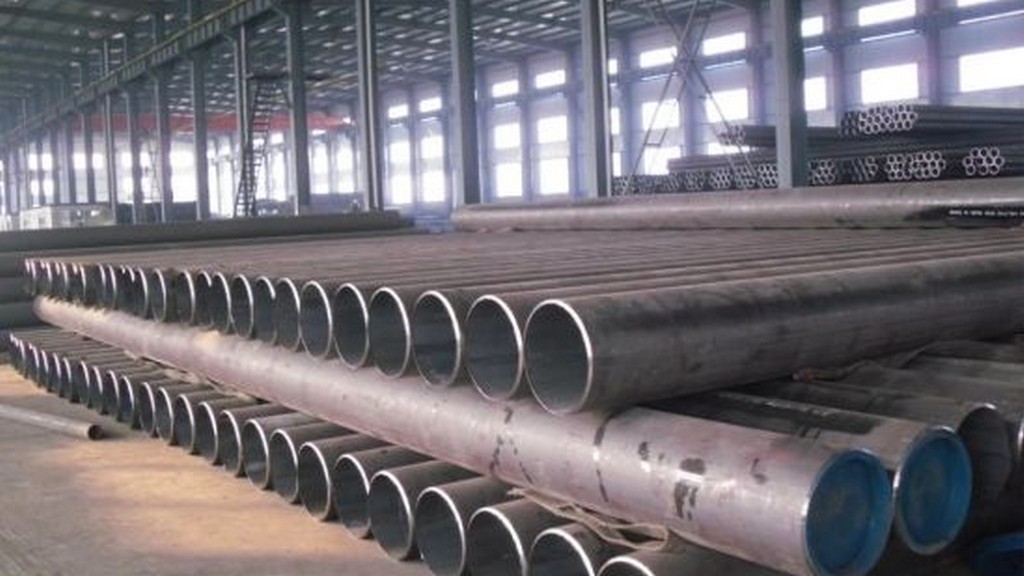
Standar ini menetapkan persyaratan untuk pelapis berbahan dasar polietilen ekstrusi tiga lapis yang diterapkan di pabrik dan pelapis berbahan dasar polietilen sinter satu atau beberapa lapis untuk perlindungan korosi pada pipa dan perlengkapan baja.
Pelapis ini cocok untuk melindungi pipa baja yang terkubur atau terendam pada suhu desain antara minus 40 derajat dan plus 80 derajat.
Standar ini berisi persyaratan untuk pelapisan yang diterapkan pada pipa dan alat kelengkapan baja yang dilas secara memanjang atau spiral atau mulus yang digunakan dalam konstruksi jaringan pipa untuk mengalirkan cairan atau gas. Penerapan standar ini menjamin bahwa lapisan polietilen (PE) memberikan perlindungan yang memadai terhadap beban mekanis, termal, dan kimia yang dihasilkan selama pengoperasian, pengangkutan, penyimpanan, dan pemasangan.
“DIN EN ISO 21809-1 Industri minyak dan gas alam - Pelapis luar untuk pipa yang terkubur atau terendam yang digunakan dalam sistem transportasi pipa - Bagian 1: Pelapis poliolefin (PE 3 lapis dan PP 3 lapis)”, standar pipa minyak dan gas alam Peraturan ini menetapkan persyaratan internasional untuk pelapis berbahan dasar polietilen ekstrusi tiga lapis dan polipropilen untuk pipa baja yang digunakan dalam sistem transportasi jalur. Area penerapan berikut tidak tercakup dalam standar ini:
Standar DIN 30670-1 tetap berlaku untuk area penerapan di atas. Pelapis berbahan dasar polietilen dua lapis didefinisikan dalam standar "Pipa baja DIN EN 10288 dan perlengkapannya untuk pipa darat dan lepas pantai - Pelapis berbahan dasar polietilen ekstrusi dua lapis eksternal".
Untuk keperluan standar ini, istilah dan definisi berikut berlaku, selain yang ada dalam DIN EN ISO 21809-1:
Pelapis ekstrusi terdiri dari tiga lapisan: primer resin epoksi, perekat polietilen (PE), dan lapisan luar polietilen ekstrusi. Primer resin epoksi diaplikasikan dalam bentuk bubuk. Perekat dapat diaplikasikan dalam bentuk bubuk atau dengan ekstrusi. Untuk pelapis ekstrusi, perbedaan dibuat antara ekstrusi selongsong dan ekstrusi lembaran. Pelapis polietilen yang disinter adalah sistem tunggal atau multilayer. Bubuk polietilen dicairkan ke dalam komponen yang dipanaskan hingga ketebalan lapisan yang diinginkan tercapai.
Ada dua area aplikasi sesuai dengan suhu desain:
Jenis pelapisan harus ditentukan dalam pesanan pembelian. Temperatur desain lainnya dapat disepakati antara penerima dan pelapis.
Bahan untuk mengaplikasikan pelapis harus dipilih berdasarkan kebijaksanaan pelapis karena, tergantung pada prosedur pemasangan dan pelapisan, berbagai bahan dapat digunakan untuk memenuhi persyaratan minimum yang ditentukan dalam standar ini untuk pelapisan akhir. Persyaratan berbeda apa pun dari pembeli mengenai bahan yang akan digunakan harus disetujui.
Permukaan harus disiapkan dengan menghilangkan karat melalui pembersihan ledakan. Pembersihan sandblasting dan pekerjaan selanjutnya yang diperlukan tidak boleh mengakibatkan pengurangan ketebalan dinding minimum yang ditentukan dalam standar pengiriman teknis untuk pipa baja. Debu abrasif yang tersisa harus dihilangkan sebelum dilapisi.
Dari segi komposisi pelapisnya, dibedakan antara primer resin epoksi, perekat dan bahan pelapis PE untuk pelapis polietilen ekstrusi tiga lapis, sedangkan untuk pelapis sinter (termasuk pelapis sinter tiga lapis) persyaratannya perlu diperhatikan. hanya memperhitungkan lapisan polietilen. Tabel yang disediakan dalam standar berisi informasi penting yang harus disertakan dalam dokumen pengiriman dan lembar data teknis. Data ini mengacu pada bahan mentah dan mungkin berbeda dari nilai lapisan yang diterapkan.
Di antara berbagai studi pengujian, pengukuran, analisis dan evaluasi yang dilakukan untuk bisnis di berbagai sektor, organisasi kami, dengan staf terlatih dan ahli serta peralatan teknologi canggih, telah mengembangkan yang berikut ini, "DIN 30670-1 Pelapis polietilen pada pipa baja dan perlengkapannya - Bagian 1: Persyaratan pelapis ekstrusi yang diterapkan di pabrik" Ini juga menyediakan layanan pengujian yang ditentukan dalam standar "dan pengujian".
Anda dapat meminta kami untuk mengisi formulir kami untuk mendapatkan janji, untuk mendapatkan informasi lebih lanjut atau untuk meminta evaluasi.

