

Salutan Zink ASTM A123/A123M (Tergalvani Celup Panas) pada Produk Besi dan Keluli
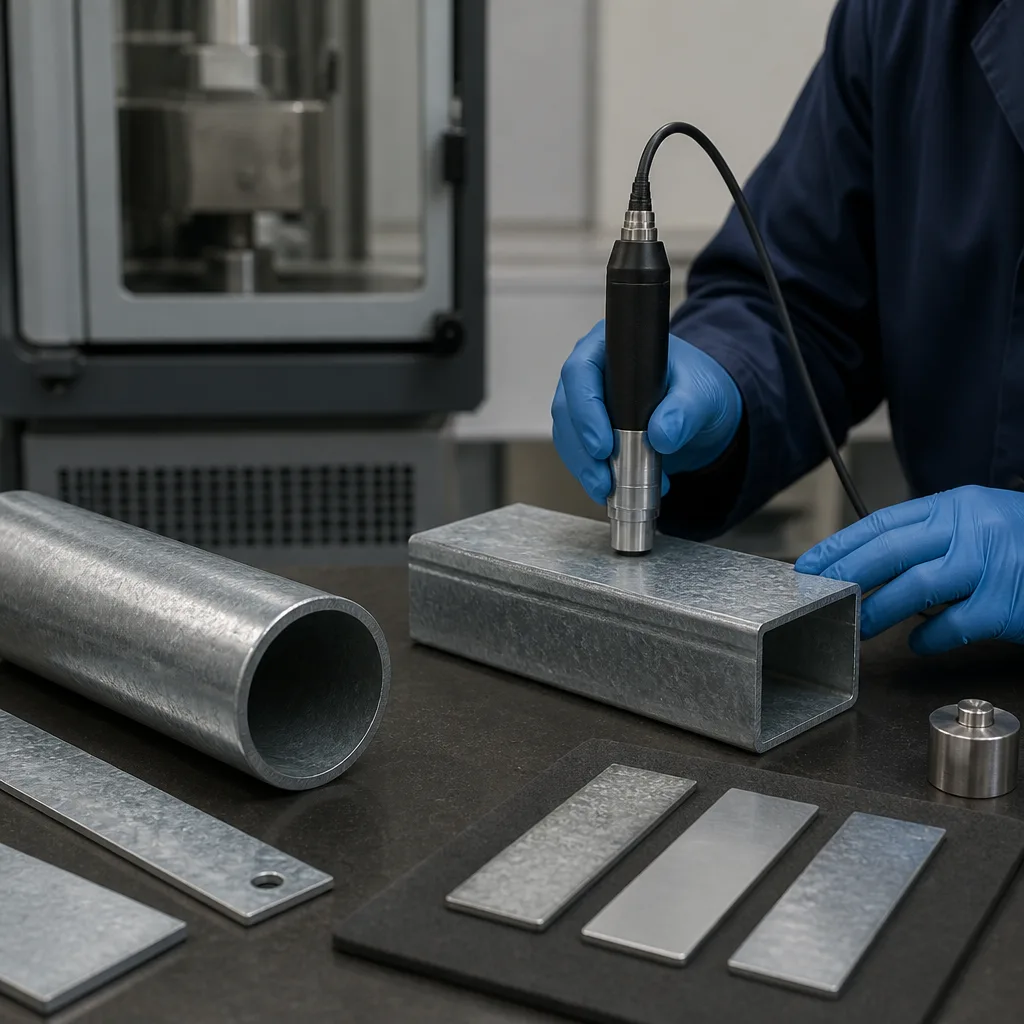
Spesifikasi piawai ASTM A123/A123M untuk salutan zink (penggelaman celup panas) pada produk besi dan keluli, yang dibangunkan oleh Persatuan Pengujian dan Bahan Amerika (ASTM), menerangkan keperluan untuk salutan zink celup panas (penggelaman) pada produk besi dan keluli yang diperbuat daripada acuan, tuangan, kepingan, bar dan jalur yang digulung, ditekan dan ditempa.
Spesifikasi ini merangkumi produk mentah dan yang diproses. Contohnya, produk keluli yang dipasang, fabrikasi keluli struktur, paip besar yang dibengkokkan atau dikimpal sebelum tergalvani, dan kerja dawai yang dihasilkan daripada dawai keluli yang tidak bersalut. Spesifikasi ini juga merangkumi tempaan keluli dan tuangan besi yang digabungkan ke dalam bahagian yang dihasilkan sebelum tergalvani, atau yang terlalu besar untuk disentrifugasi (atau diproses untuk membuang logam mandian tergalvani yang berlebihan).
Piawaian ini merangkumi produk yang sebelum ini dibincangkan dalam piawaian ASTM A123 dan ASTM A386. Walau bagaimanapun, ia tidak terpakai kepada dawai, paip, tiub atau kepingan keluli tergalvani pada talian khas atau berterusan, atau kepada keluli yang lebih nipis daripada 0,76 mm.
Penggalvanan bahagian perkakasan (seperti bolt dan pengikat berulir yang serupa, tuangan dan bahagian yang digulung, ditekan dan ditempa) yang akan menjalani sentrifugasi atau pemprosesan lain untuk membuang zink berlebihan dijalankan mengikut piawaian ASTM A153/A153M.
Piawaian ini merupakan piawaian industri utama yang mengawal selia keperluan untuk salutan galvanisasi celup panas (zink) pada produk besi dan keluli. Sama ada rasuk struktur yang besar untuk jambatan atau pendakap kecil untuk kandang perindustrian, spesifikasi ini memastikan salutan pelindung memenuhi kriteria kualiti dan prestasi yang ketat.
Piawaian ini merangkumi kedua-dua produk individu dan pemasangan yang dihasilkan daripada acuan, tuangan, kepingan, bar dan jalur yang digulung, ditekan dan ditempa. Ia terpakai kepada bahan yang digalvani selepas pembuatan. Piawaian ASTM A123 berbeza daripada piawaian yang serupa dengan cara berikut:
Proses pegalvani celup panas yang diterangkan dalam piawaian ini melibatkan pembersihan keluli dan merendamnya dalam rendaman zink cair yang dikekalkan pada suhu kira-kira 450 darjah. Ini mewujudkan ikatan metalurgi antara zink dan keluli, menghasilkan satu siri lapisan aloi zink-besi yang disalut dengan lapisan zink tulen.
Piawaian ASTM A123 mentakrifkan kualiti salutan berdasarkan beberapa faktor kritikal:
Pematuhan disahkan melalui protokol ujian tertentu:
Pematuhan dengan piawaian ASTM A123 adalah penting untuk perlindungan kakisan. Salutan zink menyediakan dua jenis perlindungan:
Kategori bahan biasa termasuk:
Dengan mematuhi piawaian ASTM A123/A123M, jurutera dan pengeluar memastikan bahawa struktur keluli dapat menahan pendedahan alam sekitar yang keras selama beberapa dekad dengan penyelenggaraan yang minimum.
Pendek kata, piawaian ASTM A123/A123M merupakan salah satu piawaian yang paling banyak digunakan untuk penggalvanan celup panas produk besi dan keluli. Ia mentakrifkan keperluan teknikal untuk menggunakan salutan zink yang melindungi keluli daripada kakisan dalam persekitaran yang keras.
Piawaian ini digunakan untuk:
Piawaian ini merangkumi kedua-dua komponen individu dan produk yang dipasang sepenuhnya sebelum proses penggilapan.
Piawaian ini direka bentuk untuk penggalvanan kelompok (umum), bukan untuk proses berterusan. Ia terpakai kepada:
Walau bagaimanapun, ini tidak terpakai kepada yang berikut:
Piawaian ini menentukan ketebalan (atau berat) salutan zink minimum bergantung pada jenis dan ketebalan keluli. Salutan yang lebih tebal biasanya memberikan perlindungan kakisan yang lebih tahan lama. Tiada had ketebalan maksimum, tetapi salutan mesti kekal berfungsi.
Kesimpulannya, piawaian ASTM A123/A123M merupakan spesifikasi asas untuk keluli tergalvani celup panas, yang memastikan ketahanan, keselamatan dan prestasi jangka panjang dalam persekitaran menghakis. Keperluan terperincinya untuk ketebalan salutan, lekatan dan rawatan permukaan menjadikannya sangat diperlukan untuk jurutera, pembuat fabrikasi dan pemejalwap yang bekerja dengan struktur keluli.
Selama bertahun-tahun, organisasi kami, dengan pasukannya yang cekap dan berpengalaman, telah memahami keperluan pelanggannya, menyediakan perkhidmatan ujian lanjutan yang mereka perlukan, dan membantu mereka dalam penubuhan, pelaksanaan dan penambahbaikan sistem pengurusan. Dalam rangka kerja ini, kami juga menyediakan perkhidmatan ujian mengikut piawaian ASTM A123/A123M.
Anda boleh meminta kami mengisi borang kami untuk mendapatkan temujanji, mendapatkan maklumat terperinci atau meminta penilaian.

