

Стандартът на Международната организация по стандартизация (ISO), „ISO 9352 Пластмаси - Определяне на устойчивостта на износване на абразивни дискове“, описва общ метод за определяне на устойчивостта на износване на пластмаси под въздействието на абразивни дискове. Този метод е еднакво приложим за формовани образци за изпитване, компоненти и готови продукти. Специфичните условия на изпитване и методът за изразяване на резултатите могат да варират в зависимост от вида на материала. Условията на изпитване и специфичният метод са посочени в съответните стандарти за всеки материал или продукт. Този метод не е приложим за клетъчни материали или бои.
За целите на този стандарт се прилагат следните термини и определения:
По принцип, два абразивни диска се прилагат върху изпитваната проба под определено натоварване. Полученото износване, което се постига чрез завъртане на изпитваната проба за определен брой обороти, се оценява с помощта на подходяща процедура (напр. загуба на маса, загуба на обем, промяна в оптичните свойства).
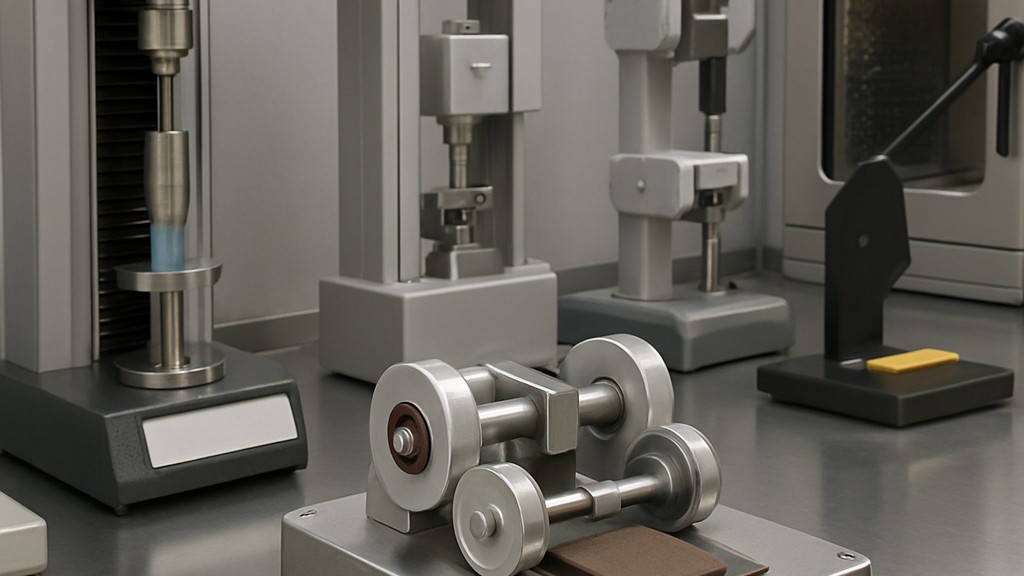
По време на изпитването, изпитваният образец се поставя върху въртящ се диск, задвижван от двигател. Чифт абразивни дискове се въртят свободно около осите си и се прилагат към изпитвания образец в определена позиция под определено натоварване. Фигурата показва относителните позиции на тези различни компоненти. Устройството трябва да отговаря на изискванията на този стандарт. Опорният диск на изпитвания образец трябва да е плосък и фиксиран към задвижващия вал. Когато дискът се върти, никоя точка от окръжност с радиус 45 mm, начертана върху хоризонталната му повърхност, не трябва да се отклонява вертикално с повече от 0,05 mm около средното си положение. Дискът трябва да има номинален диаметър 100 mm, а скоростта на въртене трябва да бъде 72 rpm при 60 Hz и 60 rpm при 50 Hz.
Абразивните колела трябва да се поддържат от две симетрични рамена, които могат да се люлеят свободно около хоризонтална ос. Методът на закрепване на колелата трябва да позволява свободно въртене, например посредством сачмени лагери. В тестово положение монтажните уши трябва да са коаксиални и разположени така, че вертикалната проекция на общата им ос върху равнината на опорното колело на изпитвания образец да е на 19,1 мм плюс/минус 0,1 мм от успоредна линия, минаваща през оста на колелото. Разстоянието между вътрешните повърхности на абразивните колела трябва да бъде 52,4 мм плюс/минус 0,2 мм. Всяко рамо трябва да е конструирано така, че да позволява закрепването на противотежест, за да се балансира масата му спрямо масата на абразивния диск и допълнителни товари с известна маса.
Шлифовъчните дискове трябва да са цилиндрични. Те трябва да имат аксиален отвор, който позволява безпроблемното им монтиране към монтажните уши на рамената. Те могат да бъдат конструирани с една от две опции:
Качеството на използвания абразивен диск или шкурка трябва да бъде посочено в спецификациите за всеки материал (или продукт). Таблицата трябва да се използва за насоки при избора на подходящ абразивен диск. Абразивните свойства на дисковете могат да бъдат определени при поискване, съгласно процедурата, дадена в Приложение А2.
Вакуумното устройство, използвано за отстраняване на износващи се отпадъци, съдържа две изпускателни дюзи, разположени над зоната на износване на изпитвания образец. Едната дюза се поставя между абразивните дискове, а другата е разположена директно срещу тях. Всяка дюза трябва да има вътрешен диаметър 8 mm плюс или минус 0,5 mm и да се поддържа на разстояние 1,5 mm плюс или минус 0,5 mm от изпитвания образец. Налягането при затворени дюзи трябва да бъде между 1,5 kPa и 1,6 kPa.
Инструментът трябва да бъде оборудван с устройство, което спира изпитването след предварително определен брой обороти на въртящия се диск. За изпитване на тънки проби или гъвкави пластмаси, инструментът трябва да бъде оборудван със затягащ пръстен, който позволява тези проби да бъдат закрепени към опорния диск.
В допълнение към описаното по-горе устройство, в тестовете се използва следното оборудване:
Образците за изпитване трябва да бъдат дискове с номинален диаметър 100 mm или, когато не се изисква използването на затягащ пръстен, осмоъгълници, получени чрез отрязване на ъглите на квадрати с номинална дължина на страната 100 mm. Дебелината им трябва да бъде еднаква и между 0,5 mm и 10 mm.
Образците за изпитване могат да бъдат получени чрез формоване в съответствие с ISO 293, ISO 294-1 или ISO 295, или чрез машинна обработка в съответствие с ISO 2818. Всеки образец трябва да съдържа централен отвор с подходящ диаметър, за да побере шпилката на въртящия се диск.
Повърхността на изпитвания образец трябва да се почисти с подходящ неутрален, летлив разтворител или мек сапунен разтвор, избран според изискванията на съответната спецификация на материала (или продукта) или по споразумение между участващите страни. Използването на почистващ препарат (без значение колко летлив е) може да повлияе на характеристиките на износване.
Броят на пробите за изпитване трябва да бъде посочен в съответната спецификация на материала (или продукта). При липса на такова указание, минималният брой трябва да бъде три.
Образците за изпитване трябва да се кондиционират в заграждението в съответствие с изискванията на съответната спецификация за материала (или продукта) или, при липса на такива изисквания, за минимум 48 часа преди изпитването. Някои спецификации също така определят кондициониране на абразивния диск или абразивната хартия.
Нашата организация, която от години подкрепя бизнеса във всички сектори чрез широк спектър от дейности по тестване, измерване, анализ и оценка, разполага със силен екип от служители, които следят отблизо световните развития в науката и технологиите и непрекъснато се усъвършенстват. В този контекст, ние също така предоставяме услуги по тестване в съответствие със стандарта ISO 9352 „Пластмаси - Определяне на устойчивостта на износване на абразивни дискове“.
Можете да ни помолите да попълним формуляра, за да получим среща, да получим по-подробна информация или да поискаме оценка.

