

標準「EN ISO 6508 金屬材料 - 洛氏硬度試驗」基於歐洲標準,後來由國際標準化組織 (ISO) 發布,由以下以同一標題發布的小節組成:
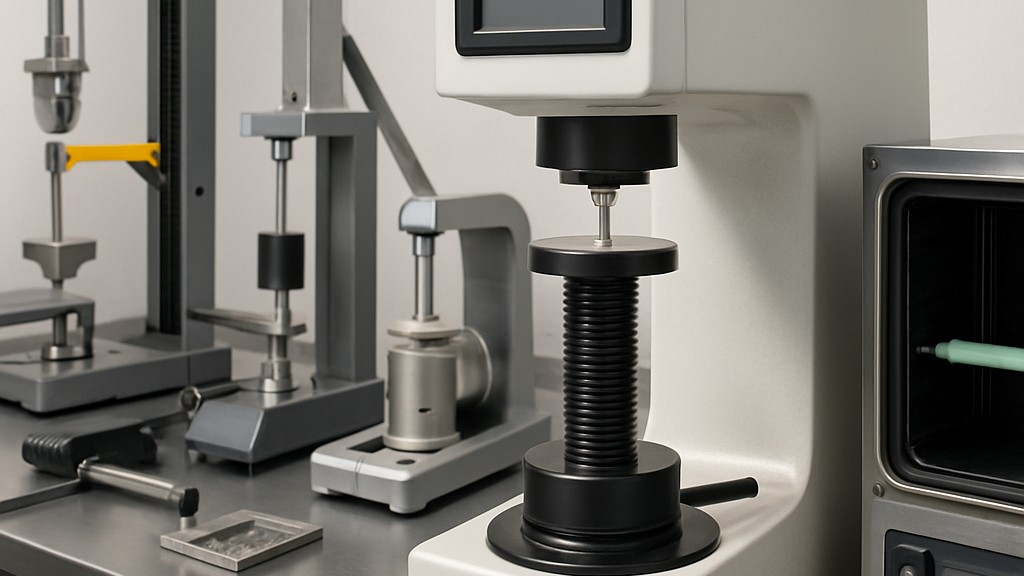
原則上,該測試涉及使用本標準定義的特定條件,在兩個力水平下,將指定尺寸、形狀和材質的壓頭壓入試樣表面。施加指定的初始力並測量初始壓痕深度,然後施加額外的指定力,移除並恢復到初始力。然後測量最終壓痕深度,並根據最終壓痕深度和初始壓痕深度與兩個常數值的差值計算洛氏硬度值。
測試的實驗室溫度要求為 10°C 至 35°C。對於超出規定要求的環境,測試實驗室有責任評估在此類環境下運行的測試設備對測試數據的影響。當測試溫度超出建議的 10°C 至 35°C 溫度限值時,必須記錄並報告溫度。如果在測試和校準過程中出現明顯的溫度梯度,測量不確定度可能會增加,並可能出現超差情況。
測試中使用的機器必須能夠施加標準表格中所示的部分或全部洛氏硬度標度的測試力,執行本標準中定義的程序,並滿足 EN ISO 6508-2 標準中定義的所有要求。
除非產品或材料標準另有規定,測試應在光滑平整的表面進行,表面應完全無氧化物沉積物、異物,尤其不應含有潤滑劑。活性金屬(例如鈦)可能會黏附在壓痕上,因此例外。在這種情況下,可以使用適當的潤滑劑,例如煤油。潤滑劑的使用情況必須在測試報告中註明。
間接驗證法使用一組經過校準的參考硬度塊來確定機器測量已知硬度材料的準確度。間接方法可以單獨用於機器的定期例行檢查。如果測試機也用於其他硬度測試方法,則必須針對每種方法進行獨立驗證。
本標準適用於固定式和可攜式硬度計。需要注意的是,根據 EN ISO 6508-2 標準,球壓頭採用碳化鎢複合材料製成,是洛氏硬度計壓頭球的標準類型。鋼製壓頭球只有符合 EN ISO 6508-1 標準才可繼續使用。
在洛氏硬度計進行驗證之前,必須進行檢查,確保已按照製造商的說明正確設定和操作。具體而言,必須檢查測試力的施加和移除是否正常,不會產生衝擊、振動或過載,並且不會影響讀數。
此硬度塊必須專門製造,以用作硬度參考塊。需要強調的是,必須採用確保必要均勻性、結構穩定性和均勻表面硬度的製造流程。每個硬度參考塊的厚度必須至少為6毫米。應使用較厚的硬度塊,以最大程度地減少因壓痕增加而導致的硬度變化的影響。參考塊必須無磁性。如果由鋼製成,建議製造商確保在製造過程結束時(校準前)對硬度塊進行消磁。
頂面和底面的表面平整度偏差不得超過 0,01 毫米。試塊的底部不得凸起。頂面和底面的平行度偏差每 50 毫米不得超過 0,02 毫米。測試表面和近表面不得有刻痕、刮痕、氧化層和類似的可能妨礙測量壓痕的損壞。測試表面的表面粗糙度不得超過 0,3 微米,近表面的表面粗糙度不得超過 0,8 微米。取樣長度為 0,8 毫米。為驗證參考試塊上沒有材料隨後被移除,應在試塊上標記校準時的厚度(精確到 0,1 毫米),或在測試表面上做識別標記。
多年來,我們透過廣泛的測試、測量、分析和評估服務,為各行各業的企業提供支援。我們擁有一支強大的團隊,密切關注全球科技發展,並不斷提升自我。此外,我們也提供符合 EN ISO 6508《金屬材料 - 洛氏硬度測試》標準的測試服務。
您可以要求我們填寫表格進行預約,獲取更多詳細信息或要求評估。

