

國際標準化組織 (ISO) 標準「ISO 9352 塑膠 - 砂輪耐磨性的測定」描述了一種測定塑膠在砂輪作用下的耐磨性的通用方法。此方法同樣適用於模製試樣、組件和成品。具體測試條件和結果表達方法可能因材料類型而異。每種材料或產品的相關標準中均規定了測試條件和具體方法。此方法不適用於泡沫材料或塗料。
就本標準而言,適用以下術語和定義:
原則上,將兩個砂輪在規定的負荷下作用於試樣上。透過旋轉試樣規定的圈數來測量磨損情況,並採用合適的方法(例如質量損失、體積損失、光學特性變化)進行評估。
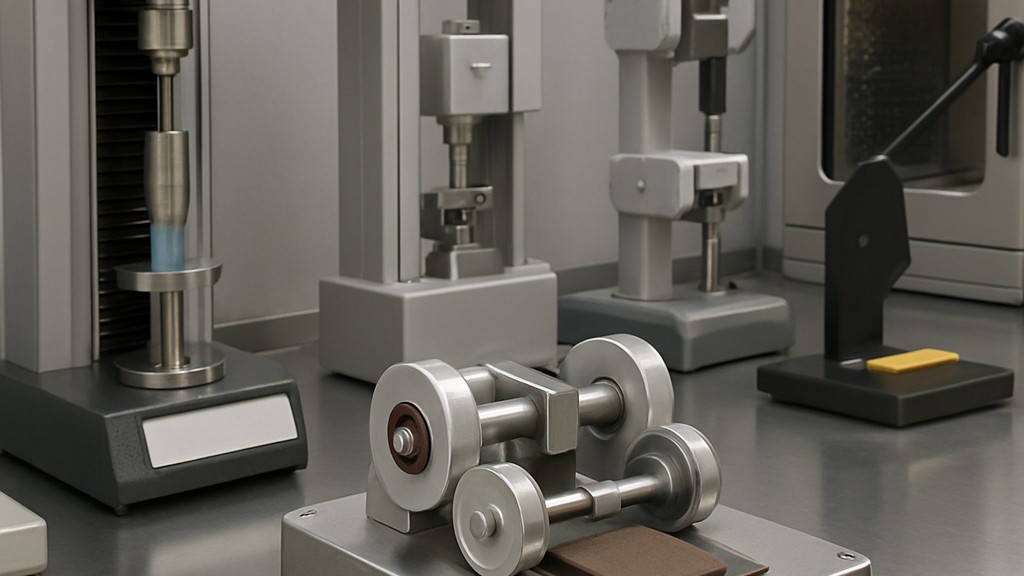
試驗時,將試樣放置在馬達驅動的旋轉盤上。一對砂輪繞其軸線自由旋轉,並在規定載重下將砂輪施加到試樣的規定位置。圖示為各部件的相對位置。該裝置必須符合本標準的要求。試樣支撐盤必須平整併固定在驅動軸上。旋轉砂輪時,在其水平表面上畫一個半徑為45毫米的圓,圓上任何一點圍繞其平均位置的垂直振動不得超過0,05毫米。砂輪的公稱直徑為100毫米,轉速為60赫茲時72轉/分,50赫茲時60轉/分。
砂輪應由兩個對稱的臂支撐,臂可繞水平軸自由擺動。砂輪的連接方式應允許自由旋轉,例如透過滾珠軸承。在測試位置,安裝凸耳應同軸,且其位置應使其公共軸線在試樣支撐輪平面上的垂直投影與通過砂輪軸線的平行線的誤差為19,1毫米±0,1毫米。砂輪內表面之間的距離應為52,4毫米±0,2毫米。每個臂的結構應允許連接一個配重物,以平衡其質量與砂輪的質量以及已知質量的額外負載。
砂輪必須為圓柱形。砂輪必須具有軸向孔,以便能夠無縫安裝到臂上的安裝凸耳上。砂輪的構造可以採用以下兩種方案之一:
所用砂輪或砂紙的品質必須符合每種材料(或產品)的規格要求。選擇合適的砂輪時,請參考下表。如有需要,可依附錄A2規定的程序確定砂輪的磨蝕性能。
用於清除磨損碎屑的真空裝置包含兩個位於試樣磨損區上方的排氣噴嘴。一個噴嘴位於磨盤之間,另一個位於磨盤正對面。每個噴嘴的內徑應為8毫米±0,5毫米,並與試樣保持1,5毫米±0,5毫米的距離。噴嘴關閉時的壓力應在1,5千帕至1,6千帕之間。
儀器必須配備一個裝置,在旋轉盤達到預定的轉數後停止測試。對於薄樣品或柔性塑料,儀器必須配備一個夾緊環,以便將這些樣品固定在支撐盤上。
除了上述設備外,測試中還使用以下設備:
試樣應為公稱直徑為100 mm的圓盤狀,或當不要求使用夾緊環時,為將公稱邊長為100 mm的正方形切角而成的八邊形。試樣厚度應均勻,且在0,5 mm至10 mm之間。
試樣可以依照 ISO 293、ISO 294-1 或 ISO 295 透過模製取得,或依照 ISO 2818 透過機械加工獲得。每個試樣應包含一個適當直徑的中心孔,以容納旋轉盤的螺柱。
試樣表面應使用適當的中性揮發性溶劑或溫和的肥皂溶液進行清潔,具體選擇應根據相關材料(或產品)規範的要求或雙方協議確定。使用清潔劑(無論其揮發性如何)都可能影響磨損特性。
試驗樣品數量應符合相關材料(或產品)規範的規定。如無規定,則最少為3個。
測試樣品應依相關材料(或產品)規範的要求在密閉容器中處理;若無相關要求,則應在測試前至少處理48小時。某些規範也規定了砂輪或砂紙的處理方法。
我們多年來一直透過廣泛的測試、測量、分析和評估活動為各行各業的企業提供支持,擁有一支強大的團隊,他們密切關注全球科技發展,並不斷提升自我。此外,我們也提供符合 ISO 9352《塑膠 - 砂輪耐磨性測定》標準的測試服務。
您可以要求我們填寫表格進行預約,獲取更多詳細信息或要求評估。

