

标准“EN ISO 6506 金属材料 - 布氏硬度试验”基于欧洲标准,后来由国际标准化组织 (ISO) 发布,由以下以同一标题发布的小节组成:
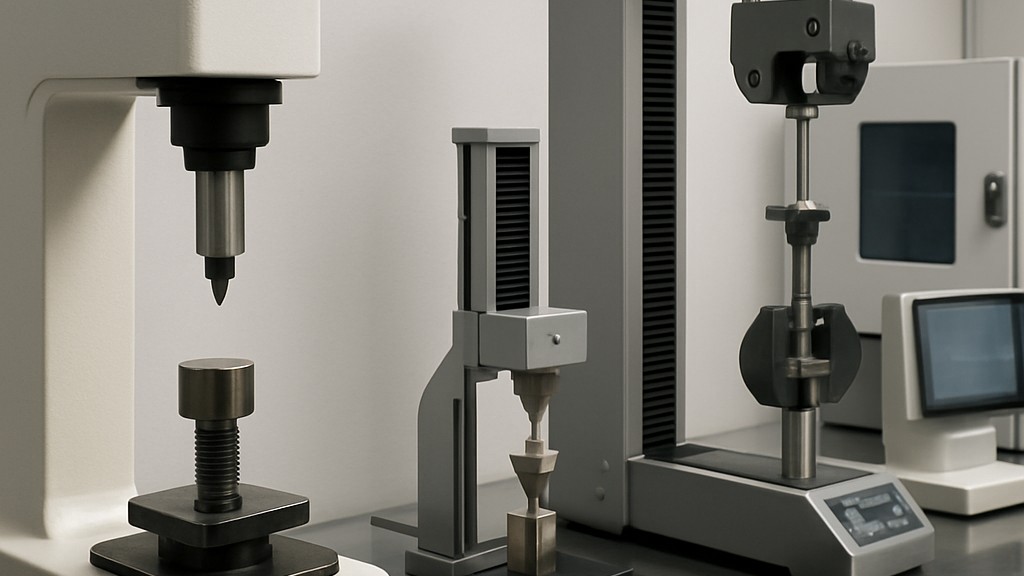
原理上,该试验是将压头(碳化钨复合球)压入试件表面,并测量力消除后残留压痕的直径。布氏硬度与试验力除以压痕曲面面积成正比。压痕形状假定为无载荷球形压痕,表面积则根据标准表格中的公式,根据平均压痕直径和球径计算得出。
一般来说,测试应在10摄氏度至35摄氏度的环境温度范围内进行。然而,由于温度变化会影响结果,布氏硬度测试用户也可以选择将温度控制在更窄的范围内,例如23摄氏度±5摄氏度。
直接验证涉及检查单个机器的性能参数是否在规定的范围内,而间接验证则使用根据 EN ISO 6506-3 校准的参考块进行硬度测量,以验证机器的整体性能。如果测试机还用于其他硬度测试方法,则必须针对每种方法进行独立验证。本标准适用于固定式和便携式硬度测试机。对于不符合规定力-时间曲线的机器,可以修改力的直接验证和测试周期。
在验证布氏硬度计之前,必须先进行检查,确保其已按照制造商的说明进行正确校准。具体来说,应检查以下内容:
该块必须专门制造才能用作参考块。需要强调的是,制造过程需要确保必要的均匀性、结构稳定性和表面硬度。每个待校准金属块的最小厚度必须为:10 毫米球 16 毫米,5 毫米球 12 毫米,更小球 6 毫米。对于 10 毫米球,只有当参考块的硬度大于 150 布氏硬度时,才能使用 12 毫米。参考块必须消磁。如果块由钢制成,建议制造商确保在制造过程结束时对其进行消磁。两个表面的平面度和参考块的平行度必须符合标准中提供的表格。
参考块在校准机上校准,温度范围为 23°C ± 5°C,校准程序遵循 EN ISO 6506-1 中描述的通用程序。校准期间,热漂移不应超过 1°C。压头在接触试块表面前的最大速度应符合表中的规定。
平面布氏硬度试验的布氏硬度测定依据标准提供的表格进行。如果表格中未给出测量的压痕直径值,则必须在两个相邻值与两个对应的硬度值之间进行线性插值。每个硬度值均保留三位有效数字,但根据标称力-直径指数而非指定力值计算得出,以避免在给定力-直径指数下计算出的硬度值出现偏差。在某些情况下,这种计算方法会导致最低有效数字出现一位数的误差。
EN ISO 6506 系列标准之所以重要,原因如下:
EN ISO 6506 标准对于确保布氏硬度测量的准确性、可靠性和全球认可至关重要。
我们多年来一直通过广泛的测试、测量、分析和评估活动为各行各业的企业提供支持,拥有一支强大的团队,他们密切关注全球科技发展,并不断提升自我。此外,我们还提供符合 EN ISO 6506《金属材料 - 布氏硬度测试》标准的测试服务。
您可以要求我们填写表格以进行约会,获取更多信息或请求评估。

