

国际标准化组织 (ISO) 标准“ISO 9352 塑料 - 砂轮耐磨性的测定”描述了一种测定塑料在砂轮作用下的耐磨性的通用方法。该方法同样适用于模制试样、组件和成品。具体测试条件和结果表达方法可能因材料类型而异。每种材料或产品的相关标准中均规定了测试条件和具体方法。该方法不适用于泡沫材料或涂料。
就本标准而言,适用以下术语和定义:
原则上,将两个砂轮在规定的载荷下作用于试样上。通过旋转试样规定的圈数来测量磨损情况,并采用合适的方法(例如质量损失、体积损失、光学特性变化)进行评估。
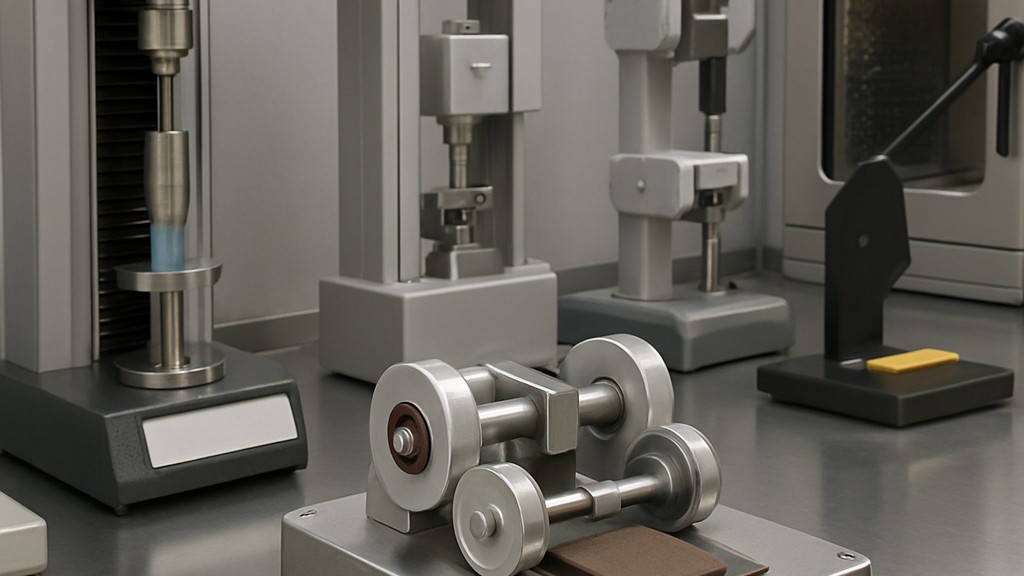
试验时,将试样放置在电机驱动的旋转盘上。一对砂轮绕其轴线自由旋转,并在规定载荷下将砂轮施加到试样的规定位置。图示为各部件的相对位置。该装置必须符合本标准的要求。试样支撑盘必须平整并固定在驱动轴上。旋转砂轮时,在其水平表面上画一个半径为45毫米的圆,圆上任何一点围绕其平均位置的垂直振动不得超过0,05毫米。砂轮的公称直径为100毫米,转速为60赫兹时72转/分,50赫兹时60转/分。
砂轮应由两个对称的臂支撑,臂可绕水平轴自由摆动。砂轮的连接方式应允许自由旋转,例如通过滚珠轴承。在测试位置,安装凸耳应同轴,且其位置应使其公共轴线在试样支撑轮平面上的垂直投影与通过砂轮轴线的平行线的误差为19,1毫米±0,1毫米。砂轮内表面之间的距离应为52,4毫米±0,2毫米。每个臂的结构应允许连接一个配重物,以平衡其质量与砂轮的质量以及已知质量的额外负载。
砂轮必须为圆柱形。砂轮必须具有轴向孔,以便能够无缝安装到臂上的安装凸耳上。砂轮的构造可以采用以下两种方案之一:
所用砂轮或砂纸的质量必须符合每种材料(或产品)的规格要求。选择合适的砂轮时,请参考下表。如有需要,可根据附录A2中规定的程序确定砂轮的磨蚀性能。
用于清除磨损碎屑的真空装置包含两个位于试样磨损区上方的排气喷嘴。一个喷嘴位于磨盘之间,另一个位于磨盘正对面。每个喷嘴的内径应为8毫米±0,5毫米,并与试样保持1,5毫米±0,5毫米的距离。喷嘴关闭时的压力应在1,5千帕至1,6千帕之间。
仪器必须配备一个装置,在旋转盘达到预定的转数后停止测试。对于薄样品或柔性塑料,仪器必须配备一个夹紧环,以便将这些样品固定在支撑盘上。
除了上述设备外,测试中还使用以下设备:
试样应为公称直径为100 mm的圆盘状,或当不要求使用夹紧环时,为将公称边长为100 mm的正方形切角而成的八边形。试样厚度应均匀,且在0,5 mm至10 mm之间。
试样可以按照 ISO 293、ISO 294-1 或 ISO 295 通过模制获得,或按照 ISO 2818 通过机械加工获得。每个试样应包含一个适当直径的中心孔,以容纳旋转盘的螺柱。
试样表面应使用合适的中性挥发性溶剂或温和的肥皂溶液进行清洁,具体选择应根据相关材料(或产品)规范的要求或双方协议确定。使用清洁剂(无论其挥发性如何)都可能影响磨损特性。
试验样品数量应符合相关材料(或产品)规范的规定。如无规定,则最少为3个。
测试样品应根据相关材料(或产品)规范的要求在密闭容器中处理;若无相关要求,则应在测试前至少处理48小时。某些规范还规定了砂轮或砂纸的处理方法。
我们多年来一直通过广泛的测试、测量、分析和评估活动为各行各业的企业提供支持,拥有一支强大的团队,他们密切关注全球科技发展,并不断提升自我。此外,我们还提供符合 ISO 9352《塑料 - 砂轮耐磨性测定》标准的测试服务。
您可以要求我们填写表格以进行约会,获取更多信息或请求评估。

