

标准“EN ISO 6508 金属材料 - 洛氏硬度试验”基于欧洲标准,后来由国际标准化组织 (ISO) 发布,由以下以同一标题发布的小节组成:
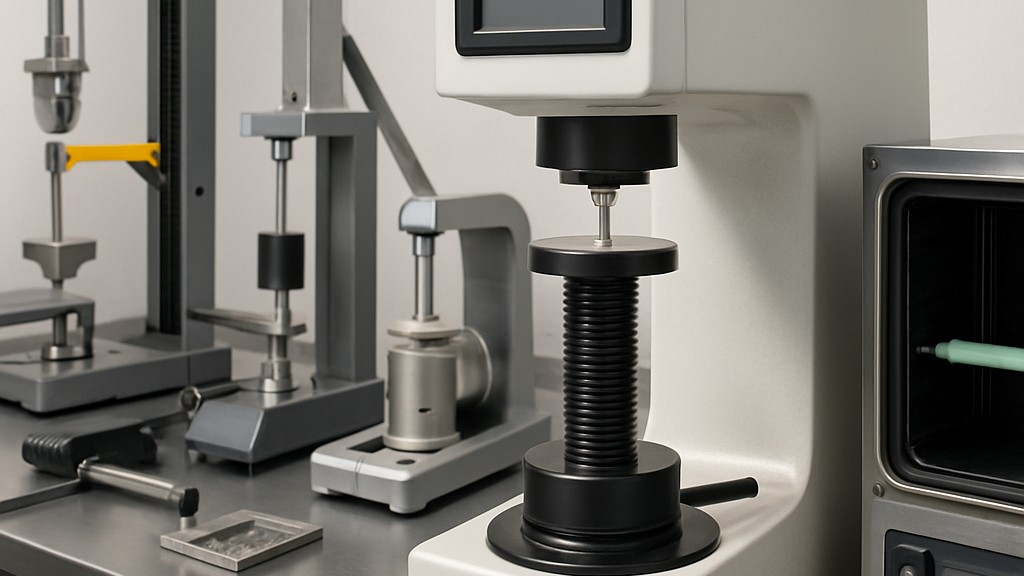
原则上,该测试涉及使用本标准定义的特定条件,在两个力水平下,将指定尺寸、形状和材质的压头压入试样表面。施加指定的初始力并测量初始压痕深度,然后施加额外的指定力,移除并恢复到初始力。然后测量最终压痕深度,并根据最终压痕深度和初始压痕深度与两个常数值的差值计算洛氏硬度值。
测试的实验室温度要求为 10°C 至 35°C。对于超出规定要求的环境,测试实验室有责任评估在此类环境下运行的测试设备对测试数据的影响。当测试温度超出建议的 10°C 至 35°C 温度限值时,必须记录并报告温度。如果在测试和校准过程中出现明显的温度梯度,测量不确定度可能会增加,并可能出现超差情况。
测试中使用的机器必须能够施加标准表格中所示的部分或全部洛氏硬度标度的测试力,执行本标准中定义的程序,并满足 EN ISO 6508-2 标准中定义的所有要求。
除非产品或材料标准另有规定,测试应在光滑平整的表面进行,表面应完全无氧化物沉积物、异物,尤其不应含有润滑剂。活性金属(例如钛)可能粘附在压痕上,因此例外。在这种情况下,可以使用合适的润滑剂,例如煤油。润滑剂的使用情况必须在测试报告中注明。
间接验证法使用一组经过校准的参考硬度块来确定机器测量已知硬度材料的准确度。间接方法可以单独用于机器的定期例行检查。如果测试机还用于其他硬度测试方法,则必须针对每种方法进行独立验证。
本标准适用于固定式和便携式硬度计。需要注意的是,根据 EN ISO 6508-2 标准,球压头采用碳化钨复合材料制成,是洛氏硬度计压头球的标准类型。钢制压头球只有符合 EN ISO 6508-1 标准才可继续使用。
在洛氏硬度计进行验证之前,必须进行检查,确保其已按照制造商的说明正确设置和操作。具体而言,必须检查测试力的施加和移除是否正常,不会产生冲击、振动或过载,并且不会影响读数。
该硬度块必须专门制造,以用作硬度参考块。需要强调的是,必须采用确保必要均匀性、结构稳定性和均匀表面硬度的制造工艺。每个硬度参考块的厚度必须至少为6毫米。应使用更厚的硬度块,以最大程度地减少因压痕增加而导致的硬度变化的影响。参考块必须无磁性。如果由钢制成,建议制造商确保在制造过程结束时(校准前)对硬度块进行消磁。
顶面和底面的表面平整度偏差不得超过 0,01 毫米。试块的底部不得凸起。顶面和底面的平行度偏差每 50 毫米不得超过 0,02 毫米。测试表面和近表面不得有刻痕、划痕、氧化层和类似的可能妨碍测量压痕的损坏。测试表面的表面粗糙度不得超过 0,3 微米,近表面的表面粗糙度不得超过 0,8 微米。取样长度为 0,8 毫米。为验证参考试块上没有材料随后被去除,应在试块上标记校准时的厚度(精确到 0,1 毫米),或在测试表面上做识别标记。
多年来,我们通过广泛的测试、测量、分析和评估服务,为各行各业的企业提供支持。我们拥有一支强大的团队,密切关注全球科技发展,并不断提升自我。此外,我们还提供符合 EN ISO 6508《金属材料 - 洛氏硬度测试》标准的测试服务。
您可以要求我们填写表格以进行约会,获取更多信息或请求评估。

