

Стандарт «ASTM D1505-10 Стандартный метод определения плотности пластиков методом градиента плотности», опубликованный Американским обществом испытаний и материалов (ASTM), описывает метод испытаний для определения плотности твердых пластиков. Этот метод испытаний основан на наблюдении уровня, на котором испытуемый образец погружается в столбе жидкости, который демонстрирует градиент плотности по сравнению с известными стандартами плотности. Этот метод испытаний эквивалентен стандарту «ISO 1183-2 Пластмассы. Методы определения плотности непористых пластиков. Часть 2. Метод колонки с градиентом плотности», разработанному Международной организацией по стандартизации (ISO). Этот стандарт ISO также определяет метод градиентной колонки для определения плотности непористых формованных или экструдированных пластиков или гранул в форме без пустот. Колонки с градиентом плотности – это колонны, содержащие смесь двух жидкостей, плотность в колонне плавно увеличивается сверху вниз.
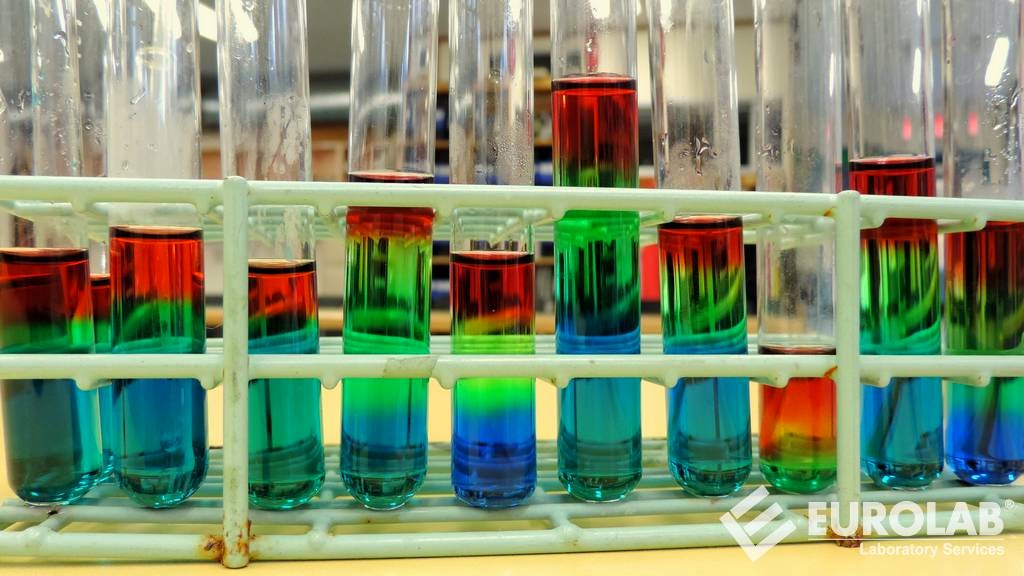
Согласно стандарту ASTM D1505-10, плотность твердого вещества является легко измеримым свойством, которое часто полезно в качестве средства отслеживания физических изменений в образце, демонстрации и определения однородности между образцами. Описанный метод испытаний предназначен для получения результатов с точностью выше 0,05 процента. Если требуется точность 0,05 процента или выше, градиентную трубку следует сконфигурировать так, чтобы вертикальные расстояния в 1 мм представляли собой разницу плотности не более 0,0001 г/см3. Чувствительность колонки тогда составляет 0,0001 г/см3 мм. Если требуется меньшая чувствительность, градиентную трубку необходимо настроить на требуемую чувствительность.
Оборудование, используемое в этих испытаниях, включает в себя:
Испытательный образец должен состоять из куска испытуемого материала. Кусок должен быть обрезан до любой удобной формы для облегчения идентификации, но его размеры должны позволять наиболее точно измерить положение центра объема подвешенного образца. При резке образцов необходимо соблюдать осторожность, чтобы избежать изменения плотности из-за сжимающего напряжения. На равновесное положение образцов пленок в диапазоне толщин от 0,025 до 0,051 мм может влиять межфазное натяжение. При подозрении на этот эффект следует испытывать пленки толщиной не менее 0,127 мм. Образец не должен содержать примесей и пустот, а также не должен иметь пустот или особенностей поверхности, которые могли бы привести к захвату пузырьков.
Стеклянные поплавки готовят любым подходящим методом так, чтобы они были полностью отожжены, имели приблизительно сферическую форму, имели максимальный диаметр менее четверти внутреннего диаметра колонны и не мешали испытуемым образцам. Раствор (от 400 до 600 мл) жидкостей, которые будут использоваться в градиентной трубке, готовят так, чтобы плотность раствора была примерно равна наименьшей желаемой плотности. Пока поплавки находятся при комнатной температуре, они медленно высвобождаются в раствор. Буи, которые тонут слишком медленно, сохраняются, а те, которые тонут слишком быстро, выбрасываются или сохраняются для другой трубы. Если необходимо получить подходящее расстояние между поплавками, выбранные поплавки измельчают до желаемой плотности путем трения головки поплавка о стеклянную пластину, на которую нанесена тонкая суспензия карбида кремния размером 400 или 500 меш или другого подходящего абразива. За ходом процесса следует следить, периодически опуская поплавок в тестовый раствор и отмечая изменение скорости погружения.
Образцы для испытаний, у которых изменение плотности во время кондиционирования превышает точность, необходимую для определения плотности, должны быть кондиционированы перед испытанием в соответствии с методом, указанным в применимой спецификации материала ASTM.
Среди многочисленных исследований по тестированию, измерениям, анализу и оценке, которые она предоставляет предприятиям в различных секторах, наша организация с ее обученным и опытным персоналом и передовым технологическим оборудованием также предоставляет услуги по тестированию, определенные в стандарте «ASTM D1505-10 Стандартный метод испытаний для Плотность пластмасс методом градиента плотности».
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

