

Стандарт Международной организации по стандартизации (ИСО) «ISO 9352 Пластмассы. Определение стойкости к истиранию абразивными кругами» описывает общий метод определения стойкости к истиранию пластмасс под воздействием абразивных кругов. Этот метод в равной степени применим к формованным образцам, компонентам и готовым изделиям. Конкретные условия испытаний и способ представления результатов могут различаться в зависимости от типа материала. Условия испытаний и конкретный метод указаны в соответствующих стандартах для каждого материала или изделия. Данный метод не применим к ячеистым материалам и краскам.
Для целей настоящего стандарта применяются следующие термины и определения:
В принципе, к образцу прикладывают два абразивных круга под заданной нагрузкой. Износ, достигаемый вращением образца на заданное число оборотов, оценивается с помощью подходящей процедуры (например, по потере массы, потере объема, изменению оптических свойств).
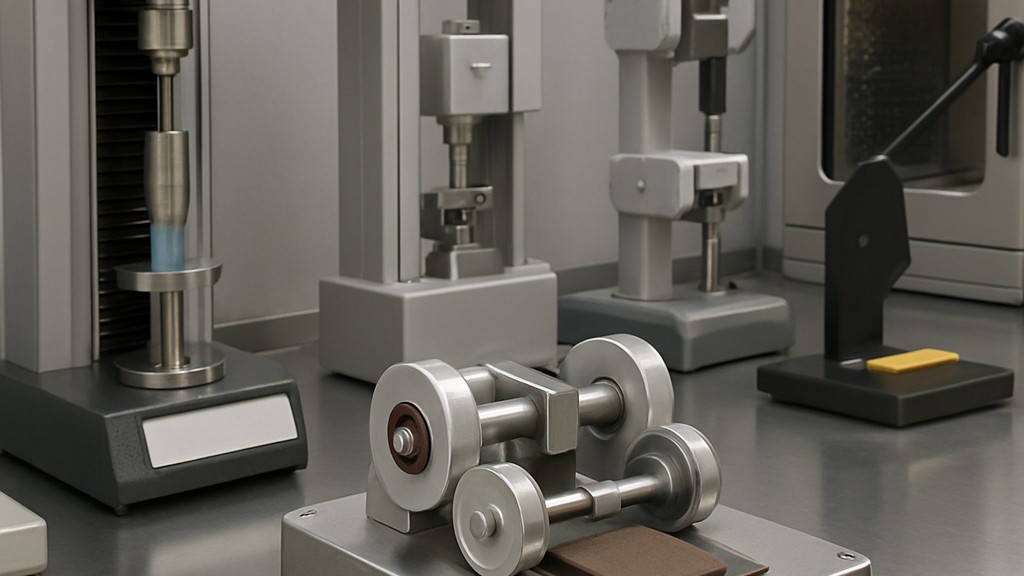
Во время испытания испытуемый образец помещают на вращающийся диск с электроприводом. Пара абразивных кругов свободно вращается вокруг своих осей и прикладывается к испытуемому образцу в заданном положении под заданной нагрузкой. На рисунке показано относительное расположение этих различных компонентов. Устройство должно соответствовать требованиям настоящего стандарта. Опорный диск для испытуемого образца должен быть плоским и закреплен на приводном валу. При вращении диска ни одна точка на окружности радиусом 45 мм, начерченной на его горизонтальной поверхности, не должна колебаться по вертикали более чем на 0,05 мм относительно своего среднего положения. Диск должен иметь номинальный диаметр 100 мм, а скорость вращения должна составлять 72 об/мин при 60 Гц и 60 об/мин при 50 Гц.
Абразивные круги должны поддерживаться двумя симметричными рычагами, которые могут свободно вращаться вокруг горизонтальной оси. Способ крепления кругов должен обеспечивать свободное вращение, например, с помощью шарикоподшипников. В испытательном положении монтажные проушины должны быть соосными и расположены таким образом, чтобы вертикальная проекция их общей оси на плоскость опорного колеса образца для испытания составляла 19,1 мм ±0,1 мм от параллельной линии, проходящей через ось круга. Расстояние между внутренними поверхностями абразивных кругов должно составлять 52,4 мм ±0,2 мм. Каждый рычаг должен быть сконструирован таким образом, чтобы можно было прикрепить противовес для уравновешивания его массы относительно массы абразивного круга и дополнительных грузов известной массы.
Шлифовальные круги должны быть цилиндрическими. Они должны иметь осевое отверстие, позволяющее легко устанавливать их на монтажные проушины на рычагах. Они могут быть изготовлены в одном из двух вариантов:
Качество используемого абразивного круга или наждачной бумаги должно соответствовать спецификации на каждый материал (или изделие). Для выбора подходящего абразивного круга следует руководствоваться таблицей. Абразивные свойства кругов могут быть определены по запросу в соответствии с процедурой, приведённой в Приложении A2.
Вакуумное устройство для удаления продуктов износа содержит два вытяжных сопла, расположенных над зоной износа испытуемого образца. Одно сопло расположено между абразивными дисками, а другое – непосредственно напротив них. Каждое сопло должно иметь внутренний диаметр 8 мм ±0,5 мм и находиться на расстоянии 1,5 мм ±0,5 мм от испытуемого образца. Давление при закрытых соплах должно составлять от 1,5 кПа до 1,6 кПа.
Прибор должен быть оснащён устройством, останавливающим испытание после заданного числа оборотов вращающегося диска. Для испытания тонких образцов или гибких пластмасс прибор должен быть оснащён зажимным кольцом, позволяющим крепить эти образцы к опорному диску.
Помимо описанного выше устройства, в испытаниях используется следующее оборудование:
Образцы для испытаний должны представлять собой диски номинальным диаметром 100 мм или, если не требуется использование зажимного кольца, восьмиугольники, полученные путем срезания углов квадратов с номинальной длиной стороны 100 мм. Их толщина должна быть одинаковой и составлять от 0,5 мм до 10 мм.
Образцы для испытаний могут быть получены путем формования в соответствии с ISO 293, ISO 294-1 или ISO 295 или путем механической обработки в соответствии с ISO 2818. Каждый образец должен иметь центральное отверстие подходящего диаметра для размещения шпильки вращающегося диска.
Поверхность испытуемого образца следует очистить подходящим нейтральным, летучим растворителем или мягким мыльным раствором, выбранным в соответствии с требованиями спецификации на соответствующий материал (или изделие) или по соглашению сторон. Использование чистящего средства (независимо от его летучести) может повлиять на характеристики износа.
Количество образцов для испытаний должно соответствовать указанному в спецификации на соответствующий материал (или изделие). При отсутствии такого указания минимальное количество должно составлять три.
Испытуемые образцы должны быть выдержаны в закрытом помещении в соответствии с требованиями спецификации на соответствующий материал (или изделие) или, при отсутствии таких требований, в течение не менее 48 часов перед испытанием. Некоторые спецификации также предусматривают выдержку абразивного круга или шлифовальной бумаги.
Наша организация, которая на протяжении многих лет оказывает поддержку предприятиям всех отраслей, предлагая широкий спектр услуг по испытаниям, измерениям, анализу и оценке, располагает сильной командой сотрудников, которые внимательно следят за мировыми достижениями в области науки и технологий и постоянно совершенствуются. В связи с этим мы также предоставляем услуги по испытаниям в соответствии со стандартом ISO 9352 «Пластмассы. Определение абразивной стойкости абразивных кругов».
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

