

La norme « ASTM D6611-16 Standard test Method for Wet and Dry Yarn-on-Yarn abrasion Resistance » développée par l'American Society for Testing and Materials (ASTM) décrit une procédure de mesure des propriétés de résistance à l'abrasion des fils de fibres produits dans des conditions sèches et conditions humides. Cette méthode d'essai est valable pour les fils manufacturés utilisés dans la fabrication de cordages.
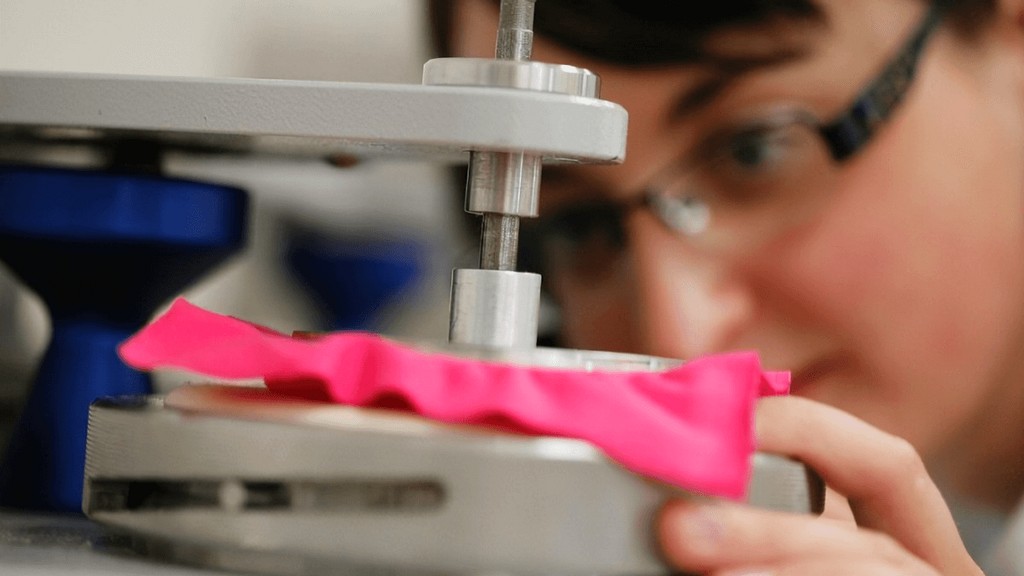
Lors des tests, un morceau de fil est enroulé en contact avec lui-même entre trois poulies positionnées selon une géométrie définie pour créer un angle d'intersection spécifique. Un poids est attaché à une extrémité du fil pour appliquer une tension prescrite. L'autre extrémité est tirée d'avant en arrière selon une course définie à une vitesse définie jusqu'à ce que le fil se brise en raison de l'usure sur lui-même dans la région enroulée. Les tests d’abrasion des fils peuvent être effectués dans des conditions sèches ou humides.
Cette méthode de test est conçue pour tester la résistance à l’abrasion sèche et humide des fils de fibres manufacturés. Cette méthode de test est particulièrement utile pour les cordes conçues pour être utilisées en milieu marin. La méthode d'essai a été utilisée avec des fils ayant des densités linéaires allant de 70 à 300 tex, mais peut également être utilisée avec des fils en dehors de ces plages.
On sait que le frottement entre le fil et le fil a un impact significatif sur la résistance à l’usure. La méthode d'essai décrite dans la norme D3412 permet de déterminer le coefficient de frottement.
Cette méthode de test est destinée à fournir des données supplémentaires pour des applications spécifiques telles que celles mentionnées ci-dessus et n'est pas destinée au contrôle qualité ou aux rapports de test.
S'il existe des différences d'importance pratique entre les résultats des tests rapportés par deux ou plusieurs laboratoires, des tests comparatifs doivent être effectués en utilisant une assistance statistique compétente pour déterminer s'il existe un biais statistique entre eux. Au minimum, les échantillons d'essai utilisés doivent être aussi homogènes que possible, prélevés sur le matériau à partir duquel différents résultats d'essai ont été obtenus, et un nombre égal attribué au hasard à chaque laboratoire pour les essais. D'autres matériaux avec des valeurs de test établies peuvent être utilisés à cette fin. Les résultats des tests de deux laboratoires ou plus doivent être comparés à l'aide d'un test statistique pour des données non appariées à un niveau de probabilité choisi avant le test.
Si un biais est détecté, la cause doit être trouvée et corrigée, ou les résultats des tests futurs doivent être ajustés pour tenir compte du biais connu.
Cette méthode de test est effectuée à une ou plusieurs tensions appliquées, qui peuvent dépendre du matériau et de la taille du fil. Le nombre et l'ampleur des contraintes appliquées ainsi que le nombre de jeux de huit échantillons sont généralement convenus dans une spécification de matériau ou une commande contractuelle. Des conseils sur la détermination du nombre et de l’ampleur appropriés des tensions appliquées sont inclus dans l’annexe standard (Annexe A2).
Le testeur d'abrasion fil sur fil est représenté schématiquement dans la norme et se compose de :
Parmi les nombreuses études d'essais, de mesures, d'analyses et d'évaluation qu'elle réalise pour des entreprises de divers secteurs, notre organisation, avec son personnel formé et expert et ses équipements technologiques de pointe, se conforme à la méthode d'essai standard "ASTM D6611-16 pour les fils humides et secs". "Résistance à l'abrasion sur fil". Elle propose également des services de tests définis.
Pour obtenir un rendez-vous, obtenir des informations plus détaillées ou demander une évaluation, vous pouvez nous demander de remplir notre formulaire et de vous joindre.

