

Стандардот на Меѓународната организација за стандардизација (ISO), „ISO 9352 Пластика - Одредување на отпорност на абење на абразивни тркала“, опишува општ метод за одредување на отпорноста на абење на пластиката под влијание на абразивни тркала. Овој метод е подеднакво применлив и за леани примероци за тестирање, компоненти и готови производи. Специфичните услови за тестирање и методот за изразување на резултатите може да варираат во зависност од видот на материјалот. Условите за тестирање и специфичниот метод се наведени во релевантните стандарди за секој материјал или производ. Овој метод не е применлив за целуларни материјали или бои.
За целите на овој стандард, се применуваат следните термини и дефиниции:
Во принцип, на примерокот за тестирање се нанесуваат две абразивни тркала под одредено оптоварување. Добиеното абење, кое се постигнува со ротирање на примерокот за тестирање за одреден број вртежи, се оценува со користење на соодветна постапка (на пр., губење на маса, губење на волумен, промена на оптичките својства).
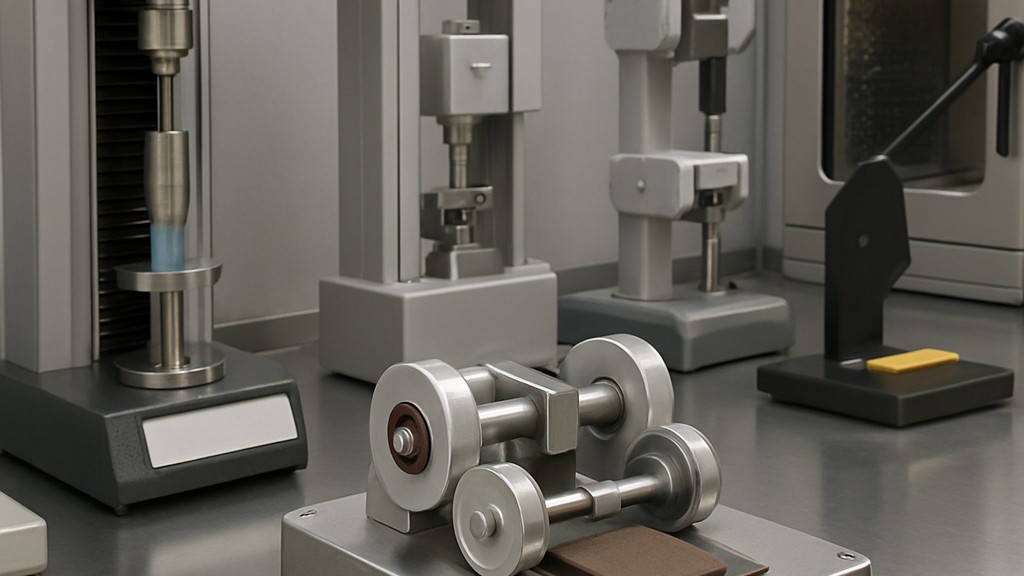
За време на тестирањето, примерокот за тестирање се поставува на ротирачки диск со мотор. Пар абразивни тркала се оставаат слободно да ротираат околу нивните оски и се нанесуваат на примерокот за тестирање во одредена положба под одредено оптоварување. Сликата ги прикажува релативните позиции на овие различни компоненти. Уредот мора да ги исполнува барањата на овој стандард. Дискот за потпора на примерокот за тестирање мора да биде рамен и фиксиран на погонското вратило. Кога дискот се ротира, ниедна точка на круг со радиус од 45 mm нацртан на неговата хоризонтална површина не треба да осцилира вертикално повеќе од 0,05 mm околу неговата средна положба. Дискот треба да има номинален дијаметар од 100 mm, а брзината на ротација треба да биде 72 вртежи во минута при 60 Hz и 60 вртежи во минута при 50 Hz.
Абразивните тркала треба да бидат потпрени на два симетрични крака кои можат слободно да се нишаат околу хоризонтална оска. Методот на прицврстување на тркалата треба да дозволува слободна ротација, на пример, со помош на топчести лежишта. Во тест положбата, монтажните навртки треба да бидат коаксијални и позиционирани така што вертикалната проекција на нивната заедничка оска врз рамнината на потпорното тркало на примерокот за тестирање е 19,1 mm плус/минус 0,1 mm од паралелна линија што минува низ оската на тркалото. Растојанието помеѓу внатрешните површини на абразивните тркала треба да биде 52,4 mm плус/минус 0,2 mm. Секоја рака треба да биде конструирана така што ќе овозможи прицврстување на противтежа за да се балансира нејзината маса во однос на масата на абразивното тркало и дополнителните товари со позната маса.
Брусните тркала мора да бидат цилиндрични. Тие мора да имаат аксијален отвор што им овозможува беспрекорно да се монтираат на монтажните држачи на рачките. Тие можат да бидат конструирани со една од двете опции:
Квалитетот на абразивниот диск или шмирглата што се користи мора да биде како што е наведено во спецификациите за секој материјал (или производ). Треба да се консултира табелата за насоки при изборот на соодветен абразивен диск. Абразивните својства на дисковите може да се утврдат, по барање, според постапката дадена во Додаток А2.
Вакуумскиот уред што се користи за отстранување на остатоци од абење содржи две издувни млазници лоцирани над зоната на абење на примерокот за тестирање. Едната млазница е поставена помеѓу абразивните дискови, а другата е поставена директно спроти нив. Секоја млазница треба да има внатрешен дијаметар од 8 mm плус или минус 0,5 mm и да одржува растојание од 1,5 mm плус или минус 0,5 mm од примерокот за тестирање. Притисокот со затворени млазници треба да биде помеѓу 1,5 kPa и 1,6 kPa.
Инструментот мора да биде опремен со уред што го запира тестот по однапред одреден број на вртежи на ротирачкиот диск. За тестирање на тенки примероци или флексибилна пластика, инструментот мора да биде опремен со стегачки прстен што овозможува овие примероци да се прицврстат на потпорниот диск.
Покрај уредот опишан погоре, во тестовите се користи следната опрема:
Тест примероците треба да бидат дискови со номинален дијаметар од 100 mm или, каде што не е потребна употреба на стегачки прстен, осумаголници добиени со сечење на аглите на квадрати со номинална должина на страната од 100 mm. Нивната дебелина треба да биде униформна и помеѓу 0,5 mm и 10 mm.
Тест примероците може да се добијат со обликување во согласност со ISO 293, ISO 294-1 или ISO 295, или со машинска обработка во согласност со ISO 2818. Секој примерок треба да содржи централна дупка со соодветен дијаметар за сместување на клинот на ротирачкиот диск.
Површината на примерокот за тестирање треба да се исчисти со соодветен неутрален, испарлив растворувач или раствор од благ сапун, избран според барањата на спецификацијата на соодветниот материјал (или производ) или по договор меѓу вклучените страни. Употребата на средство за чистење (без разлика колку е испарлив) може да влијае на карактеристиките на абење.
Бројот на примероци за тестирање треба да биде како што е наведено во спецификацијата на соодветниот материјал (или производ). Во отсуство на таква индикација, минималниот број треба да биде три.
Тест примероците треба да се кондиционираат во комората во согласност со барањата на спецификацијата за релевантниот материјал (или производ) или, во отсуство на такви барања, најмалку 48 часа пред тестирањето. Некои спецификации, исто така, наведуваат кондиционирање на абразивниот диск или абразивната хартија.
Нашата организација, која со години ги поддржува бизнисите во сите сектори преку широк спектар на активности за тестирање, мерење, анализа и евалуација, има силен тим на вработени кои внимателно ги следат глобалните случувања во науката и технологијата и постојано се подобруваат. Во овој контекст, ние исто така нудиме услуги за тестирање во согласност со стандардот ISO 9352 Пластика - Одредување на отпорноста на абразивни тркала.
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

