

La norma “ASTM D1876 Método de prueba estándar para resistencia al pelado de adhesivos (prueba de pelado en T)” desarrollada por la Sociedad Americana para Pruebas y Materiales (ASTM) describe un método de prueba diseñado para determinar la resistencia al pelado relativa de las uniones adhesivas entre adhesivos flexibles por medio de una muestra de tipo T.
Para los efectos de esta norma, además de los términos y definiciones dados en ASTM D907, se aplican las siguientes definiciones:
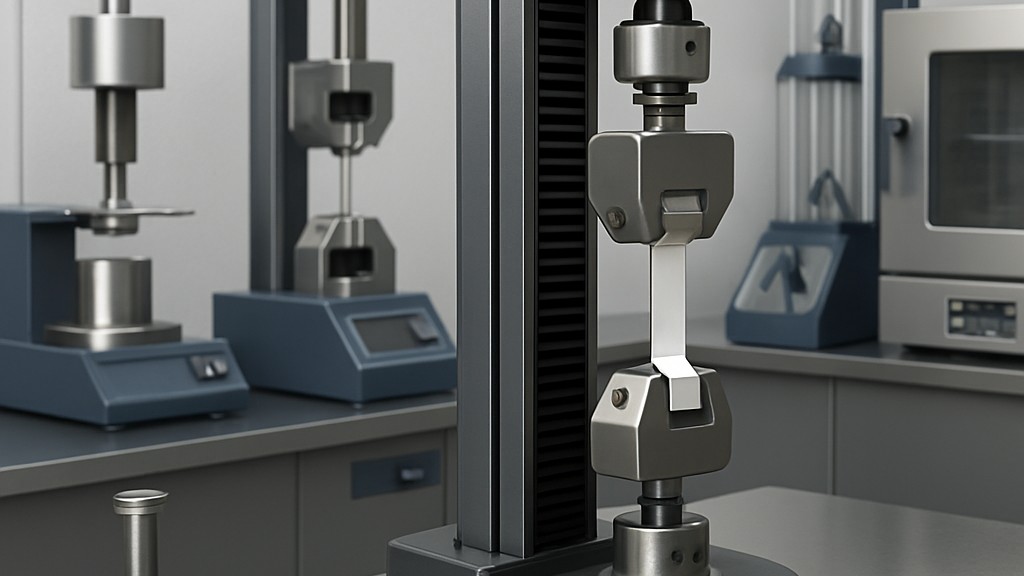
La máquina de prueba de tensión utilizada en estas pruebas es una que puede aplicar una carga de tracción con las siguientes condiciones previstas:
Estas pruebas también utilizan cámaras de acondicionamiento o secadores. Las cámaras o secadores deben ser capaces de mantener una temperatura de 23 °C ± 1 °C y una humedad relativa del 50 % ± 2 %. Una solución saturada de nitrato de calcio proporciona una humedad relativa de aproximadamente el 51 % a la temperatura de prueba.
Los paneles de prueba laminados, como probetas, constan de dos adhesivos flexibles preparados y unidos según las recomendaciones del fabricante. Los paneles de prueba especialmente preparados, de 152 mm de ancho y 305 mm de largo, se unen solo aproximadamente en 229 mm de su longitud. También se pueden cortar paneles de prueba de las mismas dimensiones a partir de paneles laminados de mayor tamaño.
Sólo se pueden realizar comparaciones directas de diferentes adhesivos cuando la estructura de la muestra y las condiciones de prueba son las mismas.
La aleación de aluminio recubierta de 0,81 mm de espesor, conforme a la norma ASTM B209, ha demostrado ser un adhesivo satisfactorio para adhesivos estructurales. También se ha demostrado que lonas, telas recubiertas, películas plásticas y láminas metálicas son adhesivos adecuados para su uso con ciertos adhesivos. No es necesario que ambos adhesivos sean idénticos en material o espesor. Sin embargo, deben poder doblarse en cualquier ángulo de hasta 90 grados sin romperse.
Los paneles encolados se cortan en probetas de 25 mm de ancho utilizando un método que no daña la unión. Los extremos sin encolar, de 76 mm de largo, se doblan perpendicularmente a la línea de encolado para engancharlos en las mordazas de la máquina de ensayo. Se ensaya un mínimo de diez probetas para cada adhesivo. Dentro de las limitaciones mencionadas, se pueden utilizar probetas de otros anchos, siempre que las mordazas de la máquina de ensayo sean lo suficientemente anchas como para aplicar la carga uniformemente a lo largo de las piezas unidas. Para lograr una superficie de agarre en las probetas completamente unidas, se puede enfriar un extremo de la probeta encolada en hielo seco hasta que el adhesivo se vuelva quebradizo, tras lo cual se puede retirar con cuidado. Esta técnica no es válida para todos los adhesivos.
Acondicione las muestras durante 7 días a 23 °C ± 1 °C y 50 % ± 2 % de humedad relativa, excepto cuando el fabricante del adhesivo especifique que dicho período de envejecimiento es innecesario o que un período más corto es suficiente. El acondicionamiento no es necesario para conjuntos laminados que contienen solo adhesivos metálicos, a menos que el fabricante del adhesivo lo especifique como parte del procedimiento de unión.
En resumen, esta norma es esencial porque proporciona un método consistente y fiable para medir la resistencia al desprendimiento de las uniones adhesivas, especialmente en sustratos flexibles. Este método es crucial por varias razones:
Sin esta norma, la variabilidad en los métodos de prueba puede generar resultados inconsistentes, productos poco fiables y un mayor riesgo de fallos en aplicaciones donde el rendimiento del adhesivo es fundamental. Por lo tanto, la demanda del método de prueba estándar ASTM D1876 está en aumento.
Nuestra organización, que lleva años apoyando a empresas de todos los sectores mediante una amplia gama de actividades de prueba, medición, análisis y evaluación, cuenta con un sólido equipo de empleados que siguen de cerca los avances científicos y tecnológicos globales y se mejoran constantemente. En este contexto, también ofrecemos servicios de prueba de acuerdo con la norma ASTM D1876, Método de prueba estándar para la resistencia al desprendimiento de adhesivos (prueba de desprendimiento en T).
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

