

La norma “ASTM D3763-15 Método de prueba estándar para propiedades de perforación de alta velocidad de plásticos usando sensores de carga y desplazamiento” desarrollada por la Sociedad Estadounidense para Pruebas y Materiales (ASTM) describe un método de prueba para determinar las propiedades de perforación de plásticos rígidos bajo un rango de velocidades de prueba. Los datos de prueba obtenidos mediante este método de prueba son relevantes y adecuados para su uso en el diseño de ingeniería.
Para los efectos de esta norma, son válidos los términos y definiciones dados en “ASTM D883-22 Terminología estándar para plásticos” y “ASTM D1600-18 Terminología estándar para términos abreviados para plásticos”.
Este método de prueba está diseñado principalmente para proporcionar la respuesta de carga-deformación de plásticos a velocidades de impacto bajo condiciones de deformación multiaxial. Este método de prueba también proporciona una medida de la sensibilidad a la velocidad del material al impacto.
La respuesta al impacto multiaxial, aunque depende parcialmente del espesor, no necesariamente tiene una correlación lineal con el espesor de la muestra. Por lo tanto, a menos que se hayan establecido fórmulas de respuesta-espesor específicas para el material, los resultados deben compararse solo para muestras que tengan sustancialmente el mismo espesor.
Para muchos materiales, puede haber una especificación que requiera el uso de este método de prueba, pero puede haber algunos cambios de procedimiento que tengan prioridad a la hora de cumplir con la especificación. Por lo tanto, se recomienda consultar la especificación del material antes de utilizar este método de prueba.
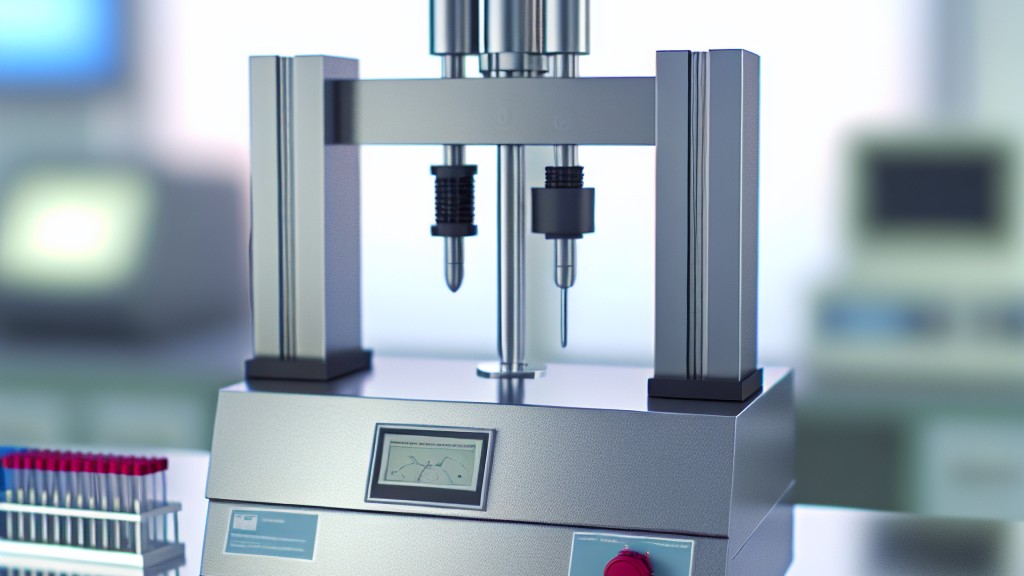
La máquina utilizada en los ensayos deberá constar de dos conjuntos, uno fijo y otro accionado por un método adecuado (hidráulico, neumático, mecánico o por gravedad) para obtener la velocidad de impacto requerida.
Las muestras deben ser lo suficientemente grandes para poder sujetarlas adecuadamente con la abrazadera. En general, la dimensión lateral mínima debe ser al menos 13 mm más grande que el diámetro del orificio en la abrazadera. Las muestras se pueden cortar a partir de chapa metálica moldeada por inyección, extruida o moldeada por compresión, o bien fundir o moldear a medida.
A menos que se especifique lo contrario en el contrato o en la especificación de material ASTM aplicable, las muestras de prueba se acondicionan de acuerdo con el Procedimiento A de ASTM D618. Las tolerancias de temperatura y humedad deberán estar de acuerdo con esta norma y ASTM D618 a menos que se especifique lo contrario en el contrato o en la especificación del material ASTM pertinente. Las pruebas se realizan a la misma temperatura y humedad utilizadas para el acondicionamiento con tolerancias de acuerdo con esta norma. Mediante el acondicionamiento para una tasa de prueba dada y variando la temperatura de prueba de manera controlada, se puede determinar la temperatura a la que ocurre la transición de ductilidad a fragilidad para la mayoría de los plásticos.
Para facilitar un alto rendimiento fuera de la temperatura ambiente durante las pruebas automatizadas, a menudo es necesario apilar muestras en una columna sin flujo de aire entre ellas. Para garantizar el cumplimiento de la norma ASTM D618, se debe determinar el tiempo necesario para alcanzar el equilibrio para un material en particular. Se puede colocar un termopar en el medio de una pila de muestras cuya altura sea igual a su ancho mínimo. Se determina el tiempo necesario para alcanzar el equilibrio a la temperatura de prueba deseada.
Nuestra organización, que lleva años intentando apoyar a empresas de todos los sectores con una amplia gama de estudios de pruebas, mediciones, análisis y evaluación que ha llevado a cabo, cuenta con un personal sólido que sigue de cerca los desarrollos en el mundo en el campo de la ciencia y la tecnología y se mejora constantemente. En este contexto, también se prestan servicios de ensayo a empresas de acuerdo con la norma “ASTM D3763-15 Método de ensayo estándar para propiedades de punción a alta velocidad de plásticos utilizando sensores de carga y desplazamiento”.
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

