

La norma ISO 9352 Plásticos - Determinación de la resistencia a la abrasión de muelas abrasivas de la Organización Internacional de Normalización (ISO) describe un método general para determinar la resistencia a la abrasión de plásticos bajo la influencia de muelas abrasivas. Este método es aplicable tanto a probetas moldeadas como a componentes y productos terminados. Las condiciones de ensayo específicas y el método para expresar los resultados pueden variar según el tipo de material. Las condiciones de ensayo y el método específico se especifican en las normas correspondientes para cada material o producto. Este método no es aplicable a materiales celulares ni pinturas.
Para los efectos de esta norma, se aplican los siguientes términos y definiciones:
En principio, se aplican dos muelas abrasivas a la muestra de ensayo bajo una carga específica. El desgaste resultante, que se logra girando la muestra un número determinado de revoluciones, se evalúa mediante un procedimiento adecuado (p. ej., pérdida de masa, pérdida de volumen, cambio en las propiedades ópticas).
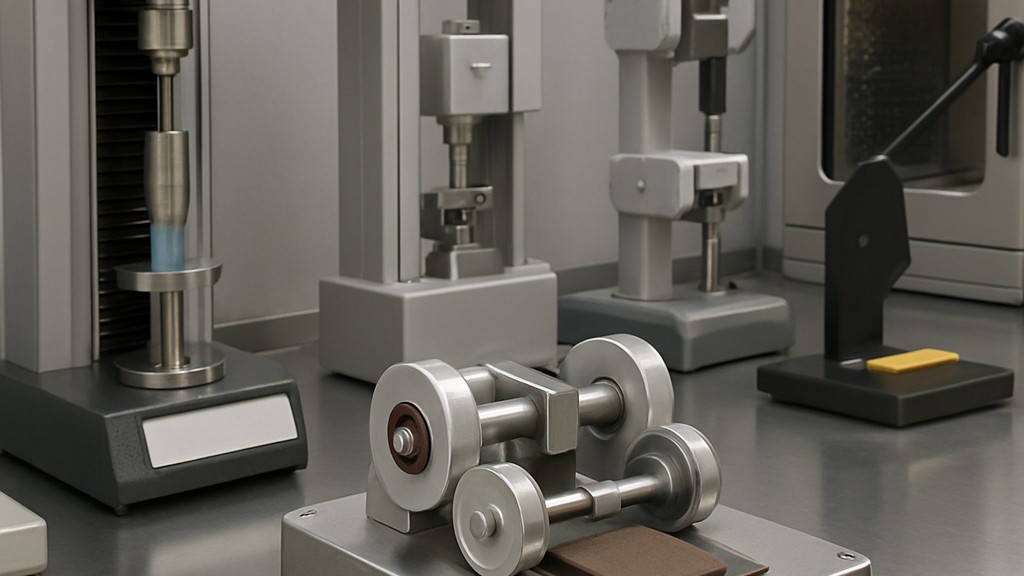
Durante el ensayo, la probeta se coloca sobre un disco giratorio motorizado. Se permite que un par de muelas abrasivas giren libremente sobre sus ejes y se aplican a la probeta en una posición específica bajo una carga específica. La figura muestra las posiciones relativas de estos componentes. El dispositivo debe cumplir los requisitos de esta norma. El disco de soporte de la probeta debe ser plano y estar fijado al eje de transmisión. Al girar el disco, ningún punto de un círculo de 45 mm de radio dibujado en su superficie horizontal debe oscilar verticalmente más de 0,05 mm respecto a su posición media. El disco debe tener un diámetro nominal de 100 mm y la velocidad de rotación debe ser de 72 rpm a 60 Hz y de 60 rpm a 50 Hz.
Las muelas abrasivas se apoyarán en dos brazos simétricos que puedan oscilar libremente sobre un eje horizontal. El método de fijación de las muelas deberá permitir la rotación libre, por ejemplo, mediante rodamientos de bolas. En la posición de ensayo, las orejetas de montaje deberán ser coaxiales y estar ubicadas de forma que la proyección vertical de su eje común sobre el plano de la muela de soporte de la probeta sea de 19,1 mm ± 0,1 mm desde una línea paralela que pase por el eje de la muela. La distancia entre las superficies internas de las muelas abrasivas será de 52,4 mm ± 0,2 mm. Cada brazo deberá estar construido de forma que permita la fijación de un contrapeso para equilibrar su masa con la masa de la muela abrasiva y cargas adicionales de masa conocida.
Las muelas de rectificado deben ser cilíndricas. Deben tener un orificio axial que permita su ajuste sin problemas a las orejetas de montaje de los brazos. Pueden fabricarse con una de dos opciones:
La calidad de la muela abrasiva o el papel de lija utilizado debe ser la especificada en las especificaciones de cada material (o producto). Consulte la tabla para obtener orientación al seleccionar la muela abrasiva adecuada. Las propiedades abrasivas de las muelas pueden determinarse, previa solicitud, según el procedimiento del Apéndice A2.
El dispositivo de vacío utilizado para eliminar los residuos de desgaste consta de dos boquillas de escape ubicadas sobre la zona de desgaste de la muestra. Una boquilla se coloca entre los discos abrasivos y la otra justo enfrente. Cada boquilla debe tener un diámetro interior de 8 mm ± 0,5 mm y mantenerse a una distancia de 1,5 mm ± 0,5 mm de la muestra. La presión con las boquillas cerradas debe estar entre 1,5 kPa y 1,6 kPa.
El instrumento debe estar equipado con un dispositivo que detenga la prueba tras un número predeterminado de revoluciones del disco giratorio. Para analizar muestras delgadas o plásticos flexibles, el instrumento debe estar equipado con un anillo de sujeción que permita fijar estas muestras al disco de soporte.
Además del dispositivo descrito anteriormente, en las pruebas se utilizan los siguientes equipos:
Las probetas serán discos con un diámetro nominal de 100 mm o, si no se requiere anillo de sujeción, octógonos obtenidos cortando las esquinas de cuadrados con una longitud nominal de lado de 100 mm. Su espesor será uniforme y estará comprendido entre 0,5 mm y 10 mm.
Las probetas de ensayo pueden obtenerse mediante moldeo de acuerdo con las normas ISO 293, ISO 294-1 o ISO 295, o mediante mecanizado de acuerdo con la norma ISO 2818. Cada probeta deberá contener un orificio central de diámetro adecuado para alojar el perno del disco giratorio.
La superficie de la muestra de ensayo debe limpiarse con un disolvente neutro volátil adecuado o una solución jabonosa suave, seleccionada según los requisitos de la especificación del material (o producto) pertinente o por acuerdo entre las partes involucradas. El uso de un limpiador (por muy volátil que sea) puede afectar las características de desgaste.
El número de muestras de ensayo será el especificado en la especificación del material (o producto) pertinente. A falta de dicha indicación, el número mínimo será tres.
Las muestras de ensayo se acondicionarán en el recinto de acuerdo con los requisitos de la especificación del material (o producto) pertinente o, en ausencia de dichos requisitos, durante un mínimo de 48 horas antes del ensayo. Algunas especificaciones también exigen el acondicionamiento de la rueda o el papel abrasivo.
Nuestra organización, que lleva años apoyando a empresas de todos los sectores mediante una amplia gama de actividades de prueba, medición, análisis y evaluación, cuenta con un sólido equipo de empleados que siguen de cerca los avances científicos y tecnológicos globales y se mejoran constantemente. En este contexto, también ofrecemos servicios de prueba de acuerdo con la norma ISO 9352 Plásticos - Determinación de la resistencia a la abrasión de muelas abrasivas.
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

