

Die Norm „EN ISO 2039 Kunststoffe – Bestimmung der Härte“, die auf einer europäischen Norm basiert und später von der Internationalen Organisation für Normung (ISO) veröffentlicht wurde, besteht aus Unterabschnitten, die unter demselben Titel veröffentlicht wurden. Nämlich,
Für die Zwecke dieser Norm drückt die Abdruckhärte die Belastung des Abdruckmachers geteilt durch die Oberfläche des Abdrucks aus, die der Abdruckmacher nach einer festgelegten Belastungszeit verursacht. Sie wird in Newton pro Quadratmillimeter ausgedrückt.
Bei dieser Methode wird eine Kugel mit einer bestimmten Last auf die Oberfläche der Testprobe gedrückt. Die Tiefe des Abdrucks wird unter Belastung gemessen. Aus der Tiefe des Drucks errechnet sich die Oberfläche. Anschließend wird die Kugeldruckhärte mit Hilfe der in der Norm angegebenen Gleichung berechnet.
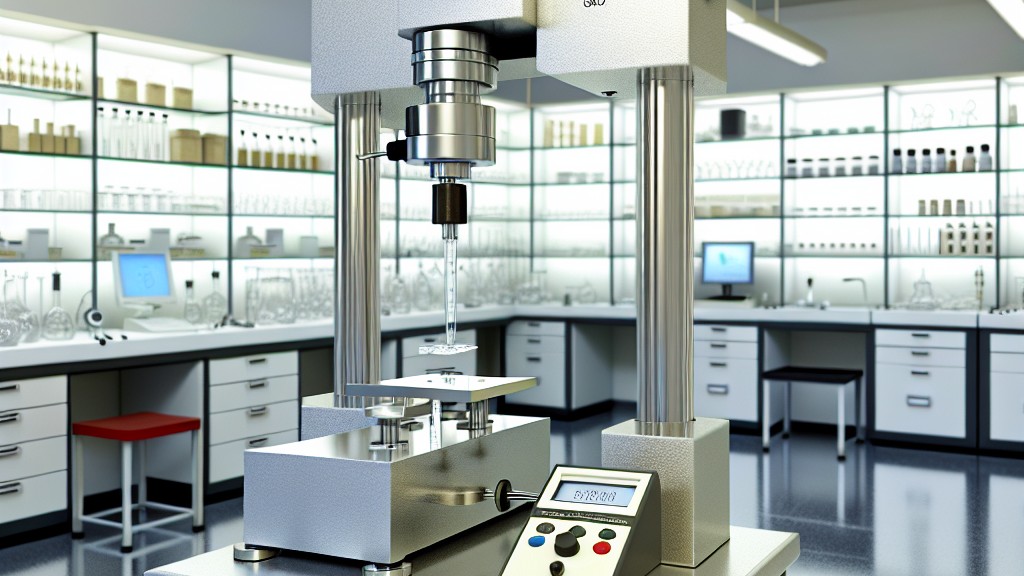
Die bei den Prüfungen verwendete Härteprüfmaschine besteht im Wesentlichen aus einem Rahmen mit einer verstellbaren Plattform, die mit einer Platte zur Auflage der Prüfprobe ausgestattet ist, einem Eindringgerät mit den dazugehörigen Vorrichtungen und einer Vorrichtung zum stoßfreien Aufbringen der Last. Der Prüfer muss außerdem mit einer Vorrichtung ausgestattet sein, die die Eindringtiefe des Eindrucks mit einer Genauigkeit von plus/minus 0,4 mm im 0,005-mm-Bereich misst. Der Rahmen sollte sich unter maximaler Belastung nicht mehr als 0,05 mm verformen. Die Verformung sollte entlang der Hauptachse der ausgeübten Kraft gemessen werden. Das Eindrückwerkzeug sollte eine gehärtete und polierte Stahlkugel sein. Der Ball darf nach dem Test keine Verformungen oder Beschädigungen aufweisen. Der Durchmesser der Kugel sollte 5,0 mm plus/minus 0,05 mm betragen. Auch bei diesen Tests kommt ein Zeitmessgerät mit einer Genauigkeit von plus/minus 0,1 s zum Einsatz.
Jede Testprobe sollte ein glattes, flaches Blatt oder Block von ausreichender Größe sein, um Randeffekte auf das Testergebnis zu minimieren (z. B. 20 mm x 20 mm). Die Oberflächen des Prüflings müssen parallel sein. Es wird eine Dicke von 4 mm empfohlen. Die Auflagefläche des Prüflings darf nach der Prüfung keine Verformungen aufweisen. Sollen Prüfkörper mit einer Dicke von weniger als 4 mm geprüft werden, besteht die Möglichkeit mehrere Prüfkörper übereinander zu stapeln. Allerdings können die ermittelten Härtewerte bei gestapelten Prüfkörpern und bei einzelnen Prüfkörpern gleicher Dicke voneinander abweichen.
Obwohl alle Anstrengungen unternommen werden, um die Parallelität der Probe sicherzustellen, gibt es einige Fälle, in denen es schwierig ist, vollkommen flache Testproben zu erhalten, insbesondere bei Proben, die aus teilkristallinen Thermoplasten spritzgegossen wurden. Bei der Verwendung solcher leicht verformter Prüfkörper entspricht ein Teil der gemessenen Eindrucktiefe tatsächlich der Distanz, die der Eindringkörper zurücklegt, wenn er den Prüfkörper gegen die Trägerplatte drückt. Diese Schwierigkeit kann durch die Verwendung einer kreisförmigen Trägerplatte mit einem Durchmesser von 10 mm plus 7 minus 1 mm überwunden werden. Dieser Durchmesser ist auch für vollkommen flache Prüflinge groß genug. Es wird außerdem empfohlen, den Prüfling mit der flacheren Seite zur Trägerplatte hin zu platzieren.
Vor der Prüfung werden die Prüfproben in einer der in der Norm ISO 291 festgelegten Standardatmosphären konditioniert.
Bei Werkstoffen mit hohem Kriech- und Rückstellvermögen haben die Zeitfaktoren beim Aufbringen großer und kleiner Lasten einen erheblichen Einfluss auf die Messergebnisse. Eine alternative Methode zur Verwendung des Geräts zur Bestimmung der Härte auf der Rockwell-Härteskala ist im Anhang der Norm enthalten.
Bei dieser Methode handelt es sich um eine Methode zur Bestimmung der Härte innerhalb festgelegter Grenzen für Belastungszeiten, indem auf eine auf dem zu prüfenden Material ruhende Stahlkugel eine konstante kleine Last ausgeübt wird, anschließend eine große Last ausgeübt wird und dann wieder dieselbe kleine Last aufgebracht wird. Der eigentliche Messwert ergibt sich aus der Subtraktion der Eindringtiefe durch die geringe Belastung von der Gesamteindringtiefe abzüglich der elastischen Rückverformung nach einer festgelegten Zeit nach dem Entfernen der großen Belastung. Die Rockwell-Härtezahl ergibt sich aus der Nettozunahme der Eindrucktiefe, wenn die Belastung einer Vertiefung von einer konstanten geringen Belastung auf eine große Belastung erhöht und dann wieder auf dieselbe geringe Belastung zurückgeführt wird.
Die Standardprüfprobe sollte ein flaches Blech mit einer Dicke von mindestens 6 mm sein. Es muss über ausreichend Platz verfügen, um die Anforderungen dieser Norm zu erfüllen. Der Prüfling muss nicht zwingend quadratisch sein. Nach einem Test sollte die Auflagefläche keine Spuren des Eindringkörpers aufweisen.
Wenn keine Proben mit der in dieser Norm festgelegten Mindestdicke verfügbar sind, muss die Prüfprobe aus einem Stapel dünnerer Prüfproben gleicher Dicke und aus demselben Material hergestellt werden. Allerdings müssen die Oberflächen der einzelnen Teile vollständig aneinanderliegen und dürfen nicht durch Oberflächenfehler (z. B. Vertiefungen oder Grate von Sägeschnitten) voneinander getrennt sein.
Alle Eindrücke dürfen nur auf einer Oberfläche des Prüfkörpers erfolgen. Zur Bestimmung der Rockwellhärte ist eine Probe ausreichend, wobei an jeder Probe aus isotropen Werkstoffen mindestens fünf Messungen durchgeführt werden sollten.
Wenn das zu prüfende Material anisotrop ist, sollte die Eindringrichtung in Bezug auf die Anisotropieachsen angegeben werden. Wenn Ergebnisse in mehr als einer Richtung erforderlich sind, sollten die Testproben so vorbereitet werden, dass in jeder Richtung mindestens fünf Rockwell-Härtemessungen ermittelt werden können.
Die Prüfproben werden vor der Prüfung in der Atmosphäre konditioniert, die in der entsprechenden internationalen Norm für das zu prüfende Material oder in einer der in der Norm ISO 291 angegebenen Atmosphären festgelegt ist.
Unsere Organisation, die seit Jahren versucht, Unternehmen aus allen Branchen mit einer breiten Palette von Test-, Mess-, Analyse- und Bewertungsstudien zu unterstützen, verfügt über einen starken Mitarbeiterstamm, der die Entwicklungen in der Welt der Wissenschaft und Technologie aufmerksam verfolgt und sich ständig verbessert. In diesem Rahmen werden für Unternehmen auch Prüfdienstleistungen nach der Norm „EN ISO 2039 Kunststoffe – Bestimmung der Härte“ angeboten.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

