

Die Norm „EN ISO 6507 Metallische Werkstoffe – Härteprüfung nach Vickers“, die auf einer europäischen Norm basiert und später von der Internationalen Organisation für Normung (ISO) veröffentlicht wurde, besteht aus den folgenden, unter gleichem Titel veröffentlichten Unterabschnitten:
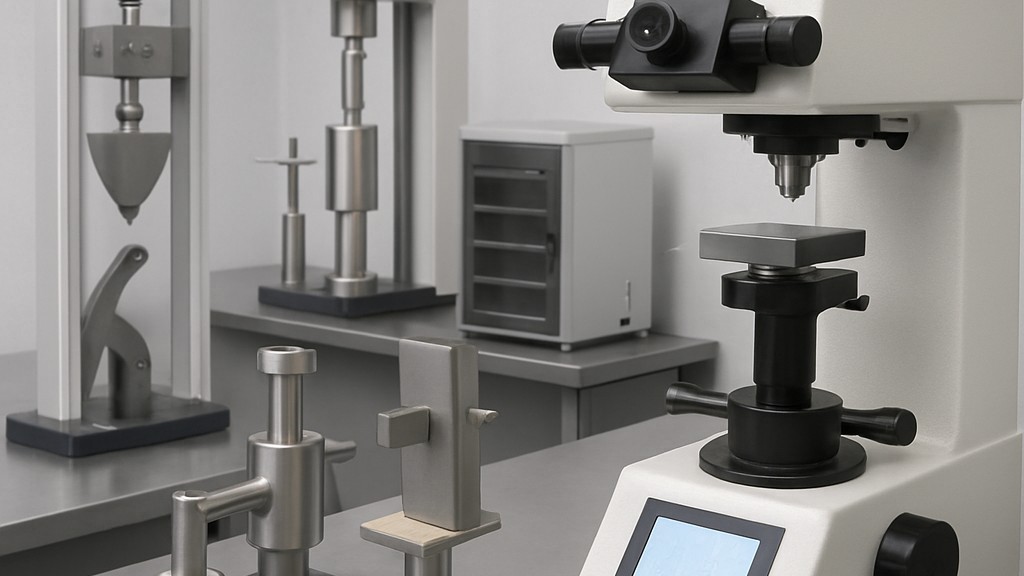
Die Vickers-Härteprüfung ist in diesem Dokument für Eindruckdiagonallängen zwischen 0,020 mm und 1,400 mm spezifiziert. Die Verwendung dieser Methode zur Bestimmung der Vickers-Härte aus kleineren Eindrücken geht über den Rahmen dieser Norm hinaus, da die Ergebnisse aufgrund der Einschränkungen der optischen Messung und Unvollkommenheiten in der Spitzengeometrie mit erheblichen Unsicherheiten behaftet wären.
Grundsätzlich beinhaltet diese Norm ein regelmäßiges Überprüfungsverfahren zur routinemäßigen Überprüfung der Prüfmaschine im Betrieb durch den Benutzer. Für bestimmte Materialien oder Produkte gibt es spezifische internationale Normen.
Die Vickershärte ist proportional zur Prüfkraft geteilt durch die Fläche der geneigten Oberfläche des Eindrucks. Diese Oberfläche wird als gerade Pyramide mit quadratischer Grundfläche angenommen, deren Spitze im gleichen Winkel wie der Eindruck steht. Die Spitze einer geraden Pyramide ist mit der Mitte ihrer Grundfläche ausgerichtet. Diese Norm übernimmt gegebenenfalls die von der Arbeitsgruppe Härte im Rahmen des Internationalen Komitees für Maß und Gewicht und des Beratenden Ausschusses für Masse und verwandte Größen festgelegten Härteprüfparameter.
Soll eine Prüfmaschine auch für andere Härteprüfverfahren eingesetzt werden, muss sie für jedes Verfahren separat validiert werden. Diese Norm gilt auch für portable Härteprüfmaschinen, nicht jedoch für Härteprüfmaschinen, die auf anderen Messprinzipien basieren, wie beispielsweise dem Ultraschall-Impedanzverfahren.
Bevor eine Vickers-Härteprüfmaschine validiert werden kann, muss sie überprüft werden, um sicherzustellen, dass sie gemäß den Anweisungen des Herstellers richtig eingestellt ist. Insbesondere sollte Folgendes überprüft werden:
Die in diesem Dokument festgelegten Kriterien für die Leistung der Prüfmaschine wurden über einen längeren Zeitraum entwickelt und verfeinert. Bei der Festlegung einer bestimmten Toleranz, die die Maschine erfüllen muss, ist die mit der Verwendung von Messgeräten oder Referenznormalen verbundene Unsicherheit in dieser Toleranz enthalten. Daher wäre es unangemessen, diese Unsicherheit weiter zu berücksichtigen, beispielsweise durch Reduzierung der Toleranz um die Messunsicherheit. Dies gilt für alle Messungen, die während der direkten oder indirekten Überprüfung der Maschine durchgeführt werden.
Referenzblöcke müssen speziell für die Verwendung als Härtevergleichsblöcke unter Verwendung eines Herstellungsprozesses hergestellt werden, der die notwendige Homogenität, strukturelle Stabilität, glatte Oberflächenhärte und Härtestabilität über die Zeit gewährleistet. Die Dicke des Referenzblocks darf nicht weniger als 5 mm betragen. Die Prüfoberfläche des Referenzblocks darf 40 cm² nicht überschreiten. Referenzblöcke müssen magnetisch sein. Dem Hersteller wird empfohlen, sicherzustellen, dass Blöcke aus Stahl am Ende des Herstellungsprozesses (vor der Kalibrierung) entmagnetisiert werden. Die maximale Abweichung der Ebenheit der Prüf- und Auflageflächen darf 0,005 mm nicht überschreiten. Der maximale Parallelitätsfehler darf 0,010 mm innerhalb von 50 mm nicht überschreiten. Die Prüfoberfläche muss frei von Kratzern sein, die die Messung von Eindrücken verhindern würden. Die Rauheit der Prüfoberfläche darf 0,05 µm nicht überschreiten. Die untere Auflagefläche muss fein geschliffen oder besser sein. Um sicherzustellen, dass kein Material nachträglich vom Referenzblock entfernt wurde, sollte dessen Dicke während der Kalibrierung auf 0,01 mm genau auf dem Referenzblock markiert oder eine Identifikationsmarkierung auf der Testoberfläche angebracht werden.
Kurz gesagt definiert die Norm EN ISO 6507 die Methode zur Messung der Härte mithilfe des Vickers-Härtetests, der darauf basiert, unter einer bestimmten Last eine diamantpyramidenförmige Vertiefung in die Materialoberfläche zu drücken und die Diagonale der gebildeten Vertiefung zu messen.
Unsere Organisation, die seit Jahren Unternehmen aller Branchen durch ein breites Spektrum an Prüf-, Mess-, Analyse- und Bewertungsaktivitäten unterstützt, verfügt über ein starkes Team von Mitarbeitern, die die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgen und sich ständig weiterentwickeln. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß der Norm EN ISO 6507 für metallische Werkstoffe – Härteprüfung nach Vickers an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

