

Die Norm „EN ISO 6508 Metallische Werkstoffe – Härteprüfung nach Rockwell“, die auf einer europäischen Norm basiert und später von der Internationalen Organisation für Normung (ISO) veröffentlicht wurde, besteht aus den folgenden, unter gleichem Titel veröffentlichten Unterabschnitten:
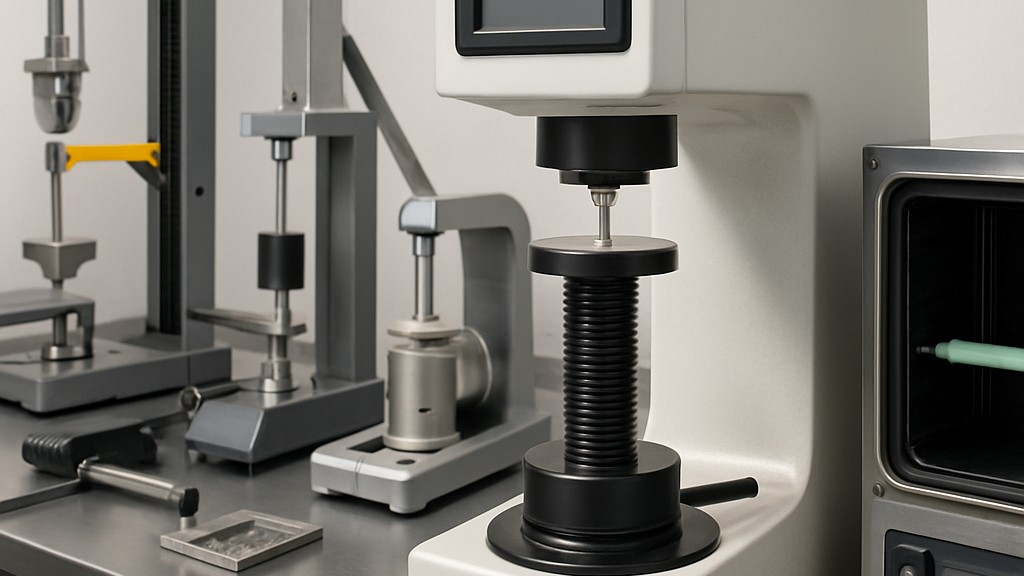
Bei diesem Test wird ein Eindringkörper bestimmter Größe, Form und aus bestimmtem Material unter zwei Kraftstufen und unter den in dieser Norm definierten Bedingungen in die Oberfläche einer Probe gedrückt. Die vorgegebene Vorkraft wird aufgebracht und die anfängliche Eindringtiefe gemessen. Anschließend wird eine weitere vorgegebene Kraft aufgebracht, die Eindringtiefe entfernt und die anfängliche Kraft wiederhergestellt. Anschließend wird die endgültige Eindringtiefe gemessen und der Rockwell-Härtewert aus der Differenz zwischen der endgültigen und anfänglichen Eindringtiefe sowie zwei konstanten Werten berechnet.
Die Tests wurden mit einer Labortemperatur von 10 °C bis 35 °C entwickelt. Bei Umgebungen außerhalb dieser spezifizierten Anforderungen liegt es in der Verantwortung des Prüflabors, die Auswirkungen der in diesen Umgebungen betriebenen Prüfmaschinen auf die Testdaten zu bewerten. Bei Tests außerhalb der empfohlenen Temperaturgrenzen von 10 °C bis 35 °C muss die Temperatur aufgezeichnet und dokumentiert werden. Bei signifikanten Temperaturgradienten während der Prüfung und Kalibrierung kann die Messunsicherheit zunehmen und es können Toleranzüberschreitungen auftreten.
Die für die Prüfungen verwendete Maschine muss in der Lage sein, die Prüfkräfte für einige oder alle der in den Tabellen der Norm aufgeführten Rockwell-Härteskalen aufzubringen, das in dieser Norm definierte Verfahren durchzuführen und alle in der Norm EN ISO 6508-2 definierten Anforderungen zu erfüllen.
Die Prüfung sollte auf einer glatten, ebenen Oberfläche durchgeführt werden, die völlig frei von Oxidablagerungen, Fremdkörpern und insbesondere Schmiermitteln ist, sofern in Produkt- oder Materialnormen nichts anderes angegeben ist. Eine Ausnahme gilt für reaktive Metalle wie Titan, die am Eindruck haften können. In solchen Fällen kann ein geeignetes Schmiermittel, beispielsweise Kerosin, verwendet werden. Die Verwendung des Schmiermittels ist im Prüfbericht anzugeben.
Die indirekte Prüfmethode verwendet einen Satz kalibrierter Referenzhärteblöcke, um zu bestimmen, wie gut die Maschine ein Material mit bekannter Härte misst. Die indirekte Methode kann unabhängig für regelmäßige Routineprüfungen der Maschine im Betrieb verwendet werden. Wird eine Prüfmaschine auch für andere Härteprüfverfahren verwendet, muss sie für jedes Verfahren separat verifiziert werden.
Diese Norm gilt sowohl für stationäre als auch für tragbare Härteprüfmaschinen. Es wird darauf hingewiesen, dass die Verwendung von Wolframkarbid-Verbundwerkstoff für Kugeleindringkörper als Standardtyp für Rockwell-Eindringkörper gemäß EN ISO 6508-2 anerkannt ist. Stahleindringkugeln dürfen weiterhin nur verwendet werden, wenn sie EN ISO 6508-1 entsprechen.
Bevor eine Rockwell-Härteprüfmaschine validiert werden kann, muss sichergestellt werden, dass sie ordnungsgemäß gemäß den Anweisungen des Herstellers eingerichtet und betrieben wird. Insbesondere muss überprüft werden, ob die Prüfkraft ohne Stöße, Vibrationen oder Überlastung aufgebracht und entfernt werden kann, ohne dass die Messwerte dadurch beeinträchtigt werden.
Der Block muss speziell für die Verwendung als Härtevergleichsblock hergestellt werden. Es wird darauf hingewiesen, dass ein Herstellungsverfahren verwendet werden muss, das die erforderliche Homogenität, strukturelle Stabilität und gleichmäßige Oberflächenhärte gewährleistet. Jeder Härtevergleichsblock muss mindestens 6 mm dick sein. Um den Einfluss von Härteänderungen durch verstärkte Eindrückung zu minimieren, sollten dickere Blöcke verwendet werden. Vergleichsblöcke müssen magnetisch sein. Bei Stahlblöcken wird dem Hersteller empfohlen, die Blöcke am Ende des Herstellungsprozesses (vor der Kalibrierung) zu entmagnetisieren.
Die Abweichung von der Ebenheit der Ober- und Unterseite darf 0,01 mm nicht überschreiten. Die Grundfläche der Blöcke darf nicht konvex sein. Die Abweichung von der Parallelität der Ober- und Unterseite darf 0,02 mm pro 50 mm nicht überschreiten. Die Prüfoberfläche und der Untergrund müssen frei von Kerben, Kratzern, Oxidschichten und ähnlichen Beschädigungen sein, die die Messung von Eindrücken verhindern könnten. Die Oberflächenrauheit darf 0,3 µm für die Prüfoberfläche und 0,8 µm für den Untergrund nicht überschreiten. Die Probenlänge beträgt 0,8 mm. Um zu überprüfen, dass kein Material nachträglich vom Referenzblock entfernt wurde, ist die Dicke zum Zeitpunkt der Kalibrierung auf 0,1 mm genau darauf zu markieren oder eine Identifikationsmarkierung auf der Prüfoberfläche anzubringen.
Unsere Organisation, die seit Jahren Unternehmen aller Branchen durch ein breites Spektrum an Prüf-, Mess-, Analyse- und Bewertungsaktivitäten unterstützt, verfügt über ein starkes Team von Mitarbeitern, die die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgen und sich ständig weiterentwickeln. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß der Norm EN ISO 6508 (Metallische Werkstoffe – Rockwell-Härteprüfung) an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

