

Norma Międzynarodowej Organizacji Normalizacyjnej (ISO) „ISO 9352 Tworzywa sztuczne – Oznaczanie odporności na ścieranie ściernic” opisuje ogólną metodę określania odporności tworzyw sztucznych na ścieranie pod wpływem ściernic. Metoda ta ma zastosowanie zarówno do formowanych próbek do badań, elementów, jak i wyrobów gotowych. Szczegółowe warunki badania i metoda przedstawiania wyników mogą się różnić w zależności od rodzaju materiału. Warunki badania i metoda są określone w odpowiednich normach dla każdego materiału lub produktu. Metoda ta nie ma zastosowania do materiałów komórkowych ani farb.
Na potrzeby niniejszego standardu mają zastosowanie następujące terminy i definicje:
Zasadniczo, do badanej próbki przykłada się dwa koła ścierne pod określonym obciążeniem. Zużycie, które powstaje w wyniku obracania badanej próbki o określoną liczbę obrotów, ocenia się za pomocą odpowiedniej procedury (np. utrata masy, utrata objętości, zmiana właściwości optycznych).
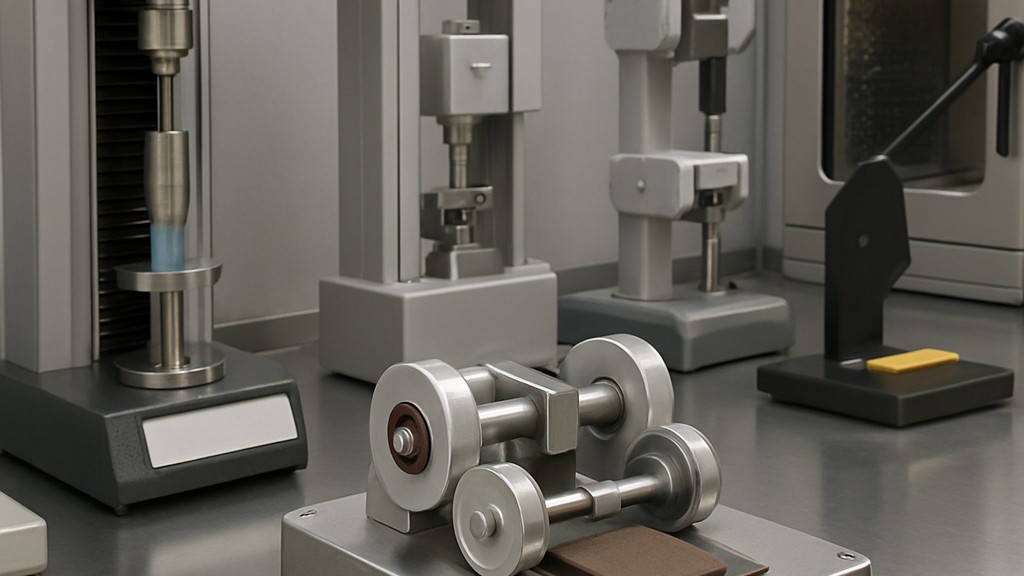
Podczas badania próbka jest umieszczana na obracającej się tarczy napędzanej silnikiem. Para tarcz ściernych może swobodnie obracać się wokół swoich osi i jest przykładana do próbki w określonym położeniu pod określonym obciążeniem. Rysunek przedstawia względne położenia tych różnych elementów. Urządzenie musi spełniać wymagania niniejszej normy. Tarcza nośna próbki musi być płaska i zamocowana na wale napędowym. Podczas obrotu tarczy żaden punkt na okręgu o promieniu 45 mm narysowanym na jej poziomej powierzchni nie może oscylować pionowo o więcej niż 0,05 mm wokół swojego położenia środkowego. Tarcza powinna mieć nominalną średnicę 100 mm, a prędkość obrotowa powinna wynosić 72 obr./min przy częstotliwości 60 Hz i 60 obr./min przy częstotliwości 50 Hz.
Tarcze ścierne powinny być podparte dwoma symetrycznymi ramionami, które mogą swobodnie obracać się wokół osi poziomej. Sposób mocowania tarcz powinien umożliwiać swobodny obrót, na przykład za pomocą łożysk kulkowych. W położeniu testowym uchwyty montażowe powinny być współosiowe i ustawione tak, aby pionowy rzut ich wspólnej osi na płaszczyznę koła nośnego próbki testowej wynosił 19,1 mm plus/minus 0,1 mm od linii równoległej przechodzącej przez oś tarczy. Odległość między wewnętrznymi powierzchniami tarcz ściernych powinna wynosić 52,4 mm plus/minus 0,2 mm. Każde ramię powinno być skonstruowane tak, aby umożliwiało zamocowanie przeciwwagi w celu zrównoważenia jego masy z masą tarczy ściernej i dodatkowymi obciążeniami o znanej masie.
Ściernice muszą mieć kształt cylindryczny. Muszą posiadać otwór osiowy, który umożliwia ich bezproblemowe zamocowanie w uchwytach mocujących na ramionach. Można je wykonać w jednej z dwóch opcji:
Jakość użytej tarczy ściernej lub papieru ściernego musi być zgodna ze specyfikacją dla każdego materiału (lub produktu). W celu doboru odpowiedniej tarczy ściernej należy zapoznać się z tabelą. Właściwości ścierne tarcz można określić na życzenie, zgodnie z procedurą podaną w Załączniku A2.
Urządzenie próżniowe służące do usuwania zanieczyszczeń powstałych w wyniku zużycia zawiera dwie dysze wylotowe umieszczone nad strefą zużycia badanej próbki. Jedna dysza jest umieszczona pomiędzy tarczami ściernymi, a druga naprzeciwko nich. Każda dysza powinna mieć średnicę wewnętrzną 8 mm plus/minus 0,5 mm i znajdować się w odległości 1,5 mm plus/minus 0,5 mm od badanej próbki. Ciśnienie przy zamkniętych dyszach powinno wynosić od 1,5 kPa do 1,6 kPa.
Przyrząd musi być wyposażony w urządzenie zatrzymujące badanie po określonej liczbie obrotów obracającej się tarczy. Do badania cienkich próbek lub elastycznych tworzyw sztucznych, przyrząd musi być wyposażony w pierścień zaciskowy, który umożliwia przymocowanie tych próbek do tarczy nośnej.
Oprócz opisanego powyżej urządzenia, w testach wykorzystuje się następujący sprzęt:
Próbki do badań powinny mieć kształt krążków o nominalnej średnicy 100 mm lub, jeżeli użycie pierścienia zaciskowego nie jest wymagane, ośmiokątów uzyskanych przez ścięcie narożników kwadratów o nominalnej długości boku 100 mm. Ich grubość powinna być jednolita i wynosić od 0,5 mm do 10 mm.
Próbki do badań można uzyskać przez formowanie zgodnie z normami ISO 293, ISO 294-1 lub ISO 295 albo przez obróbkę mechaniczną zgodnie z normą ISO 2818. Każda próbka musi zawierać centralny otwór o odpowiedniej średnicy, w którym można umieścić trzpień obracającej się tarczy.
Powierzchnię próbki testowej należy oczyścić odpowiednim, neutralnym, lotnym rozpuszczalnikiem lub łagodnym roztworem mydła, dobranym zgodnie z wymaganiami specyfikacji danego materiału (lub produktu) lub w drodze porozumienia między stronami. Użycie środka czyszczącego (niezależnie od jego lotności) może wpłynąć na charakterystykę zużycia.
Liczba próbek do badań powinna być zgodna ze specyfikacją danego materiału (lub produktu). W przypadku braku takiego wskazania, minimalna liczba próbek powinna wynosić trzy.
Próbki do badań należy kondycjonować w komorze zgodnie z wymaganiami odpowiedniej specyfikacji materiału (lub produktu) lub, w przypadku braku takich wymagań, przez co najmniej 48 godzin przed badaniem. Niektóre specyfikacje określają również kondycjonowanie tarczy ściernej lub papieru ściernego.
Nasza organizacja, która od lat wspiera przedsiębiorstwa z wszystkich sektorów, oferując szeroki zakres usług testowych, pomiarowych, analitycznych i ewaluacyjnych, dysponuje silnym zespołem pracowników, którzy uważnie śledzą światowe osiągnięcia w dziedzinie nauki i technologii oraz stale się rozwijają. W tym kontekście świadczymy również usługi testowe zgodnie z normą ISO 9352 „Tworzywa sztuczne – Oznaczanie odporności na ścieranie ściernic”.
Możesz poprosić nas o wypełnienie formularza, aby umówić się na spotkanie, uzyskać bardziej szczegółowe informacje lub poprosić o ocenę.

