

Piawaian "DIN EN ISO 16925 Cat dan varnis - Penentuan rintangan salutan kepada pancutan air bertekanan," yang dibangunkan oleh Institut Penyeragaman Jerman (DIN) dan kemudiannya diterbitkan oleh Pertubuhan Standardisasi Antarabangsa (ISO), menerangkan kaedah ujian untuk menilai rintangan salutan kepada pancutan air bertekanan. Kaedah ujian ini mensimulasikan kesan pancutan air bertekanan pada salutan. Walaupun digunakan terutamanya dalam ujian salutan automotif, kaedah ini juga telah digunakan di kawasan lain.
Untuk tujuan piawaian ini, sebagai tambahan kepada terma dan takrifan yang diberikan dalam ISO 4618, takrifan berikut digunakan:
Pada dasarnya, rintangan spesimen ujian bersalut terhadap kehilangan kekuatan lekatan diuji dengan pancutan air dengan tekanan yang ditetapkan. Tahap kerosakan pada spesimen ujian bergantung terutamanya pada kekuatan lekatan, serta jurang antara muncung dan bahagian ujian, kadar aliran isipadu, tempoh ujian, geometri muncung, kawasan hentaman, sudut hentaman, suhu air pancutan, dan alat pemotong dan pemarkahan. Penilaian dilakukan dengan membandingkan imej secara visual di mana nilai ciri berkorelasi dengan kawasan yang dikupas. Garisan pemisah (satah) kulit hendaklah dinyatakan dalam laporan ujian (cth., substrat/lapisan primer).
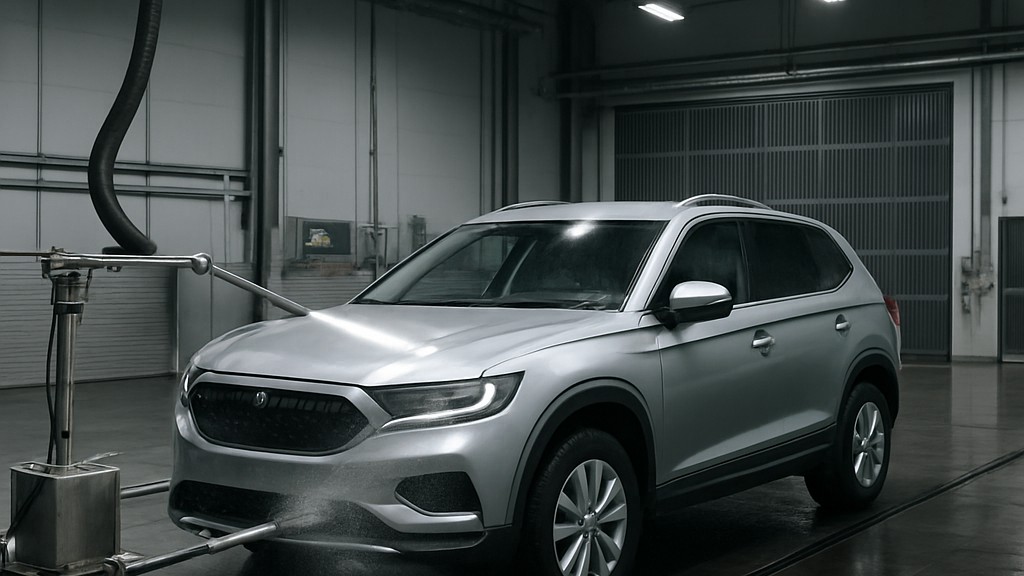
Dalam ujian ini, pancutan air bertekanan yang terdiri daripada pam tekanan tinggi dan muncung digunakan. Pam tekanan tinggi menghantar air dari tangki simpanan. Untuk mengelakkan kesan yang disebabkan oleh turun naik tekanan, tekanan dan kadar aliran isipadu pada muncung, yang diterangkan di bawah, mestilah boleh laras. Suhu air mesti boleh dilaraskan kepada tambah atau tolak 2 darjah Celsius. Suhu mesti dilaraskan mengikut Lampiran A. Bahagian tekanan unit mesti dilengkapi dengan peranti keselamatan yang diperlukan, seperti injap pelepas tekanan dan injap pintasan. Jika semburan tidak teratur, bahagian penyelesaian aliran boleh dipasang sebelum muncung. Getaran pancutan air pada muncung pam tidak boleh diterima. Untuk mencapai hasil yang boleh dihasilkan semula, muncung mesti diikat secara mekanikal, dan spesimen ujian mesti dikekalkan agar tidak tergelincir. Untuk melaraskan kadar aliran isipadu, muncung dengan sudut pancutan 25 darjah dan kadar aliran isipadu 6 l/min pada 2 MPa (20 bar) diperlukan. Tambahan pula, data teknikal yang dinyatakan dalam standard, seperti kadar aliran isipadu, tekanan, suhu dan tempoh semburan, mesti ada. Struktur skematik peranti pancutan air bertekanan yang dibina khusus untuk ujian ini ditunjukkan dalam rajah yang disertakan dalam piawai.
Ujian juga menggunakan alat pemotong atau scribing dan alat pengukur masa (jam randik) yang akan dipersetujui oleh pihak yang terlibat.
Sampel wakil produk yang akan diuji diambil mengikut ISO 15528. Setiap sampel diperiksa dan disediakan untuk ujian mengikut ISO 1513. Spesimen ujian sebaiknya rata. Saiz spesimen ujian dan bilangan ujian perlu dipersetujui oleh pihak yang berkenaan. Spesimen ujian (komponen binaan) mungkin mempunyai kekuatan lekatan yang berbeza-beza. Adalah disyorkan untuk menguji bahagian berlainan spesimen ujian (komponen binaan).
Keadaan salutan, pengeringan/pengawetan, dan penaik mesti ditentukan. Sebelum ujian, spesimen ujian bersalut hendaklah dikondisikan pada 60°C selama 48 jam atau pada suhu bilik selama 7 hari. Selepas penyaman pada suhu 60°C, spesimen hendaklah disejukkan pada suhu bilik sebelum dipotong atau diberi markah. Tentukan ketebalan filem kering salutan dalam mikron mengikut salah satu prosedur yang dinyatakan dalam ISO 2808.
Apabila meletakkan potongan atau pencungkil, adalah penting untuk memastikan bahawa spesimen ujian diikat dengan selamat. Menggunakan alat pemotong atau pencungkil, kedua-dua potongan atau pencungkil diletakkan secara menegak melalui salutan ke dalam substrat. Kedalaman potongan atau pencungkil ke substrat hendaklah sekecil mungkin. Jika geometri bahagian membenarkan, potongan pertama atau juru tulis hendaklah sekurang-kurangnya 100 mm panjang. Potongan atau juru tulis kedua, sekurang-kurangnya 20 mm panjang, diletakkan pada sudut. Potongan atau juru tulis hendaklah diletakkan dalam garis lurus pada sudut kira-kira 30 darjah. Peranti pemotong atau pencungkil automatik boleh digunakan. Sisa salutan hendaklah dikeluarkan dari kawasan pemotongan atau pencungkil. Kedalaman potongan atau scribe ke substrat mempengaruhi keputusan. Alat pemotong atau pencungkil hendaklah diperiksa dengan kerap dan diganti jika perlu.
Selepas meletakkan sampel ujian dalam peranti (cth., menggunakan blok pengatur jarak), jurang antara sampel ujian dan muncung ditentukur. Peranti pancutan air bertekanan dikendalikan pada suhu bilik.
Tiga kaedah ujian dan tiga instrumen penulisan yang mungkin lebih disukai. Persetujuan mesti dicapai mengenai kaedah ujian yang akan digunakan, alat scribing atau pemotongan yang akan digunakan, dan tekanan air.
Parameter bagi tiga kaedah ujian disenaraikan dalam jadual yang disediakan dalam piawai, berdasarkan suhu air, sudut hentaman, jurang muncung-ke-sampel, kadar aliran dan tempoh semburan. Air deionisasi mesti digunakan untuk menyembur. Apabila menggunakan peranti automatik dan manual, sampel ujian dipasang pada jet air. Pancutan menyerang lebih panjang daripada dua sengkang atau garisan, berpusat di atas titik persilangan.
Tidak kira salutan mana yang rosak, kerosakan dikesan dengan melonggarkan atau mengelupas salutan. Penilaian dilakukan secara visual dan dibandingkan dengan lukisan sampel. Semasa penilaian visual, nilai ciri antara 1 dan 5 diperoleh, bergantung pada tahap kerosakan, dengan perbandingan dengan lukisan. Nilai ciri 0 sepadan dengan tiada kerosakan. Sebagai tambahan kepada penilaian, perlu diambil perhatian sama ada sebarang pemisahan disebabkan oleh tahap pemisahan utama atau filem berkenaan. Keputusan penilaian visual dilaporkan, bergantung kepada kaedah yang digunakan. Selain itu, kerosakan keseluruhan boleh dinilai dengan mengukur kawasan mengelupas (lebar maksimum dalam milimeter atau luas dalam milimeter persegi). Kerosakan keseluruhan dikira dengan menjumlahkan semua kawasan yang rosak pada sampel ujian. Malah kawasan mengelupas terkecil diukur dan dikira, dan semua kawasan ditambah kepada kerosakan keseluruhan.
Piawaian ini menggantikan piawai "Cat dan varnis DIN 55662 - Salutan untuk industri automotif - Pengujian rintangan kepada pancutan air bertekanan".
Organisasi kami, yang telah menyokong perniagaan merentas semua sektor selama bertahun-tahun melalui pelbagai aktiviti ujian, pengukuran, analisis dan penilaian, mempunyai pasukan pekerja yang kukuh yang mengikuti perkembangan global dalam sains dan teknologi serta sentiasa meningkatkan diri mereka. Dalam konteks ini, kami juga menyediakan perkhidmatan ujian mengikut DIN EN ISO 16925 Cat dan varnis - Penentuan rintangan salutan kepada pancutan air bertekanan.
Anda boleh meminta kami mengisi borang kami untuk mendapatkan temujanji, mendapatkan maklumat terperinci atau meminta penilaian.

