

Piawaian “GMW 4089 Penentuan Sifat Keriting Laminasi Bahan Berlaminasi Buih”, yang dibangunkan oleh General Motors Worldwide (GMW), ialah prosedur ujian yang digunakan untuk menentukan kecenderungan keriting bahan berlaminasi busa, terutamanya yang digunakan dalam upholsteri automotif dan aplikasi dalaman. Prosedur ini menilai sama ada perbezaan ketegangan antara lapisan lamina menyebabkan bahan keriting selepas lapisan dipisahkan sebahagiannya dan dibiarkan mengendur.
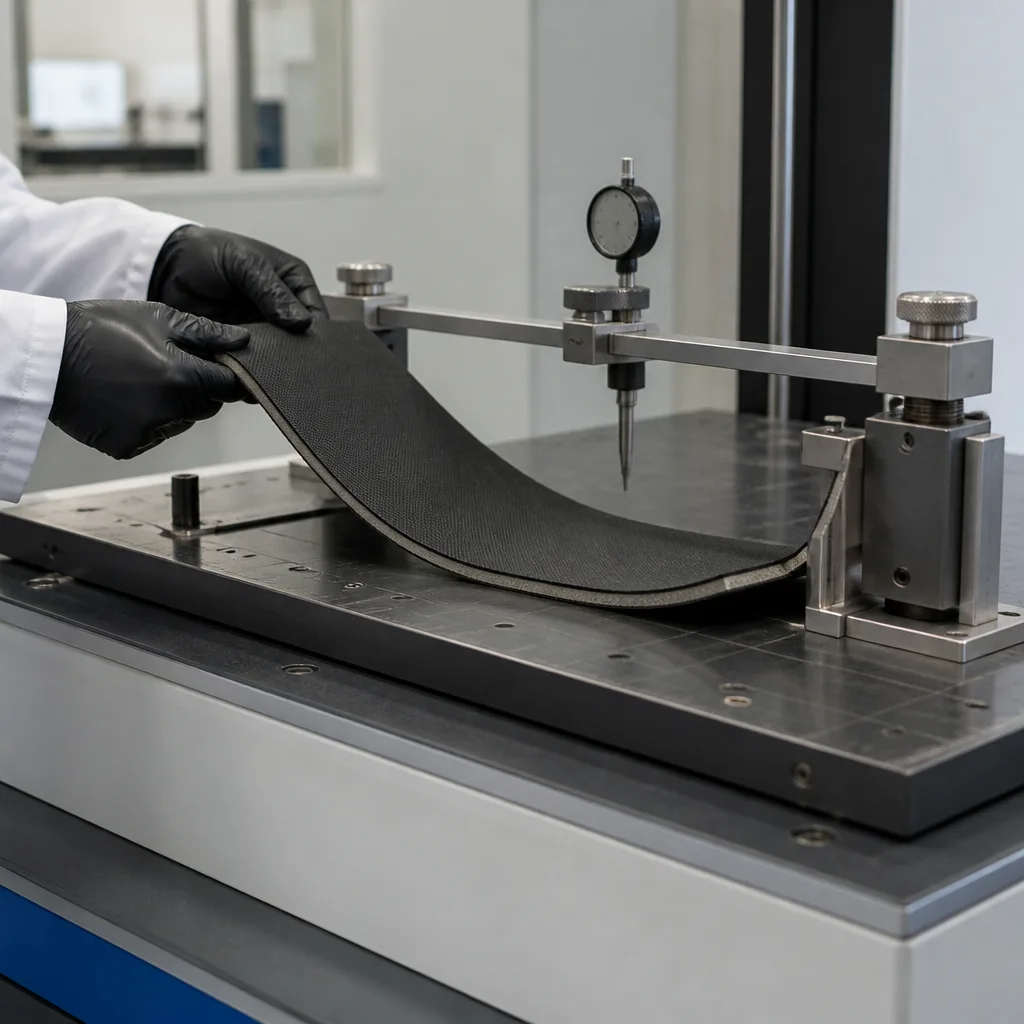
Piawaian ini amat penting untuk tekstil automotif dan bahan upholsteri di mana fabrik, tule atau lapisan serupa dilaminasi pada lapisan belakang busa. Keriting yang berlebihan boleh menjadikan bahan sukar untuk diproses, dipotong, dijahit, dilekatkan atau dipasang, dan boleh menjejaskan penampilan dan kestabilan dimensi komponen siap secara negatif.
Tujuan utama piawaian GMW 4089 adalah untuk menentukan kecenderungan bahan berlamina untuk melengkung akibat perbezaan ketegangan atau panjang antara lapisan individunya. Bahan berlamina busa, sebagai contoh, boleh terdiri daripada lapisan berikut:
Semasa laminasi, lapisan ini boleh menghasilkan tekanan yang berbeza atau mempunyai panjang berkesan yang sedikit berbeza. Apabila lapisan terpisah, ia boleh mengecut atau mengembang secara berbeza. Ini menghasilkan daya keriting. Piawaian GMW 4089 menawarkan cara kuantitatif untuk mengukur kesan ini, dan bukannya bergantung sepenuhnya pada penilaian visual.
Prosedur ini terpakai kepada bahan upholsteri berlamina busa. Oleh itu, ia amat penting untuk bahan dalaman automotif seperti:
Makmal ujian secara khusus menyenaraikan piawaian GMW 4089 sebagai ujian keriting lamina busa dan menunjukkan penggunaannya dalam penilaian tekstil automotif dan lamina.
Prinsip asas kaedah yang diterangkan agak mudah. Jalur ujian dipotong daripada bahan laminasi sama ada dalam arah lungsin atau mesin. Kemudian, bahagian tertentu lamina dipisahkan supaya lapisan individu boleh dilonggarkan secara bebas. Oleh kerana lapisan mungkin mempunyai tegasan atau dimensi baki yang berbeza, ia biasanya tidak kembali kepada panjang yang sama. Perbezaan panjang yang terhasil diukur. Perbezaan panjang yang diukur kemudiannya dinyatakan sebagai peratusan daripada panjang rujukan asal. Ini memberikan petunjuk objektif tentang kecenderungan lamina untuk melengkung.
Tiga sampel disediakan untuk ujian. Dimensi sampel nominal adalah seperti berikut:
Setiap sampel ditanda pada kedudukan rujukan 250 mm.
Menguji berbilang sampel adalah penting kerana bahan tekstil dan berlamina busa boleh menunjukkan beberapa variasi dari sampel ke sampel.
Melainkan dinyatakan sebaliknya dalam spesifikasi bahan yang berkenaan, pengkondisian dilakukan mengikut piawaian GMW 3221, Kod A. Langkah pengkondisian ini membantu memastikan keputusan ujian tidak terjejas teruk oleh variasi persekitaran yang tidak terkawal seperti suhu dan kelembapan. Selepas lapisan dipisahkan, ia dibenarkan untuk berehat di bawah keadaan piawaian yang ditentukan sebelum pengukuran akhir diambil.
Proses pengujian ini secara amnya mengikuti langkah-langkah berikut:
Perbezaan peratusan panjang yang lebih tinggi menunjukkan ketidakpadanan dimensi yang lebih besar antara lapisan lamina selepas dilonggarkan. Dari perspektif pengeluaran praktikal, nilai yang tinggi mungkin menunjukkan potensi masalah berikut:
Sebaliknya, perbezaan panjang yang kecil secara amnya menunjukkan bahawa lapisan kekal lebih serasi secara dimensi selepas tegasan dilepaskan.
Piawaian GMW 4089 adalah penting kerana bahan automotif berlamina mesti mengekalkan sifat dimensinya sepanjang pembuatan dan servis. Laminat mungkin kelihatan rata dan stabil sejurus selepas pembuatan. Walau bagaimanapun, perbezaan tekanan antara lapisan fabrik dan busa boleh menjadi jelas apabila bahan dipotong, diproses, dipanaskan, dikondisikan atau dilegakan daripada tekanan pembuatan. Oleh itu, ujian keriting membantu mengenal pasti potensi masalah sebelum bahan dimasukkan ke dalam komponen kenderaan. Ia juga berguna untuk membandingkan:
Rupa dan kesesuaian adalah ciri kualiti yang penting untuk komponen dalaman automotif. Bahan yang terlalu melengkung boleh menyebabkan kecacatan yang ketara walaupun sifat mekanikal asasnya boleh diterima. Contohnya, tekstil berlamina yang digunakan dalam panel pintu mungkin mempunyai kekuatan tegangan dan rintangan lelasan yang mencukupi, tetapi mungkin masih tidak sesuai jika lapisannya menunjukkan pengecutan atau kerinting yang berbeza secara berlebihan. Oleh itu, piawaian GMW 4089 melengkapi ujian tekstil automotif yang lain, dengan memberi tumpuan khusus pada pematuhan dimensi lamina dan kelakuan kerinting.
Peratusan perbezaan purata panjang yang dikira untuk lapisan fabrik yang berkaitan, termasuk sebarang fabrik hadapan dan fabrik tulle, hendaklah dilaporkan. Laporan makmal biasa merangkumi yang berikut:
Secara ringkasnya, piawaian GMW 4089 merupakan prosedur ujian khusus yang dibangunkan untuk menilai kecenderungan kerinting bahan berlamina busa. Ia melakukan ini dengan memisahkan lapisan berlamina, membolehkannya mengendur, mengukur perbezaan dalam panjang lapisan yang terhasil dan menyatakan perbezaan ini sebagai peratusan.
Nilai utamanya terletak pada mengawal kestabilan dimensi, kelakuan pemprosesan dan kualiti penampilan bahan upholsteri automotif berlamina. Ujian ini amat berguna untuk mengenal pasti ketidakserasian antara lapisan fabrik, tule dan busa sebelum bahan-bahan ini digunakan dalam komponen pembuatan.
Selama bertahun-tahun, organisasi kami, dengan kakitangannya yang cekap dan berpengalaman, telah memahami keperluan pelanggannya, menyediakan perkhidmatan ujian lanjutan yang mereka perlukan, dan membantu mereka dalam penubuhan, pelaksanaan dan penambahbaikan sistem pengurusan. Dalam rangka kerja ini, kami juga menyediakan perkhidmatan ujian mengikut piawaian GMW 4089.
Anda boleh meminta kami mengisi borang kami untuk mendapatkan temujanji, mendapatkan maklumat terperinci atau meminta penilaian.

