

Piawaian “GMW 15891 Kaedah Gosokan Pelarut untuk Menentukan Darjah Pengawetan Permukaan Logam atau Plastik yang Dicat”, yang dibangunkan oleh General Motors Worldwide (GMW), ialah piawaian kejuruteraan yang menggabungkan kaedah gosokan pelarut untuk menentukan darjah pengawetan permukaan logam atau plastik yang dicat. Kaedah ini digunakan untuk menilai sama ada salutan organik telah mengeras secukupnya dengan memeriksa rintangannya terhadap pelarut tertentu. Piawaian ini amat penting untuk komponen automotif yang dicat dan kawalan kualiti pembuatan.
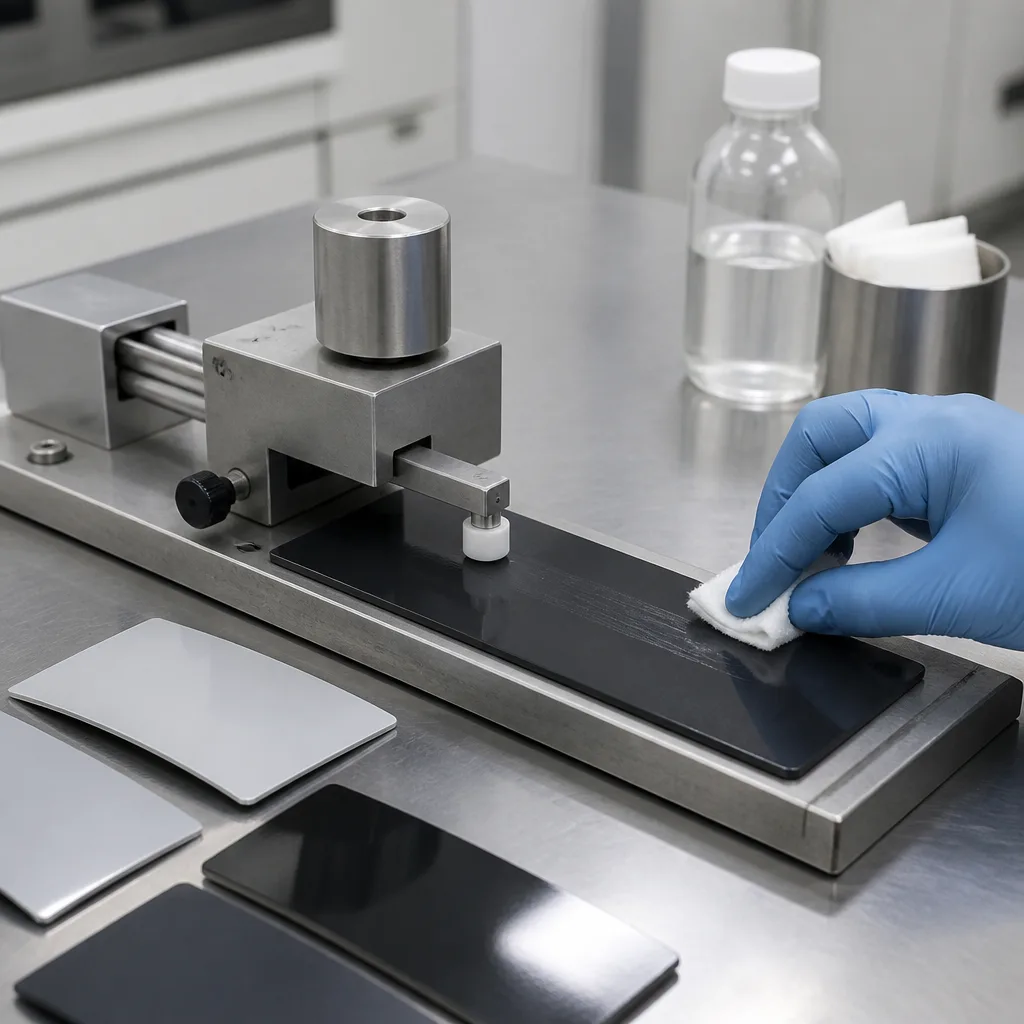
Tujuan utama piawaian GMW 15891 adalah untuk menentukan tahap pengawetan cat atau salutan dengan mengukur rintangan lelasan pelarutnya. Semasa pengawetan, salutan mengalami perubahan kimia yang meningkatkan rintangannya terhadap pelarut dan proses mekanikal. Salutan yang tidak diawetkan dengan secukupnya boleh melembutkan, larut, meresap ke dalam bahan lelasan atau terurai apabila terdedah kepada pelarut yang sesuai.
Kesimpulannya, ujian ini menawarkan cara yang agak mudah untuk memeriksa sama ada proses salutan telah mencapai tahap pengawetan yang diperlukan. Kaedah ini boleh digunakan dalam kedua-dua persekitaran makmal dan pengeluaran.
Piawaian GMW 15891 terpakai untuk permukaan logam atau plastik yang dicat dan panel ujian yang berkaitan. Kaedah ini boleh digunakan untuk sistem salutan yang berbeza, dan pelarut yang sesuai dipilih untuk teknologi salutan tertentu. Pelarut biasanya dipersetujui oleh pembekal cat dan General Motors. Oleh itu, kaedah ini mungkin terpakai untuk jenis salutan berikut:
Kaedah penilaian dan kriteria penggredan mungkin bergantung pada jenis salutan yang diperiksa.
Prinsip asas kaedah ujian yang diterangkan adalah mudah: salutan yang telah diawet harus menunjukkan ketahanan yang lebih baik terhadap kesan pelarut yang ditentukan berbanding salutan yang kurang diawet. Sehelai kain dilipat dan direndam dengan pelarut yang ditentukan. Pelarut berlebihan dikeluarkan, dan kain digosok pada permukaan yang disalut dengan pergerakan bolak-balik yang terkawal. Gerakan gosokan adalah lebih kurang 25-50 mm, dan ujian melibatkan 10 pasang gosokan. Kawasan sentuhan mestilah berdiameter sekurang-kurangnya lebih kurang 16 mm. Selepas proses gosokan, kedua-dua salutan dan kain gosokan diperiksa untuk bukti penyingkiran atau pemindahan salutan.
Jika boleh, sampel diambil terus daripada komponen pengeluaran sebenar. Geometri dan dimensi komponen mesti membolehkan ujian dijalankan dengan betul. Apabila pengujian komponen sebenar tidak praktikal, panel ujian yang representatif boleh disediakan. Panel ini harus menghasilkan semula ciri-ciri utama bahagian pengeluaran. Ini termasuk:
Pendekatan ini membantu memastikan panel ujian mewakili sistem salutan pengeluaran sebenar dan bukannya sampel makmal yang tidak berkaitan.
Penilaian GMW 15891 yang biasa mengikuti langkah-langkah berikut:
Ujian ini bertujuan untuk memberikan petunjuk pengawetan salutan yang piawai dan boleh diulang, bukannya penilaian umum rintangan pelarut.
Hasilnya ditentukan terutamanya dengan memeriksa tahap kerosakan salutan atau pemindahan salutan. Pemerhatian utama mungkin termasuk:
Piawaian GMW 15891 menggunakan kriteria penilaian yang berbeza bergantung pada jenis salutan. Secara amnya, jadual berasingan digunakan untuk sistem seperti penyaduran elektrik, penyebuan, penyebuan konduktif dan salutan lapisan tunggal, manakala jadual lain digunakan untuk sampel dengan salutan jernih.
Piawaian GMW 15891 adalah penting kerana pengawetan salutan yang betul berkait rapat dengan prestasi dan ketahanan bahagian automotif yang dicat. Salutan yang tidak diawet dengan betul boleh mengurangkan rintangan kepada:
Salutan yang kelihatan boleh diterima secara visual mungkin masih tidak cukup kering. Ujian gosokan pelarut menyediakan kaedah praktikal untuk mengesan perkara ini. Kaedah ini juga digunakan oleh makmal yang beroperasi di bawah program ujian dan akreditasi automotif. Contohnya, makmal yang diiktiraf menyenaraikan piawaian GMW 15891 untuk ujian pengawetan dan ujian pengawetan/gosokan pelarut.
Piawaian GMW 15891 boleh digunakan pada pelbagai peringkat pengeluaran automotif:
Beberapa pembolehubah pembuatan boleh mempengaruhi pengawetan akhir salutan:
Oleh itu, keputusan GMW 15891 yang rendah secara amnya harus dinilai bersama-sama dengan parameter proses salutan dan bukannya ditafsirkan secara berasingan.
Piawaian GMW 15891 merupakan komponen program prestasi salutan automotif yang lebih luas. Ujian lain mungkin mengkaji sifat-sifat seperti lekatan, lelasan, rintangan hentaman, rintangan kimia, rintangan kakisan, kekerasan dan rupa. Contohnya, piawaian GMW 14829 menangani lekatan pita salutan cat, manakala piawaian GMW 14700 menangani rintangan serpihan batu salutan. Piawaian GMW 15891 berbeza daripada kaedah ini kerana tujuan utamanya adalah untuk menilai secara khusus pengawetan salutan melalui gosokan pelarut.
Secara ringkasnya, kaedah yang ditakrifkan oleh piawaian GMW 15891 tertakluk kepada proses gosokan pelarut terkawal pada permukaan yang dicat dan menilai keadaan salutan dan pemindahan cat yang terhasil. Memandangkan pengawetan yang mencukupi adalah penting untuk mencapai ketahanan dan rintangan salutan automotif yang dimaksudkan, piawaian ini berguna untuk pembangunan proses cat, kelulusan bahan, kawalan kualiti pengeluaran dan penyelesaian masalah.
Pendek kata, kaedah ujian ini menjawab soalan pembuatan yang penting: adakah salutan automotif telah mengeras secukupnya untuk memberikan rintangan yang diperlukan terhadap pendedahan pelarut? Ini menjadikan piawaian GMW 15891 sebagai alat kawalan kualiti yang berharga untuk komponen automotif logam dan plastik yang dicat.
Selama bertahun-tahun, organisasi kami, dengan kakitangannya yang cekap dan berpengalaman, telah memahami keperluan pelanggannya, menyediakan perkhidmatan ujian lanjutan yang mereka perlukan, dan membantu mereka dalam penubuhan, pelaksanaan dan penambahbaikan sistem pengurusan. Dalam rangka kerja ini, kami juga menyediakan perkhidmatan ujian mengikut piawaian GMW 15891.
Anda boleh meminta kami mengisi borang kami untuk mendapatkan temujanji, mendapatkan maklumat terperinci atau meminta penilaian.

