

Piawaian “Lembaran dan jalur keluli tergalvani celup panas FCA PS.50027”, yang dibangunkan oleh Fiat Chrysler Automobiles (FCA) (kini Stellantis), sebuah syarikat automotif Itali-Amerika, menerangkan pengelasan, keperluan dan kaedah ujian untuk kepingan dan jalur keluli tergalvani celup panas.
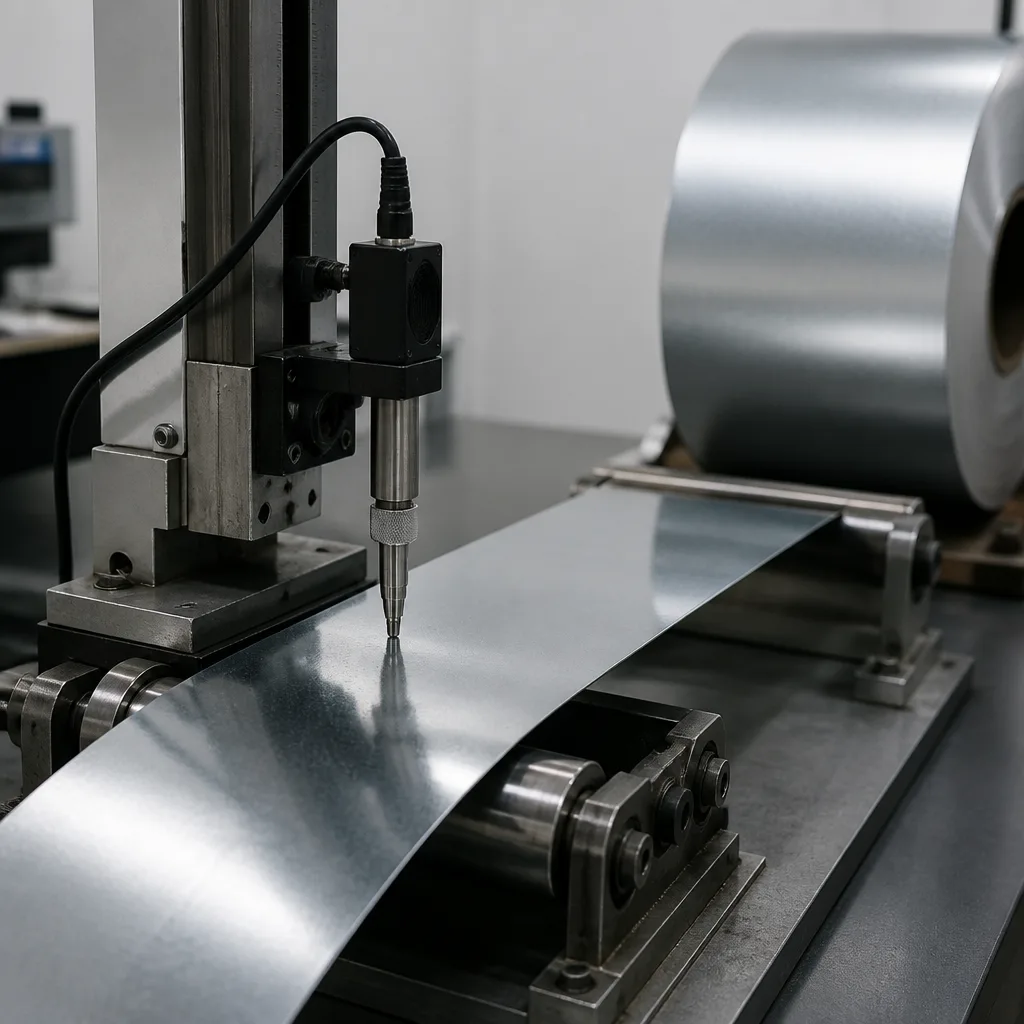
Produk yang dinyatakan dalam piawaian ini dibekalkan dalam bentuk gulungan atau potongan panjang dan biasanya digunakan dalam komponen yang memerlukan rintangan kakisan yang baik, kebolehbentukan sejuk yang baik dan direka bentuk untuk pengecatan elektroforetik kationik.
Piawaian ini merangkumi gegelung keluli kepingan yang telah diproses secara berterusan melalui rendaman zink cair untuk mengenakan jumlah salutan zink tertentu pada permukaannya. Keluli bersalut ini boleh dibekalkan sebagai gred tidak terdedah dan terdedah. Keperluan khusus untuk permukaan gred terdedah dinyatakan dalam piawaian FCA MS.50002.
Melainkan dinyatakan sebaliknya, jenis keluli asas yang diperlukan untuk pembuatan bahagian tertentu ditentukan melalui perjanjian antara pihak-pihak yang berkaitan semasa pesanan dibuat. Sifat mekanikal dan kebolehbentukan produk logam lembaran yang dibekalkan mesti mematuhi keperluan piawaian yang meliputi bahan tidak bersalut yang berkaitan. Pembekal hendaklah mengambil semua langkah berjaga-jaga yang perlu untuk memastikan produk logam lembaran memenuhi keperluan. Langkah berjaga-jaga ini bergantung pada jenis peralatan pemprosesan yang digunakan dan mungkin termasuk penggunaan keluli tanpa gas atau penggelek terbaja pada produk logam lembaran, atau penggunaan keluli tanpa celah.
Jisim salutan ditentukan menggunakan kaedah tiga titik, selaras dengan semakan semasa piawaian ASTM A90, tetapi pengukuran berat salutan dilakukan secara berasingan pada kedua-dua belah plat. Untuk kawalan proses barisan salutan, pengukuran jisim salutan pendarfluor sinar-X sebaris mengikut semakan terkini piawaian "Kaedah ujian Standard ASTM A754/A754M untuk menentukan berat salutan (jisim) salutan logam pada keluli melalui pendarfluor sinar-X" boleh diterima jika penentukuran yang betul disediakan menggunakan kaedah timbang-jalur-timbang (piawaian ASTM A90). Walau bagaimanapun, sekiranya berlaku pertikaian, kaedah timbang-jalur-timbang hendaklah menjadi kaedah timbang tara. Bagi kelas jisim salutan untuk pegalvani celup panas, salutan pegalvani celup panas-magnesium dan penyaduran elektrik celup panas, piawaian FCA MS.50002 terpakai.
Ketebalan salutan ditentukan menggunakan salah satu kaedah berikut:
Secara ringkasnya, piawaian FCA PS.50027 ialah spesifikasi bekalan/bahan untuk kepingan dan jalur keluli tergalvani celup panas yang digunakan dalam pembuatan automotif. Piawaian ini mentakrifkan jenis salutan, rintangan kakisan, lekatan, kebolehkimpalan, kriteria pemeriksaan dan kaedah ujian untuk keluli automotif tergalvani.
Spesifikasi ini merangkumi keluli bersalut celup panas berterusan yang dibekalkan dalam gegelung atau panjang potongan untuk aplikasi badan dan struktur automotif dan mesti memenuhi keperluan berikut:
Piawaian ini terpakai terutamanya kepada perkara berikut:
Bahan-bahan ini biasanya digunakan dalam bidang berikut:
Bidang teknikal utama yang diliputi oleh piawaian ini adalah seperti berikut:
Salutan ini dipilih berdasarkan objektif kakisan, kebolehcatan dan prestasi kimpalan.
Piawaian FCA PS.50027 menyatakan kaedah berikut untuk mengukur jisim dan ketebalan salutan:
Kelas salutan menentukan prestasi kakisan yang dijangkakan.
Piawaian FCA PS.50027 merangkumi ujian lenturan dan lekatan untuk memastikan salutan kekal melekat semasa proses pembentukan. Untuk bahan yang lebih tebal atau berkekuatan lebih tinggi:
Piawaian ini membezakan antara keperluan berikut:
Dari segi keperluan rupa permukaan, spesifikasi tersebut memerlukan perkara berikut:
Perhatian khusus diberikan kepada permukaan automotif yang terdedah di mana kualiti penampilan cat adalah penting.
Salah satu fungsi utama piawaian FCA PS.50027 adalah untuk menentukan prestasi kakisan. Piawaian ini menentukan masa pendedahan semburan garam untuk jisim salutan yang berbeza sebelum kakisan logam asas dibenarkan. Contoh keperluan termasuk:
Selepas proses ubah bentuk seperti ujian tegangan, ujian kakisan pada bahagian yang terbentuk juga diperlukan.
Dari segi kebolehcatan dan kebolehkimpalan, bahan tersebut mesti menyediakan yang berikut:
Piawaian ini merujuk kepada piawaian kimpalan FCA PS.50001/01 dan PS.50004/01.
Piawaian FCA PS.50027 berkaitan dengan piawaian FCA/Stellantis yang berkaitan berikut:
Piawaian FCA PS.50027 dianggap penting kerana ia menyeragamkan perkara berikut:
Pengeluar peralatan asli automotif bergantung pada spesifikasi ini bagi memastikan ketahanan badan kenderaan jangka panjang dan kualiti pengeluaran yang konsisten di kemudahan global mereka.
Selama bertahun-tahun, organisasi kami, dengan kakitangannya yang cekap dan berpengalaman, telah memahami keperluan pelanggannya, menyediakan perkhidmatan ujian lanjutan yang mereka perlukan, dan membantu mereka dalam penubuhan, pelaksanaan dan penambahbaikan sistem pengurusan. Dalam rangka kerja ini, kami juga menyediakan perkhidmatan ujian yang mematuhi piawaian FCA PS.50027.
Anda boleh meminta kami mengisi borang kami untuk mendapatkan temujanji, mendapatkan maklumat terperinci atau meminta penilaian.

