

Standarden ”CNH MTM0106 Cyclic Corrosion Test”, utvecklad av CNH, ett amerikansk-italienskt multinationellt företag , beskriver en procedur som används för att bestämma korrosionshastigheten hos ett målat testprov under cyklisk testning. Denna testmetod inkluderar saltspray, fuktighet och inomhuscykler, vilket ger ett realistiskt korrosionstest för att simulera den utomhusexponering som CNH-produkter utsätts för. Antalet cykler som ska genomföras för en specifik produkt bör specificeras i produktens prestandaegenskaper.
Denna testmetod ersätter standarden ”FNHA-2-J-001.48 (86598360) Cykliskt korrosionstest”.
Denna testmetod kan innefatta farliga material, anordningar och procedurer. Denna testmetod är inte avsedd att åtgärda alla säkerhetsproblem som är förknippade med dess användning eller implementering. Det är användarens ansvar att konsultera lämpliga, etablerade säkerhets- eller hälsorutiner och avgöra tillämpligheten av lagstadgade begränsningar före användning.
De viktigaste materialen och utrustningarna som används i dessa tester inkluderar:
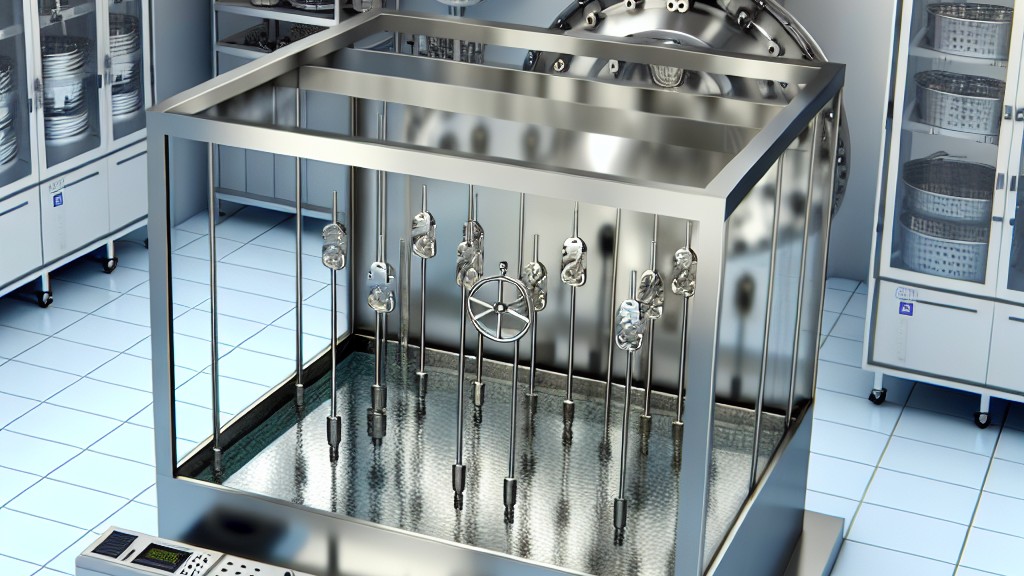
Bland dem är kombinationstestkammaren det föredragna testrummet. Prover överförs mellan hytter.
Vid utförandet av testet förbereds först testprover (paneler och delar) enligt standarden ”CNH MTM0102 Testpanelförberedelse”. Beläggningstjockleken för varje prov mäts och registreras. Varje testprov ritas med ett ritverktyg. Ritstången ska vara längsgående (topp till botten) och penetrera alla organiska beläggningar ner till basmetallen. Verktyget hålls i en vinkel på cirka 70 till 90 grader mot ytan, med verktygets spets vidrörande provet. Ritstången ska vara tillräckligt lång för att täcka det kritiska testområdet men bör inte vara närmare än 5 mm från någon kant av provet. Om en yta större än 50 x 50 mm finns tillgänglig måste en ritspistol appliceras på delarna.
Förberedda testprover placeras i lämplig testkammare eller -skåp eller en kombination av dessa. För en kombinationstestkammare lämnas testproverna i en kammare tills önskat antal cykler har slutförts. Prover för testning i separata testkammare överförs till lämpligt testrum eller område efter varje erforderlig exponering. Maximal överföringstid mellan cykler är 30 minuter. Testproverna sköljs med rent vatten mellan exponeringar för saltspray och fuktkammare.
Beroende på provtyp och önskad färgklass bearbetas testproverna för det erforderliga antalet korrosionsexponeringscykler enligt standarderna CNH MAT0103 eller CNH MAT0103S.
En komplett testcykel är 168 timmar enligt följande:
Den sista cykeln avslutas med slutförandet av 96-timmars fuktdelen av testcykeln.
I slutet av den sista cykeln tas testproverna ut ur testkammaren och skrapas av i vått tillstånd med en spatel som hålls vinkelrätt mot ritslinjen, utan föregående torkning eller sköljning. All lös färg måste tas bort, om det fortfarande finns färg kvar kommer den inte att tas bort:
Plotterverktyget inspekteras före och under användning (brott, slöhet etc. kan förekomma). Det är nödvändigt att byta ut ett skadat eller slitet verktyg. Figurerna i standarden visar ritade testpaneler och delar som förberedts för cyklisk provning.
Vid utvärdering av efterprovsprovet utvärderas den skårade ytan på panelerna och delarna i enlighet med ASTM D1654-05-standarden, procedur A, metod 2. För linjens glidning (förlust av vidhäftning) används minst 6, helst 12 mätpunkter, jämnt fördelade över ritsarens totala längd, och den genomsnittliga ritsarens glidning och glidningsvärden beräknas med hjälp av formeln som anges i standarden.
Utvärderad enligt ASTM D1654-05-standarden, procedur C, metod 2, för målade paneler. Denna inspektionsmetod är visuell och omfattar alla områden utom det ritade området. För kantglidningen (förlust av vidhäftning) används minst 6, helst 12 mätpunkter, jämnt fördelade över ritsarens totala längd, och den genomsnittliga kantglidningen och glidvärdet beräknas med hjälp av formeln som anges i standarden.
Omarkerade områden på paneler och delar utvärderas enligt procedur B i ASTM D1654-05-standarden.
Vår organisation har en stark personalstyrka som noggrant följer utvecklingen inom vetenskap och teknik i världen och ständigt förbättrar sig. Bland de många test-, mät-, analys- och utvärderingsstudier som tillhandahålls för företag inom olika sektorer finns även testtjänster i enlighet med standarden "CNH MTM0106 Cykliskt korrosionstest".
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

