

Standarden ”FORD BO 127-03 Spännsprickprovning för plast”, utvecklad av Ford Motor Company (FORD), beskriver en metod för att bestämma termoplastmaterials motståndskraft mot spänningssprickbildning när de används i direkt kontakt med andra material såsom olja, fett, rengöringsmedel, flexibel PVC och elastomerer.
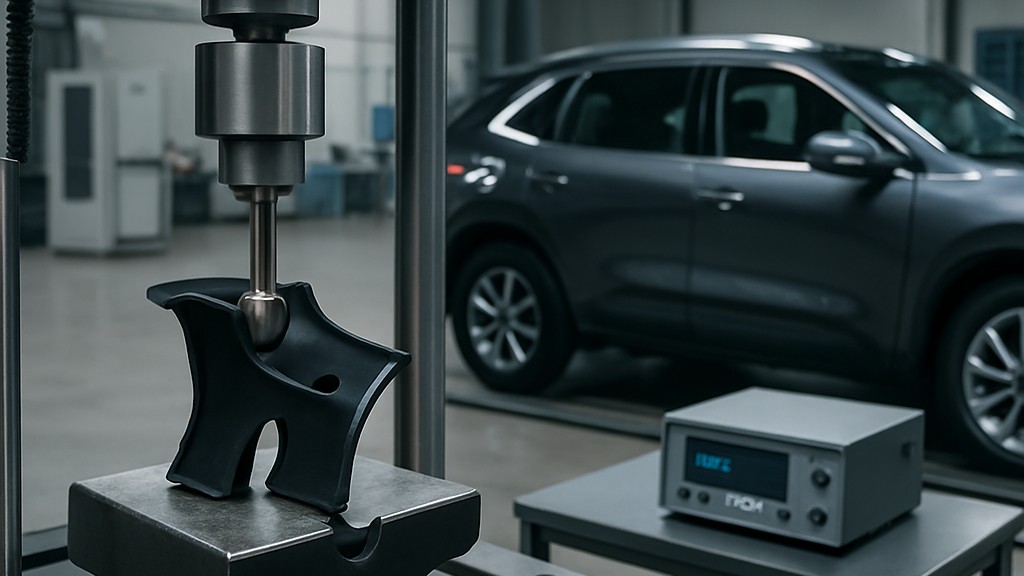
Alla amorfa material bör utvärderas för potentiell inkompatibilitet med andra material som de kan komma i kontakt med. Vanliga bilhartser listas i tabellen som finns i standarden. Vid tveksamhet eller om materialet inte finns med i tabellen bör materialteknik kontaktas.
Till exempel används ett smort metallfäste på en PC-komponent eller del, så PC:n måste testas för spänningssprickbildning med produktionsfett. ABS testas på grund av ett armstödssubstrat gjutet av ABS insvept i PVC (vinyl). PVC kan orsaka migrering av mjukgörare in i ABS.
De nödvändiga apparaterna som används i dessa tester är:
Procedurerna som beskrivs i FORD BO 127-03-standarden är följande:
Testfixturer bör rengöras noggrant före varje test för att förhindra eventuell kontaminering från tidigare tester. Dragstänger monteras i testfixturerna och en töjningsnivå på 1 procent uppnås. Baksidan av proverna måste vara helt i kontakt med testfixturen för att uppnå önskad töjningsnivå. En böjningsradie på 198 mm (baserat på en tjocklek på 4 mm) bör användas för prover av typ 1A och 1B.
Proverna undersöks med avseende på sprickor längs mätlängden med hjälp av ett 20X stereomikroskop (efter att spänningen applicerats men innan kemikalien applicerats). Detta görs för att bestämma det initiala spänningstillståndet.
Det kemiska medlet appliceras på minst tre provdragstänger med den tillämpliga appliceringsmetoden i tabellen inom 2 timmar efter att teststången monterats i testfixturen.
Proverna exponeras för 80 °C plus/minus 2 °C i 72 timmar. Kontrollprovet exponeras i en separat ugn för att förhindra kontaminering.
Vid slutet av testperioden, avlägsna kemikalien genom att torka eller skrapa med en mjuk trasa. Inga lösningsmedel används.
Det filtrerade provet konditioneras i 1 timme vid en temperatur på 23 grader plus/minus 2 grader och en relativ luftfuktighet på 50 procent plus/minus 5 procent.
Med hjälp av ett stereomikroskop undersöks det spända provet med 20 gångers förstoring för att upptäcka sprickor och fissurer medan provet fortfarande befinner sig i testfixturen.
Det kemiska ämnet, dess mängd, appliceringsfrekvens och förekomsten av sprickor eller skrevor rapporteras.
Testfixturer måste rengöras noggrant före varje test för att förhindra eventuell kontaminering från tidigare tester. Proverna placeras i testfixturerna och spänns till en töjningsnivå på 1 procent. Baksidan av proverna måste vara i full kontakt med testfixturen för att uppnå önskad töjningsnivå.
På grund av delens inneboende variation bör delens genomsnittliga tjocklek (minst tre punkter längs provet) mätas för att beräkna de böjningsradier som krävs för att uppnå en töjning på 1 procent. Provets tjockleksmätningar bör inte överstiga plus/minus 0,5 mm, eftersom detta kommer att påverka den töjning som appliceras på provet. Om tjockleksvariationen överstiger plus/minus 0,5 mm bör materialteknik kontaktas.
Proverna undersöks för sprickbildning med ett 20X stereomikroskop genom mitten av delprovet (efter att spänningen har applicerats men innan kemikalien applicerats). Detta är för att bestämma det initiala spänningstillståndet.
Från och med nu följs metod A. Metod A kan testas istället för metod B i en prestandaspecifikation efter materialingenjörens gottfinnande.
Vår organisation, som i åratal har stöttat företag inom alla sektorer genom ett brett utbud av test-, mät-, analys- och utvärderingsaktiviteter, har ett starkt team av medarbetare som noggrant följer den globala utvecklingen inom vetenskap och teknik och ständigt förbättrar sig. I detta sammanhang tillhandahåller vi även testtjänster i enlighet med standarden "FORD BO 127-03 Stress Crack Test for Plastics".
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

