

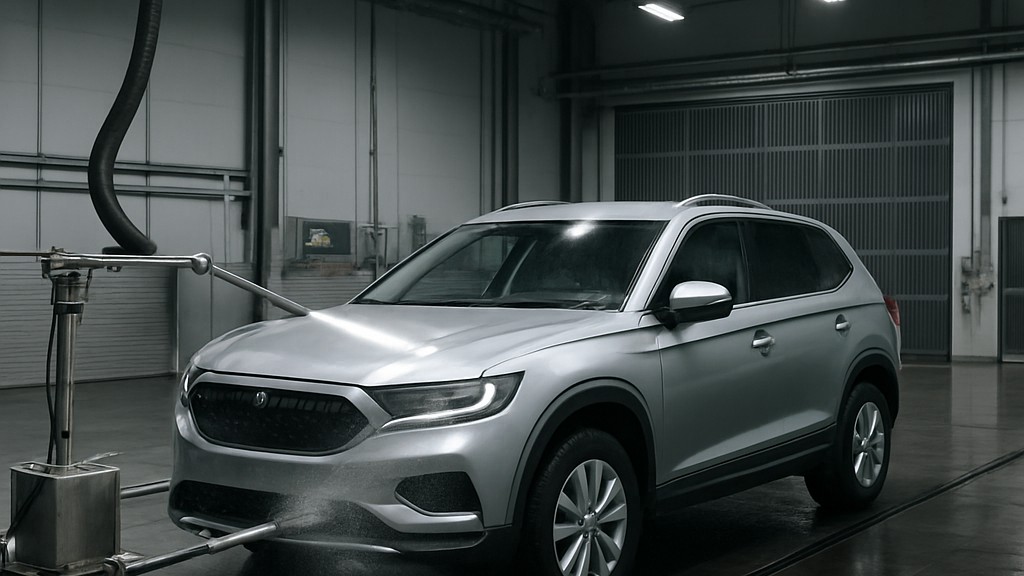
Standarden "DIN EN ISO 16925 Färger och lack - Bestämning av beläggningars motståndskraft mot trycksatta vattenstrålar", utvecklad av Tyska standardiseringsinstitutet (DIN) och senare publicerad av Internationella standardiseringsorganisationen (ISO), beskriver en testmetod för att bedöma beläggningars motståndskraft mot trycksatta vattenstrålar. Denna testmetod simulerar effekterna av en trycksatt vattenstråle på en beläggning. Även om den främst används vid testning av bilbeläggningar har denna metod även tillämpats inom andra områden.
För denna standards syften, utöver termerna och definitionerna i ISO 4618, gäller följande definitioner:
I princip testas motståndet hos ett belagt testprov mot förlust av vidhäftningsstyrka med en vattenstråle med ett definierat tryck. Omfattningen av skador på testprovet beror främst på vidhäftningsstyrkan, såväl som avståndet mellan munstycket och teststycket, volymflödet, testtiden, munstyckets geometri, anslagsområdet, anslagsvinkeln, strålvattnets temperatur och skär- och ritsverktyget. Bedömningen utförs genom att visuellt jämföra bilder där karakteristiska värden korrelerar med de skalade områdena. Separationslinjen (planet) för skalningen bör specificeras i testrapporten (t.ex. substrat/primerlager).
I dessa tester används en trycksatt vattenstråle bestående av en högtryckspump och ett munstycke. Högtryckspumpen levererar vatten från en lagringstank. För att förhindra effekter orsakade av tryckfluktuationer måste trycket och volymflödet vid munstycket, som beskrivs nedan, vara justerbara. Vattentemperaturen måste vara justerbar till plus eller minus 2 grader Celsius. Temperaturen måste justeras i enlighet med bilaga A. Enhetens trycksida måste vara utrustad med nödvändiga säkerhetsanordningar, såsom en tryckavlastningsventil och en bypassventil. Om sprutningen är oregelbunden kan en flödesreglerande sektion installeras före munstycket. Vibrationer i vattenstrålen vid pumpmunstycket är oacceptabla. För att uppnå reproducerbara resultat måste munstycket vara mekaniskt säkrat och testprovet måste säkras mot glidning. För att justera volymflödet krävs ett munstycke med en strålvinkel på 25 grader och ett volymflöde på 6 l/min vid 2 MPa (20 bar). Dessutom måste de tekniska data som anges i standarden, såsom volymflöde, tryck, temperatur och spruttid, finnas tillgängliga. Den schematiska strukturen för en trycksatt vattenstråleanordning som är specifikt konstruerad för dessa tester visas i figuren som ingår i standarden.
I testerna används även ett skär- eller ritsverktyg och en tidmätare (stoppur) som ska överenskommas mellan de inblandade parterna.
Ett representativt prov av den produkt som ska testas tas enligt ISO 15528. Varje prov undersöks och förbereds för provning enligt ISO 1513. Testprover bör helst vara plana. Storleken på testproverna och antalet tester bör överenskommas mellan berörda parter. Testprover (byggnadskomponenter) kan ha varierande vidhäftningsstyrka. Det rekommenderas att testa olika sektioner av testprovet (byggnadskomponenter).
Beläggnings-, torknings-/härdnings- och härdningsförhållandena måste bestämmas. Före provning bör belagda provbitar konditioneras vid 60 °C i 48 timmar eller vid rumstemperatur i 7 dagar. Efter konditionering vid 60 °C bör provbiten kylas till rumstemperatur innan den skärs eller ritsas. Bestäm beläggningens torra filmtjocklek i mikron enligt en av de procedurer som anges i ISO 2808.
När snittet eller ritsningen placeras är det viktigt att säkerställa att testprovet är ordentligt fastsatt. Med hjälp av ett skär- eller ritsverktyg placeras båda snitten eller ritsarna vertikalt genom beläggningen in i substratet. Snittets eller ritsningens djup i förhållande till substratet bör vara så litet som möjligt. Om delens geometri tillåter det bör det första snittet eller ritsningen vara minst 100 mm långt. Ett andra snitt eller rits, minst 20 mm långt, placeras i en vinkel. Snitten eller ritsarna bör placeras i en rak linje i en vinkel på cirka 30 grader. En automatisk skär- eller ritsanordning kan användas. Beläggningsrester bör avlägsnas från snitt- eller ritsningsområdet. Snittets eller ritsningens djup i förhållande till substratet påverkar resultaten. Skär- eller ritsverktyg bör kontrolleras regelbundet och bytas ut vid behov.
Efter att testprovet placerats i anordningen (t.ex. med hjälp av ett distansblock) kalibreras avståndet mellan testprovet och munstycket. Tryckvattenstråleanordningen drivs vid rumstemperatur.
Tre testmetoder och tre möjliga ritsinstrument är att föredra. Överenskommelse måste nås om vilken testmetod som ska tillämpas, vilket rits- eller skärinstrument som ska användas och vattentrycket.
Parametrarna för de tre testmetoderna listas i tabellen i standarden, baserat på vattentemperatur, anslagsvinkel, avstånd mellan munstycke och prov, flödeshastighet och spraytid. Avjoniserat vatten måste användas för sprutning. Vid användning av automatiska och manuella apparater fixeras testprovet till vattenstrålen. Strålen träffar den längre av de två strecken eller linjerna, centrerad ovanför skärningspunkten.
Oavsett vilken beläggning som är skadad detekteras skador genom att beläggningen lossnar eller flagnar. Bedömningen utförs visuellt och jämförs med provritningarna. Under den visuella bedömningen erhålls ett karakteristiskt värde mellan 1 och 5, beroende på skadans grad, genom jämförelse med ritningarna. Ett karakteristiskt värde på 0 motsvarar ingen skada. Utöver bedömningen bör det noteras om någon separation orsakas av huvudseparationsnivån eller filmen i fråga. Resultaten av den visuella bedömningen rapporteras, beroende på vilken metod som används. Dessutom kan den totala skadan bedömas genom att mäta områdena med flagning (maximal bredd i millimeter eller area i kvadratmillimeter). Den totala skadan beräknas genom att summera alla skadade områden på testprovet. Även de minsta områdena med flagning mäts och beräknas, och alla ytor läggs till den totala skadan.
Denna standard ersätter standarden ”DIN 55662 Färger och lack – Beläggningar för bilindustrin – Provning av motståndskraft mot trycksatt vattenstråle”.
Vår organisation, som i åratal har stöttat företag inom alla sektorer genom ett brett utbud av test-, mät-, analys- och utvärderingsaktiviteter, har ett starkt team av medarbetare som noggrant följer den globala utvecklingen inom vetenskap och teknik och ständigt förbättrar sig. I detta sammanhang erbjuder vi även testtjänster i enlighet med DIN EN ISO 16925 Färger och lack - Bestämning av beläggningars motståndskraft mot trycksatta vattenstrålar.
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

