

Standarden ”GMW 14668 Minimikrav för dekorativa förkromade plastdelar”, utvecklad av General Motors Worldwide (GMW), beskriver minimikraven för dekorativa förkromade plastdelar och komponenter som används i fordonsapplikationer.
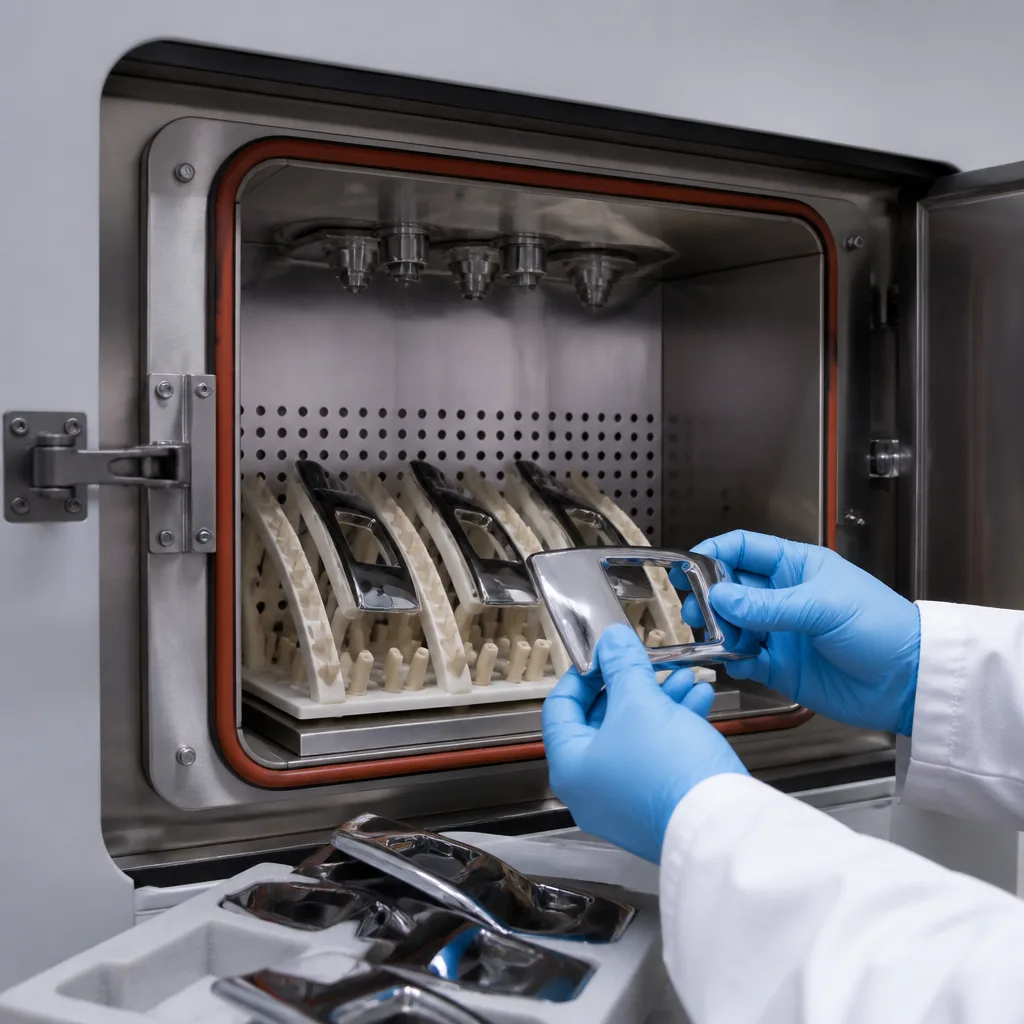
Denna specifikation är särskilt viktig för bilkomponenter tillverkade av plast med flerskiktade metallbeläggningar (vanligtvis innehållande koppar, nickel och krom), såsom ABS och ABS+PC. Den definierar krav som syftar till att säkerställa att den dekorativa beläggningen bibehåller sitt utseende, vidhäftning, korrosionsbeständighet och hållbarhet under hela fordonets livslängd.
Det primära målet med GMW 14668-standarden är att säkerställa att dekorativa förkromade plastkomponenter har tillräcklig funktionell och kosmetisk hållbarhet. Förkromade plastdelar används ofta för föremål som:
Denna standard definierar ytbehandlingen främst som dekorativ och möjliggör olika utseenden, inklusive glansig, satin, borstad, mörk och ådring, beroende på fordonets styling och tillämpliga utseendekrav.
En typisk belagd plastkomponent består av ett icke-ledande plastsubstrat följt av flera metalliska lager. Kopparlagret bidrar till utjämning och korrosionsskydd, nickel ger det mesta av korrosionsbeständigheten och den strukturella tjockleken, och krom ger det karakteristiska utseendet och ytegenskaperna.
GMW 14668-standarden omfattar koppar-nickel-krom-elektropläterade plastdelar, inklusive sammansättningar. Denna standard skiljer även mellan pläteringsmetoder och tjocklekskrav enligt den avsedda tillämpningen.
En viktig egenskap hos GMW 14668-standarden är att kraven varierar beroende på komponentens placering och serviceintensitet. Till exempel definierar den nuvarande specifikationen inomhusapplikationer enligt följande:
Exempel på komponenter som kan kräva en högpresterande typ 2-metod inkluderar innerdörrhandtag, dekorativa ringar på manuella växelspakar och ramar. Exteriöra komponenter utsätts generellt för hårdare miljöförhållanden och kan därför kräva ytterligare motståndskraft mot korrosion och mekaniska skador.
GMW 14668-standarden erkänner även olika krompläteringsprocesser:
Koder är relaterade till interna och externa applikationer.
Denna distinktion är viktig eftersom biltillverkare i allt högre grad kontrollerar de kemiska och miljömässiga egenskaperna hos beläggningsprocesser samtidigt som de bibehåller den erforderliga prestandan.
GMW 14668-standarden är inte bara en utseendespecifikation. Den inkluderar en serie tester utformade för att utvärdera ett komplett belagt plastsystem. Viktiga utvärderingar inkluderar:
Dessa tester är viktiga eftersom spänningar i plastsubstratet kan bidra till sprickbildning, blåsbildning eller försämring av beläggningsytan.
En av de viktigaste aspekterna av GMW 14668-standarden är kontrollen av beläggningstjockleken. En beläggning som är för tunn kan tyda på:
Å andra sidan kan överdriven beläggning öka följande:
Målet är därför inte bara att maximera beläggningstjockleken, utan att uppnå den specificerade tjocklek som är lämplig för komponenten och driftsförhållandena. För komplexa plastkomponenter kan lokal geometri göra det svårt att uppnå en enhetlig beläggningstjocklek. Branschkällor indikerar att beläggningssimuleringar/analyser används för utmanande geometrier där den minsta tjockleken kan vara osäker.
GMW 14668-standarden är viktig eftersom dekorativa förkromade plastdelar utsätts för en kombination av mekaniska, termiska, kemiska och miljömässiga påfrestningar. En komponent kan se perfekt ut direkt efter tillverkning, men kan därefter utveckla följande:
Därför tillhandahåller denna standard ett gemensamt prestandaramverk för materialleverantörer, beläggningsleverantörer, komponenttillverkare, laboratorier och General Motors tekniska organisationer.
Sammanfattningsvis går GMW 14668-standarden utöver att bara specificera kroms utseende, utan kontrollerar egenskaper som vidhäftning, beläggningstjocklek, termisk stabilitet, korrosionsbeständighet, substratets beteende och mekanisk/miljömässig hållbarhet.
I många år har vår organisation, med sin kompetenta och erfarna personal, förstått sina kunders behov, tillhandahållit de avancerade testtjänster de behöver och hjälpt dem med att etablera, implementera och förbättra ledningssystem. Inom detta ramverk tillhandahåller vi även testtjänster i enlighet med GMW 14668-standarden.
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

