

Standarden ”GMW 15891 Solvent Rubbing Method for Determining the Curing Degree of Painted Metal or Plastic Surfaces”, utvecklad av General Motors Worldwide (GMW), är en teknisk standard som innehåller en lösningsmedelsgnidningsmetod för att bestämma härdningsgraden hos målade metall- eller plastytor. Denna metod används för att bedöma om en organisk beläggning har härdat tillräckligt genom att undersöka dess beständighet mot ett specifikt lösningsmedel. Denna standard är särskilt viktig för målade fordonskomponenter och kvalitetskontroll i tillverkningen.
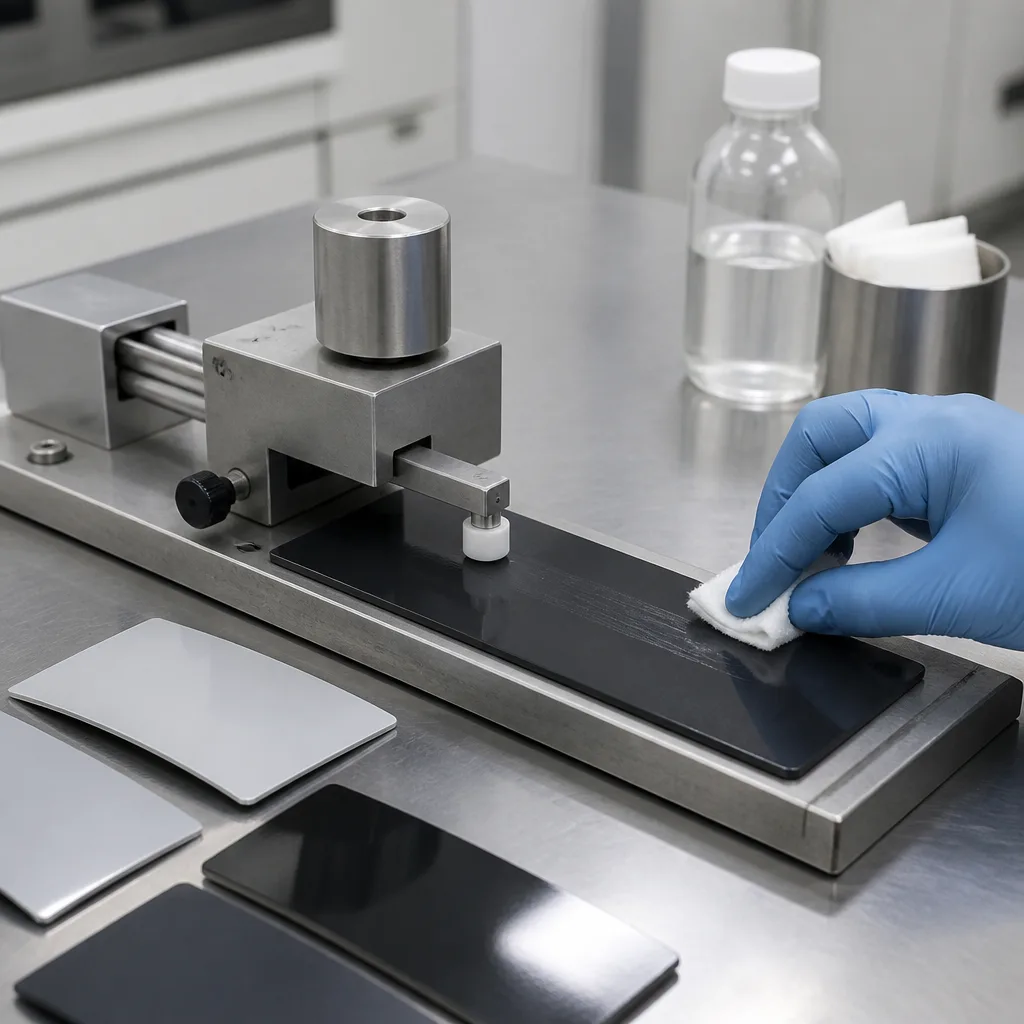
Det primära syftet med GMW 15891-standarden är att bestämma härdningsgraden hos en färg eller beläggning genom att mäta dess nötningsbeständighet mot lösningsmedel. Under härdningen genomgår beläggningen kemiska förändringar som ökar dess motståndskraft mot lösningsmedel och mekaniska processer. En otillräckligt härdad beläggning kan mjukna, lösas upp, läcka ut i nötningsmaterialet eller på annat sätt brytas ner när den utsätts för ett lämpligt lösningsmedel.
Sammanfattningsvis erbjuder detta test ett relativt enkelt sätt att kontrollera om en beläggningsprocess har uppnått den erforderliga härdningsnivån. Metoden kan användas i både laboratorie- och produktionsmiljöer.
GMW 15891-standarden gäller för målade metall- eller plastytor och tillhörande testpaneler. Metoden kan användas för olika beläggningssystem, och lämpligt lösningsmedel väljs för den specifika beläggningstekniken. Lösningsmedlet överenskomms vanligtvis mellan färgleverantören och General Motors. Därför kan metoden vara tillämplig på följande typer av beläggningar:
Utvärderingsmetoden och graderingskriterierna kan bero på vilken typ av beläggning som undersöks.
Grundprincipen för den beskrivna testmetoden är enkel: en härdad beläggning bör uppvisa bättre motståndskraft mot effekterna av det specificerade lösningsmedlet än en underhärdad beläggning. En bit tyg viks och mättas med det specificerade lösningsmedlet. Överskott av lösningsmedel avlägsnas och tyget gnids mot den belagda ytan med kontrollerade fram-och-tillbaka-rörelser. Gnidningsrörelsen är cirka 25-50 mm, och testet omfattar 10 par gnidningar. Kontaktytan måste vara minst cirka 16 mm i diameter. Efter gnidningsprocessen undersöks både beläggningen och gnidningsduken för tecken på att beläggningen har avlägsnats eller överförts.
Där det är möjligt tas prover direkt från den faktiska produktionskomponenten. Komponentens geometri och dimensioner måste göra det möjligt att utföra testet korrekt. När det är opraktiskt att testa den faktiska komponenten kan representativa testpaneler framställas. Dessa paneler bör återge produktionsdelens viktigaste egenskaper. Dessa inkluderar:
Denna metod hjälper till att säkerställa att testpanelen representerar det faktiska produktionsbeläggningssystemet snarare än ett orelaterat laboratorieprov.
En typisk GMW 15891-bedömning följer dessa steg:
Detta test syftar till att ge en standardiserad och repeterbar indikation på beläggningens härdning, snarare än en generell bedömning av lösningsmedelsbeständighet.
Resultatet bestäms primärt genom att undersöka graden av beläggningsskada eller beläggningsöverföring. Viktiga observationer kan inkludera:
GMW 15891-standarden använder olika utvärderingskriterier beroende på beläggningstyp. Generellt används separata tabeller för system som galvanisering, grundning, konduktiv grundning och enskiktsbeläggning, medan en annan tabell gäller för prover med klara beläggningar.
GMW 15891-standarden är viktig eftersom korrekt härdning av beläggningen är direkt relaterad till prestanda och hållbarhet hos lackerade bildelar. En felaktigt härdad beläggning kan minska motståndskraften mot:
En beläggning som verkar visuellt acceptabel kan fortfarande vara otillräckligt härdad. Lösningsmedelsgnidningstester är en praktisk metod för att upptäcka detta. Denna metod används också av laboratorier som arbetar under fordonstest- och ackrediteringsprogram. Till exempel listar ackrediterade laboratorier GMW 15891-standarden för härdningstestning och härdnings-/lösningsmedelsgnidningstestning.
GMW 15891-standarden är tillämplig i olika steg av fordonsproduktionen:
Flera tillverkningsvariabler kan påverka den slutliga härdningen av en beläggning:
Därför bör ett lågt GMW 15891-resultat generellt utvärderas i samband med beläggningsprocessens parametrar snarare än tolkas isolerat.
GMW 15891-standarden är en del av ett bredare program för prestanda hos fordonsbeläggningar. Andra tester kan undersöka egenskaper som vidhäftning, nötning, slagtålighet, kemisk resistens, korrosionsbeständighet, hårdhet och utseende. Till exempel behandlar GMW 14829-standarden tejpvidhäftning av lackbeläggningar, medan GMW 14700-standarden behandlar stenskottsbeständighet hos beläggningar. GMW 15891-standarden skiljer sig från dessa metoder eftersom dess primära syfte är att specifikt utvärdera beläggningshärdning via lösningsmedelsgnidning.
Sammanfattningsvis utsätter metoden som definieras av GMW 15891-standarden en målad yta för en kontrollerad lösningsmedelsgnidningsprocess och utvärderar det resulterande beläggningstillståndet och färgöverföringen. Eftersom tillräcklig härdning är avgörande för att uppnå den avsedda hållbarheten och motståndskraften hos bilbeläggningar, är denna standard användbar för utveckling av lackeringsprocesser, materialgodkännande, kvalitetskontroll av produktion och felsökning.
Kort sagt besvarar testmetoden en avgörande tillverkningsfråga: har bilbeläggningen härdat tillräckligt för att ge nödvändig motståndskraft mot lösningsmedelsexponering? Detta gör GMW 15891-standarden till ett värdefullt kvalitetskontrollverktyg för lackerade bilkomponenter av metall och plast.
I många år har vår organisation, med sin kompetenta och erfarna personal, förstått sina kunders behov, tillhandahållit de avancerade testtjänster de behöver och hjälpt dem med att etablera, implementera och förbättra ledningssystem. Inom detta ramverk tillhandahåller vi även testtjänster i enlighet med GMW 15891-standarden.
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

