

Standarden ”GMW 4089 Bestämning av lamineringsböjningsegenskaper hos skumlaminerade material”, utvecklad av General Motors Worldwide (GMW), är en testprocedur som används för att bestämma böjningstendensen hos skumlaminerade material, särskilt de som används i bilklädsel och inredning. Denna procedur utvärderar om spänningsskillnader mellan lagren i ett laminat får materialet att böja sig efter att lagren delvis separerats och fått slappna av.
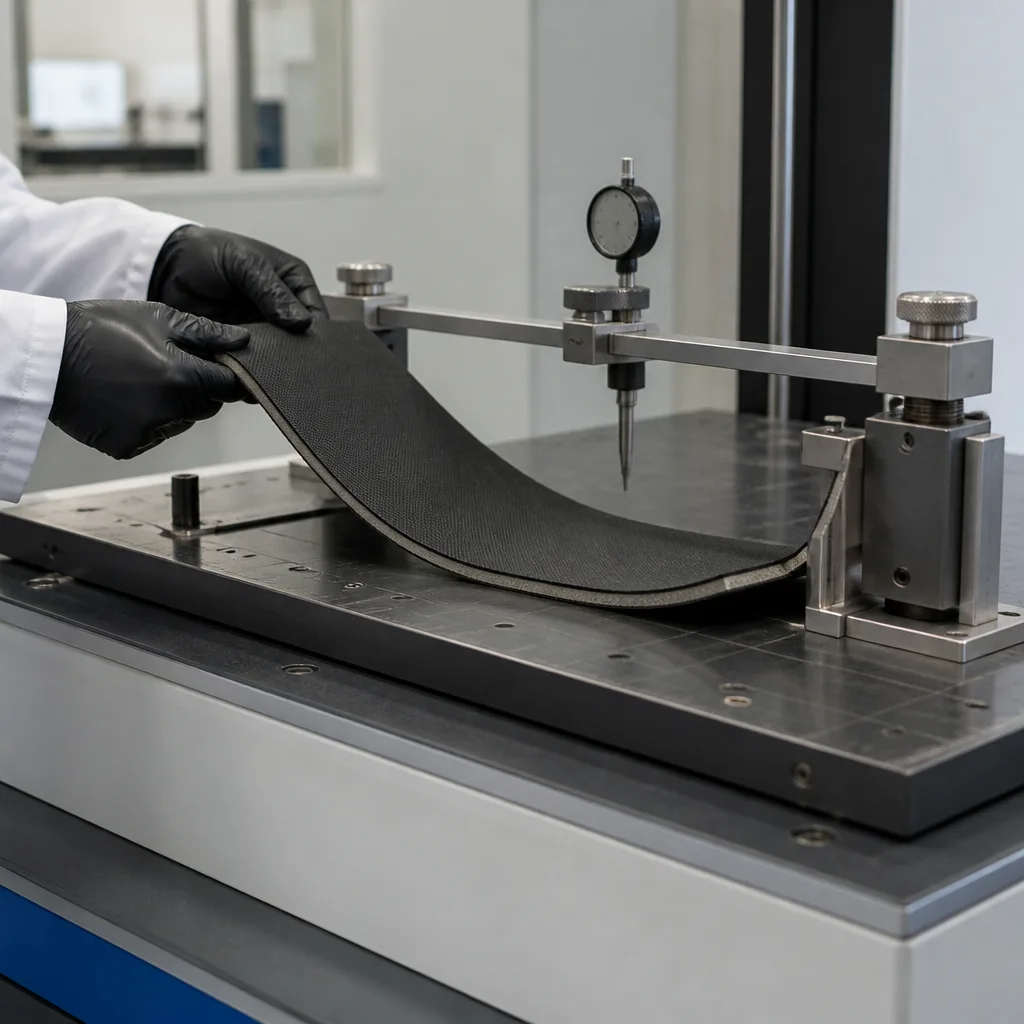
Denna standard är särskilt viktig för biltextilier och klädselmaterial där ett tyg, tyll eller liknande lager lamineras på ett skumunderlag. Överdriven böjning kan göra materialet svårt att bearbeta, skära, sy, limma eller montera, och kan negativt påverka den färdiga komponentens utseende och dimensionsstabilitet.
Det primära syftet med GMW 4089-standarden är att fastställa tendensen hos ett laminerat material att krulla sig till följd av spännings- eller längdskillnader mellan dess individuella lager. Ett skumlaminerat material kan till exempel bestå av följande lager:
Under laminering kan dessa lager utveckla olika spänningar eller ha något olika effektiva längder. När lagren separeras kan de krympa eller expandera på olika sätt. Detta skapar en krullningskraft. GMW 4089-standarden erbjuder ett kvantitativt sätt att mäta denna effekt, snarare än att enbart förlita sig på visuell bedömning.
Denna procedur gäller för skumlaminerade klädselmaterial. Därför är den särskilt viktig för material i bilinredning, såsom:
Testlaboratorier listar specifikt GMW 4089-standarden som ett krullningstest för skumlaminat och anger dess användning vid utvärdering av textil- och laminatmaterial för fordon.
Grundprincipen för den beskrivna metoden är ganska enkel. En testremsa skärs ut från lamineringsmaterialet i antingen varp- eller maskinriktningen. Sedan separeras en specifik sektion av laminatet så att de enskilda lagren kan avrullas oberoende av varandra. Eftersom lagren kan ha olika kvarvarande spänningar eller dimensioner återgår de normalt inte till exakt samma längd. Den resulterande längdskillnaden mäts. Den uppmätta längdskillnaden uttrycks sedan som en procentandel av den ursprungliga referenslängden. Detta ger en objektiv indikation på laminatets tendens att krulla sig.
Tre prover förbereds för testning. De nominella provdimensionerna är följande:
Varje prov är markerat vid en referensposition på 250 mm.
Det är viktigt att testa flera prover eftersom textil- och skumlaminerade material kan variera från prov till prov.
Om inget annat anges i tillämplig materialspecifikation utförs konditioneringen enligt GMW 3221-standarden, kod A. Detta konditioneringssteg bidrar till att säkerställa att testresultaten inte påverkas kraftigt av okontrollerade miljövariationer såsom temperatur och fuktighet. Efter att lagren har separerats får de avslappnas under de angivna standardförhållandena innan slutliga mätningar görs.
Denna testprocess följer vanligtvis dessa steg:
En högre procentuell längdskillnad indikerar en större dimensionell avvikelse mellan laminatlagren efter att de lossnat. Ur ett praktiskt produktionsperspektiv kan ett högt värde indikera följande potentiella problem:
Omvänt indikerar en liten längdskillnad generellt att lagren förblir mer dimensionskompatibla efter att spänningarna har släppts.
GMW 4089-standarden är viktig eftersom laminerade fordonsmaterial måste bibehålla sitt dimensionella beteende under hela tillverkning och service. Ett laminat kan se platt och stabilt ut omedelbart efter tillverkning. Spänningsskillnader mellan tyg- och skumlagren kan dock bli uppenbara när materialet skärs, bearbetas, värms upp, konditioneras eller på annat sätt befrias från tillverkningsspänningar. Därför hjälper krökningstestning till att identifiera potentiella problem innan materialet införlivas i en fordonskomponent. Det kan också vara användbart för att jämföra:
Utseende och passform är viktiga kvalitetsegenskaper för bilinredningskomponenter. Ett alltför böjt material kan skapa synliga defekter även om dess grundläggande mekaniska egenskaper är acceptabla. Till exempel kan en laminerad textil som används i en dörrpanel ha tillräcklig draghållfasthet och nötningsbeständighet, men kan fortfarande vara olämpligt om dess lager uppvisar alltför olika krympningar eller böjningar. Därför kompletterar GMW 4089-standarden andra tester av biltextilier och fokuserar specifikt på laminatens dimensionella överensstämmelse och böjningsbeteende.
Den procentuella skillnaden i genomsnittlig längd beräknad för de relevanta tyglagren, inklusive eventuellt framtyg och tylltyg, bör rapporteras. En typisk laboratorierapport innehåller följande:
Sammanfattningsvis är GMW 4089-standarden en specifik testprocedur som utvecklats för att utvärdera tendensen att skumlaminerade material böjer sig. Den gör detta genom att separera de laminerade lagren, låta dem slappna av, mäta skillnaden i de resulterande lagerlängderna och uttrycka denna skillnad som en procentandel.
Dess primära värde ligger i att kontrollera dimensionsstabilitet, bearbetningsbeteende och utseendekvalitet hos laminerade bilklädselmaterial. Testet är särskilt användbart för att identifiera inkompatibiliteter mellan tyg-, tyll- och skumlager innan dessa material används i tillverkningskomponenter.
I många år har vår organisation, med sin kompetenta och erfarna personal, förstått sina kunders behov, tillhandahållit de avancerade testtjänster de behöver och hjälpt dem med att etablera, implementera och förbättra ledningssystem. Inom detta ramverk tillhandahåller vi även testtjänster i enlighet med GMW 4089-standarden.
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

