Daimler mäter instrumentpanelen i airbagdämpningszonen
Integreringen av passagerarkrockkuddar i moderna fordonsinstrumentpaneler kräver noggrant utformade försvagningszoner som möjliggör kontrollerad utlösning vid en olycka. Dessa försvagningszoner, ofta kallade rivsömmar eller öppningssömmar, måste tillförlitligt brista under trycket som genereras av den uppblåsbara krockkudden samtidigt som tillräcklig strukturell integritet bibehålls under normal fordonsdrift. Därför är noggrann mätning och verifiering av dessa försvagningszoner avgörande för passagerarsäkerhet, produkthållbarhet och överensstämmelse med fordonsstandarder. Denna artikel beskriver designprinciper, mättekniker, testmetoder och kvalitetskontrollprocedurer relaterade till försvagningszoner på instrumentpanelens krockkuddar.
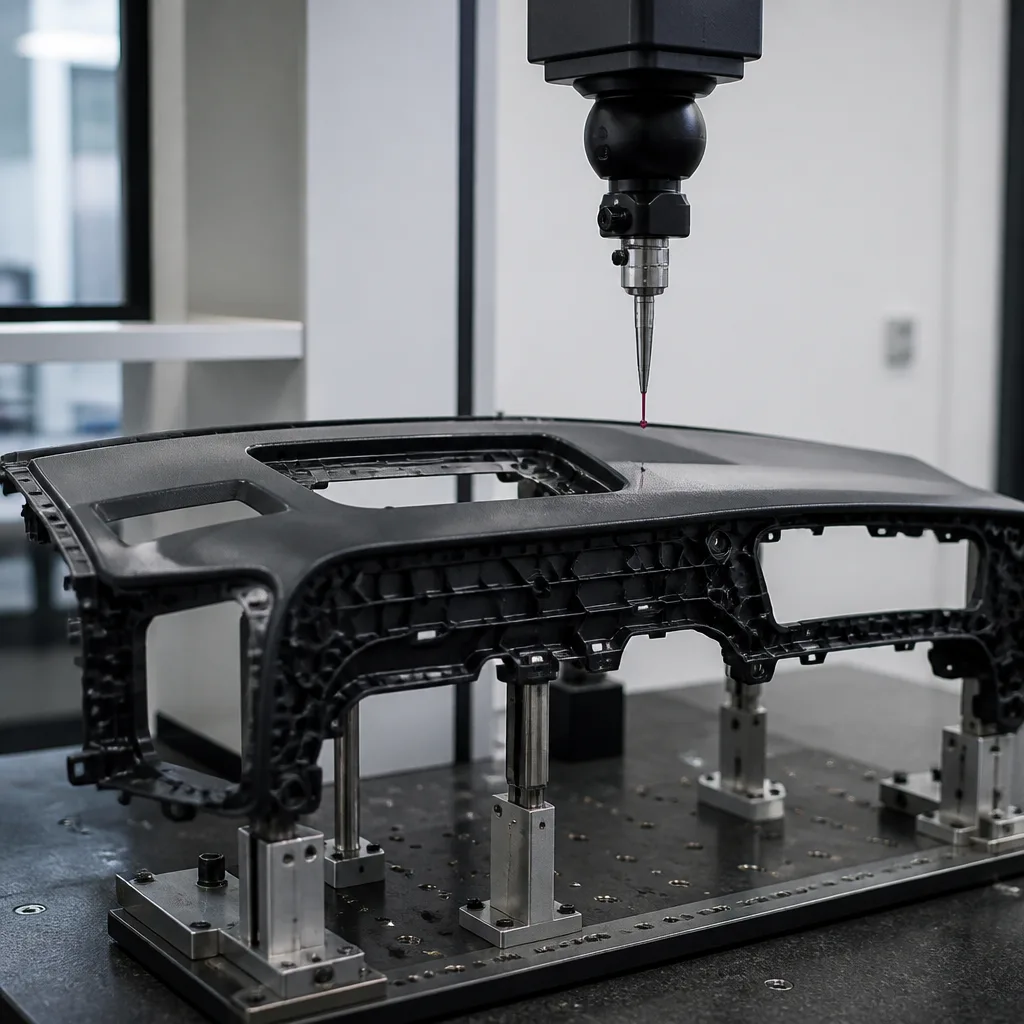
Bilsäkerhetssystem har förbättrats avsevärt under senare år, och krockkuddar har blivit en grundläggande del av passagerarskyddet. I passagerarsidans krockkuddssystem är krockkuddsmodulen vanligtvis placerad under instrumentpanelen. Vid utlösning måste instrumentpanelen fällas ut på ett förutsägbart sätt för att krockkudden snabbt ska kunna lösas ut utan att skapa farliga föremål.
För att möjliggöra denna kontrollerade öppning lägger tillverkare till dämpningsfunktioner på baksidan av instrumentpanelens substrat. Dessa dämpningsgeometrier kan bestå av laserskärning, mekanisk skärning, gjutna tunnväggiga sektioner eller dolda avrivningssömmar. Eftersom öppningsprestandan till stor del beror på storleken och konsistensen hos dessa dämpade områden är exakta mättekniker nödvändiga under hela utvecklingen och produktionen.
Dämpningszonen på instrumentpanelen utför flera viktiga funktioner:
- Den ger en kontrollerad upplösning vid airbagutlösning.
- Det förhindrar oförutsägbar sprickutbredning.
- Den behåller sitt estetiska utseende under normal användning.
- Den bibehåller långvarig hållbarhet under termiska och mekaniska belastningar.
- Det minskar risken för skador på passagerare från lossnade delar.
En bantningssutur måste balansera två motstridiga krav:
- Hög strukturell hållfasthet under normal fordonsdrift.
- Lågt rivmotstånd vid airbagutlösning.
Att uppnå denna balans kräver nu noggrann kontroll av väggtjocklek, sömgeometri, materialegenskaper och tillverkningstoleranser.
Typiska instrumentpaneldesigner består av flera lager:
- Ytbeläggning: Det yttre dekorativa lagret är tillverkat av PVC, TPO (termoplastisk olefin), TPU (termoplastisk polyuretan) eller läder eller syntetiskt läder.
- Skumlager: Polyuretanskumlagret ger mjukhet och energiabsorption.
- Substrat: Det strukturella substratet är vanligtvis tillverkat av polypropen (PP), ABS-blandningar eller glasfiberförstärkt plast. Dämpningsegenskaperna är vanligtvis inkorporerade i substratet och ibland, i mindre utsträckning, i skumlagret.
- Typer av airbagdämpningsdesigner inkluderar:
- Lasergravering: Laserenergi avlägsnar material från instrumentpanelens baksida för att skapa en kontrollerad resttjocklek.
- Mekanisk repa: Ett skärverktyg skapar spår eller V-formade sömmar.
- Formdämpning: Den reducerade tjockleken integreras direkt i den gjutna komponenten.
De kritiska mätparametrarna är följande:
- Återstående väggtjocklek: Detta är den viktigaste parametern för krockkuddens utlösningsprestanda. Om tjockleken är för hög,
- Krockkudden kan utlösas mycket långsamt.
- För högt tryck kan byggas upp.
- Ett strömfel kan uppstå.
Om tjockleken är för låg,
- För tidig sprickbildning kan uppstå.
- Utseendefel kan förekomma.
- Långsiktig hållbarhet minskar.
Typiska värden för kvarvarande väggtjocklek varierar från 0,2 mm till 1,0 mm, beroende på material och design.
- Rännans geometri: Måtten inkluderar:
- spårdjup
- Spårbredd
- Spårvinkel
- Radie vid rännans bas
- Suturkontinuitet: Kontinuerlig försvagning säkerställer förutsägbar spridning av bristningar.
- Materialtjockleksfördelning: Tjocklekshomogeniteten runt applikationsområdet påverkar brottbeteendet i hög grad.
- Ytintegritet: Mätsystem måste också verifiera följande:
- Avsaknad av synliga sjunkmärken
- För att undvika läsfel.
- Avsaknad av oönskade sprickor
De viktigaste mätteknikerna är följande:
- Ultraljudsmätning av väggtjocklek: Ultraljudssensorer används nu i stor utsträckning för icke-förstörande mätning av väggtjocklek. Principen är att högfrekventa ljudvågor passerar genom materialet och reflekteras från de inre ytorna.
- Optiska mätsystem: Laserskannrar och strukturerade ljussystem används för att avbilda spårgeometri.
- Datortomografi (CT-skanning): Industriella CT-system ger detaljerad intern avbildning.
- Mekanisk sektionering: Destruktiv sektionering är fortfarande en av de mest exakta metoderna för att utvärdera sömgeometri.
- Koordinatmätningsmaskiner: Dessa system används för dimensionsverifiering och sömpositionering av gjutna komponenter.
De största utmaningarna med mätning inkluderar:
- Materialvariabilitet: Termoplaster uppvisar krympning och termisk expansion, vilket kan påverka mätningarna.
- Komplex geometri: Instrumentpaneler har kraftigt böjda ytor som gör det svårt att placera proberna.
- Flerskiktsstruktur: Olika materialskikt skapar mätosäkerhet, särskilt för ultraljudssystem.
- Tillverkningstoleranser: Variationer i formsprutning kan förändra lokal tjocklek och sömgeometri.
- Miljöfaktorer: Temperatur och luftfuktighet kan påverka både materialegenskaper och mätnoggrannhet.
Enbart mätning är inte tillräcklig utan verifieringstester för airbagutlösning:
- Statiska utlösningstester: Airbagmodulen utlöses under kontrollerade förhållanden:
- Höghastighetskameror spelar in öppningen.
- Tårsuturens beteende utvärderas.
- Delbildning utvärderas.
- Miljökonditionering: Proverna testas under följande förhållanden:
- Hög temperatur
- Låg temperatur
- Fuktexponering
- UV-åldring
Detta säkerställer långsiktig tillförlitlighet.
- Vibrations- och hållbarhetstestning: Instrumentpaneler genomgår hållbarhetscykler för att verifiera att svaga punkter förblir stabila under hela fordonets livslängd.
Biltillverkare använder statistiska processkontrollmetoder för att övervaka produktionskvaliteten. De grundläggande parametrarna för dessa metoder är följande:
- Genomsnittlig kvarvarande väggtjocklek
- Processkapacitetsindex
- Mätningens repeterbarhet och reproducerbarhet.
- Trendanalys
Mätningar och verifieringsprocedurer för krockkuddsdämpning påverkas av olika fordonsstandarder och föreskrifter. Till exempel,
- FMVSS 208 Federala säkerhetsstandarder för motorfordon - Skydd mot passagerares kollisioner
- UNECE R21 Enhetliga föreskrifter om godkännande av invändig utrustning i fordon.
- ISO 11452 Vägfordon - Komponentprovningsmetoder för elektriska störningar orsakade av smalbandig utstrålande elektromagnetisk energi.
- Originalutrustningstillverkares specifika tekniska standarder (fordonstillverkare utvecklar ofta anpassade verifieringskrav som överskrider lagstadgade minimikrav).
Sammanfattningsvis är det avgörande att upprätthålla strikt processkontroll och rigorösa teststandarder för att uppnå säkra och effektiva panelkrockkuddssystem. Mätning av paneldämpningsytor för passagerarkrockkuddar är en kritisk aspekt av bilsäkerhetsteknik. Noggrann kontroll av återstående väggtjocklek, spårgeometri och materialkonsistens påverkar direkt krockkuddarnas utlösningsprestanda och passagerarskyddet. Att följa strikt processkontroll och rigorösa teststandarder är avgörande för att få en säker och tillförlitlig produkt.
I många år har vår organisation, med sin kompetenta och erfarna personal, förstått sina kunders behov, tillhandahållit de avancerade testtjänster de behöver och hjälpt till med etablering, implementering och förbättring av ledningssystem. Inom ramen för detta tillhandahåller vi även tjänster för mätning av instrumentpanelen i airbagdämpningszonen.



