

Standarden ”GMW 16830 Tape Lamination to Automotive Components”, utvecklad av General Motors Worldwide (GMW), är en teststandard som används för att utvärdera vidhäftningsprestanda hos tejper som appliceras på bilkomponenter. Denna standard definierar ett 90-graders skalningstest utformat för att bedöma kvaliteten på bindningen mellan tejpen och komponenten. Detta test utförs genom att mäta skalningshållfastheten och undersöka det resulterande felläget.
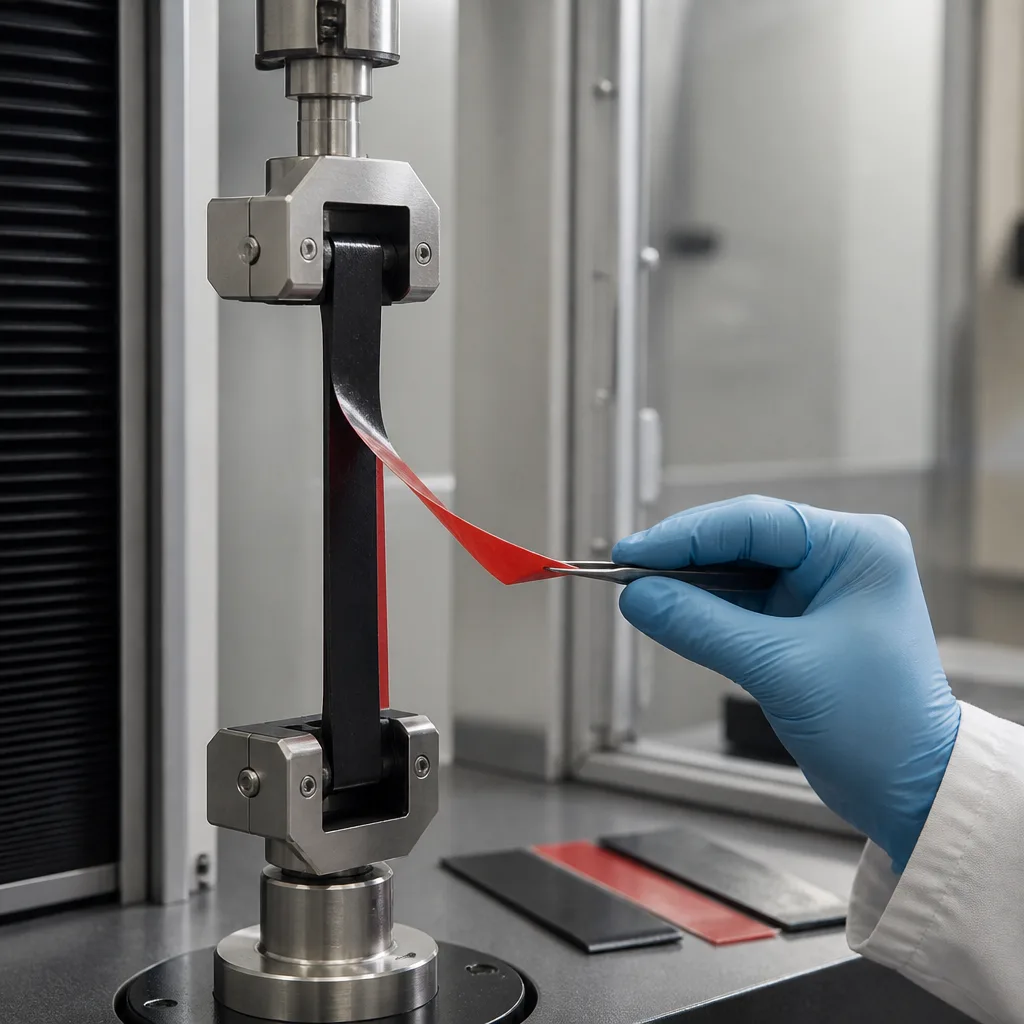
GMW 16830-standarden gäller specifikt för bildetaljer och komponenter som monteras med hjälp av självhäftande tejper istället för mekaniska fästelement. Användningsområden kan omfatta exteriöra och interiöra dekorativa delar såsom sidolister, emblem, namnskyltar, karossbeklädnader, applikationer, tröskellister, instrumentpanelslister, hjulhus och takrännor.
Det primära syftet med GMW 16830-standarden är att tillhandahålla en rutinmässig kvalitetskontrollmetod för att utvärdera tejpens vidhäftning. En limmad komponent måste bibehålla tillräcklig vidhäftning under tillverkning, fordonsmontering, miljöexponering och användning.
Denna testmetod ger två viktiga typer av information:
Denna kombination är viktig eftersom ett numeriskt resultat för skalningshållfasthet ensamt kanske inte helt beskriver kvaliteten på en limbindning. Till exempel kan fel uppstå vid gränssnittet mellan lim och substrat, i själva limmet eller inuti tejpen eller substratet.
GMW 16830-standarden gäller för bilkomponenter laminerade med tejp som redan har kvalificerats och godkänts enligt relevanta General Motors-specifikationer för substrat, vidhäftningsförstärkare och tejp. Därför är det främst ett kvalitets- och processkontrolltest snarare än en ersättning för materialkvalificering. Typiska tillämpningar inkluderar:
Grundprincipen för testet är 90-graders avskalningstest. Tejp appliceras på den specificerade bilkomponenten under kontrollerade förhållanden. Därefter dras tejpens fria ände från komponenten i ungefär 90 graders vinkel, och den kraft som krävs för att dra av tejpen mäts. Den resulterande kraften ger en indikation på vidhäftningsnivån. Samtidigt undersöker operatören de separerade ytorna för att bestämma felläget. Detta gör proceduren användbar för att övervaka om lamineringsprocessen har bildat en jämn och hållbar vidhäftningsbindning.
Denna metod avgör följande:
Felets plats hjälper ingenjörer att skilja mellan ett limproblem och ett substrat- eller bearbetningsproblem.
Fullständig provberedning, konditionering, utrustningskonfiguration och acceptanskriterier ingår i GMW 16830-standarden.
Den här metoden följer i huvudsak dessa steg:
Faktiska acceptansgränser bör inte härledas från standardens allmänna beskrivning; de beror på relevanta komponent-/materialkrav och det godkända transportörsystemet.
Tejper används ofta vid montering av fordon eftersom de kan ge en ren, lätt och visuellt tilltalande bindning utan synliga skruvar, klämmor eller andra mekaniska fästelement. Dålig vidhäftning kan dock leda till:
Därför erbjuder GMW 16830-standarden ett praktiskt sätt att övervaka tejpbindningens konsistens och kvalitet under produktionen.
En av de mest användbara aspekterna av den beskrivna metoden är att den inte enbart förlitar sig på den uppmätta skalningshållfastheten. Två prover kan producera liknande skalningshållfasthetsvärden men uppvisa olika brottmekanismer. Till exempel kan ett prov uppvisa ett önskat kohesivt brott i limsystemet, medan det andra kan uppvisa gränsytseparation mellan limmet och substratet. Följaktligen bör skalningshållfasthet och brottmod beaktas tillsammans vid tolkning av testet.
GMW 16830-standarden är särskilt lämplig för övervakning av produktionskvalitet eftersom den kan hjälpa till att identifiera variationer i bindningsprocessen.
Oväntade förändringar i skalningsprestanda kan tyda på följande typer av problem:
Därför kan testet integreras i leverantörers och produktionskvalitetskontrollprogram.
GMW 16830-standarden erbjuder flera praktiska fördelar:
GMW 16830-standarden bör dock inte tolkas som en fullständig garanti för ett limsystems hållbarhet. Skalningshållfastheten kan påverkas av många faktorer, inklusive underlagets skick, ytbehandling, temperatur, uppehållstid, tejpens struktur och appliceringsförhållanden. Därför garanterar inte enbart framgångsrik prestanda i ett 90-graders skalningstest långsiktig prestanda under alla fordonsmiljöer.
Sammanfattningsvis är testmetoden som beskrivs i GMW 16830-standarden särskilt användbar för bildetaljer som fästs med tejp, inklusive lister, emblem, applikationer, tröskellister och andra dekorativa komponenter. Den hjälper tillverkare att upprätthålla en jämn vidhäftning och identifiera problem i materialet, ytbehandlingen eller lamineringsprocessen. Därför är denna standard ett viktigt verktyg för laboratorier och billeverantörer för kontroll av vidhäftningskvalitet och verifiering av tillverkningsprocessen.
I många år har vår organisation, med sin kompetenta och erfarna personal, förstått sina kunders behov, tillhandahållit de avancerade testtjänster de behöver och hjälpt dem med att etablera, implementera och förbättra ledningssystem. Inom detta ramverk tillhandahåller vi även testtjänster i enlighet med GMW 16830-standarden.
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

