Daimler Mengukur Panel Instrumen di Zona Pelemahan Kantung Udara
Integrasi airbag penumpang ke dalam panel instrumen kendaraan modern memerlukan zona pelemahan yang dirancang dengan cermat yang memungkinkan pengembangannya secara terkontrol jika terjadi kecelakaan. Zona pelemahan ini, yang sering disebut sebagai jahitan sobek atau jahitan terbuka, harus dapat pecah dengan andal di bawah tekanan yang dihasilkan oleh airbag yang mengembang sambil mempertahankan integritas struktural yang memadai selama pengoperasian kendaraan normal. Oleh karena itu, pengukuran dan verifikasi yang akurat dari zona pelemahan ini sangat penting untuk keselamatan penumpang, daya tahan produk, dan kepatuhan terhadap standar otomotif. Makalah ini menjelaskan prinsip-prinsip desain, teknik pengukuran, metode pengujian, dan prosedur pengendalian mutu yang terkait dengan zona pelemahan airbag panel instrumen.
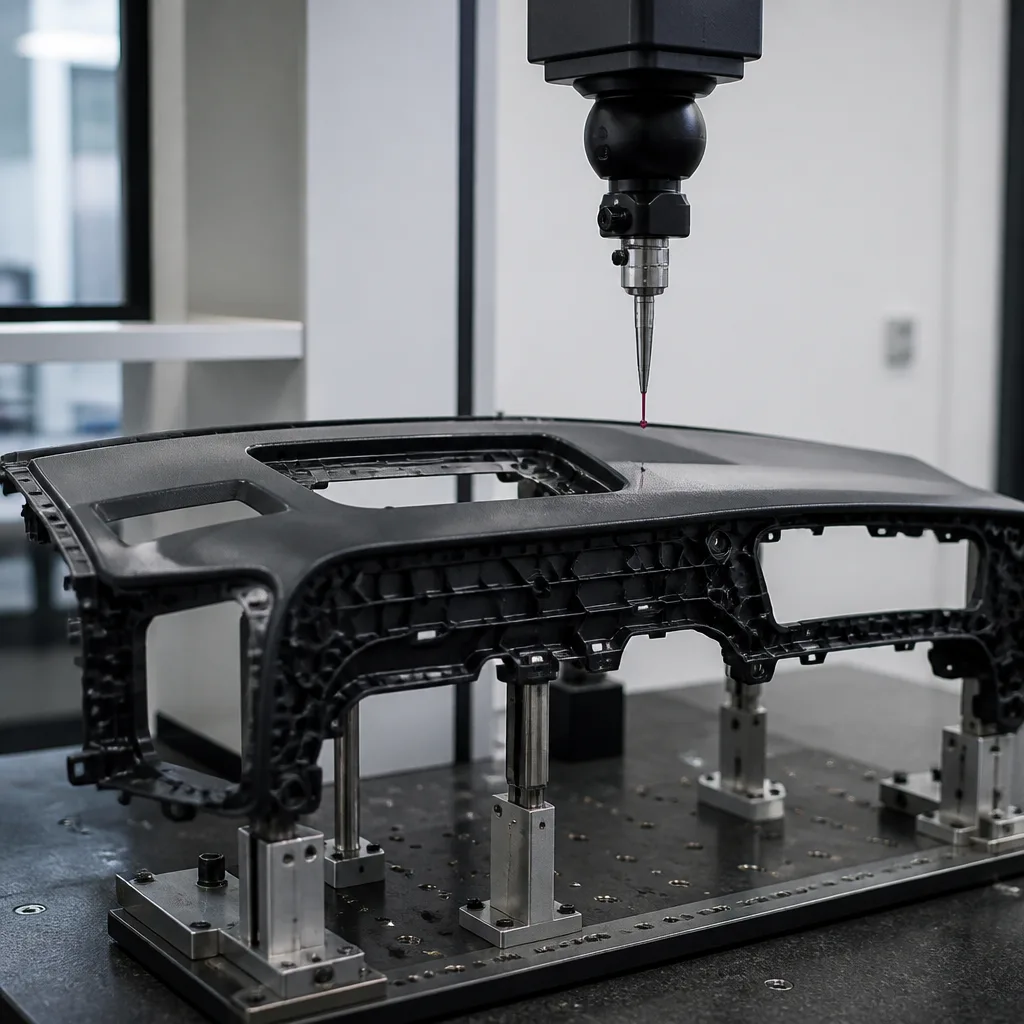
Sistem keselamatan otomotif telah meningkat secara signifikan dalam beberapa tahun terakhir, dan airbag telah menjadi komponen fundamental perlindungan penumpang. Pada sistem airbag sisi penumpang, modul airbag biasanya terletak di bawah panel instrumen. Saat mengembang, panel instrumen harus terbuka dengan cara yang dapat diprediksi agar airbag dapat mengembang dengan cepat tanpa menimbulkan serpihan berbahaya.
Untuk memungkinkan pembukaan yang terkontrol ini, produsen menambahkan fitur peredaman pada bagian belakang substrat panel instrumen. Geometri peredaman ini dapat berupa pemotongan laser, pemotongan mekanis, bagian berdinding tipis yang dicetak, atau sambungan sobek tersembunyi. Karena kinerja pembukaan sebagian besar bergantung pada ukuran dan konsistensi area peredaman ini, teknik pengukuran yang tepat diperlukan selama pengembangan dan produksi.
Zona peredaman pada panel instrumen menjalankan beberapa fungsi utama:
- Ini memberikan robekan terkontrol selama pengaktifan airbag.
- Hal ini mencegah penyebaran retakan yang tidak terduga.
- Produk ini tetap mempertahankan penampilan estetiknya selama penggunaan normal.
- Produk ini mempertahankan daya tahan jangka panjang di bawah beban termal dan mekanis.
- Hal ini mengurangi risiko cedera penumpang akibat bagian-bagian yang terlepas.
Jahitan pelangsingan harus menyeimbangkan dua persyaratan yang bertentangan:
- Kekuatan struktural yang tinggi selama pengoperasian kendaraan normal.
- Ketahanan sobek yang rendah selama pengaktifan airbag.
Mencapai keseimbangan ini sekarang membutuhkan kontrol yang cermat terhadap ketebalan dinding, geometri sambungan, sifat material, dan toleransi manufaktur.
Desain panel instrumen pada umumnya terdiri dari beberapa lapisan:
- Lapisan permukaan: Lapisan dekoratif luar terbuat dari PVC, TPO (termoplastik olefin), TPU (termoplastik poliuretan), atau kulit atau kulit sintetis.
- Lapisan busa: Lapisan busa poliuretan memberikan kelembutan dan penyerapan energi.
- Substrat: Substrat struktural biasanya terbuat dari polipropilena (PP), campuran ABS, atau plastik yang diperkuat serat kaca. Sifat peredaman biasanya dimasukkan ke dalam substrat dan terkadang, dalam jumlah yang lebih sedikit, ke dalam lapisan busa.
- Jenis-jenis desain peredaman kantung udara meliputi:
- Pengukiran laser: Energi laser mengeluarkan material dari bagian belakang panel instrumen untuk menciptakan ketebalan sisa yang terkontrol.
- Goresan mekanis: Alat pemotong menciptakan alur atau sambungan berbentuk V.
- Pengurangan ketebalan cetakan: Ketebalan yang dikurangi langsung terintegrasi ke dalam komponen yang dicetak.
Parameter pengukuran kritisnya adalah sebagai berikut:
- Ketebalan dinding yang tersisa: Ini adalah parameter paling kritis dalam kinerja pengaktifan airbag. Jika ketebalannya terlalu tinggi,
- Airbag mungkin mengembang sangat lambat.
- Tekanan berlebihan dapat menumpuk.
- Kemungkinan terjadi kerusakan saat menyalakan daya.
Jika ketebalannya terlalu rendah,
- Keretakan dini dapat terjadi.
- Cacat penampilan mungkin terjadi.
- Daya tahan jangka panjang menurun.
Nilai ketebalan dinding sisa yang umum berkisar antara 0,2 mm hingga 1,0 mm, tergantung pada material dan desainnya.
- Geometri talang: Pengukuran meliputi:
- kedalaman alur
- Lebar alur
- Sudut alur
- Jari-jari di dasar talang
- Kontinuitas jahitan: Pelemahan terus-menerus memastikan penyebaran stretch mark yang dapat diprediksi.
- Distribusi ketebalan material: Homogenitas ketebalan di sekitar area aplikasi sangat memengaruhi perilaku retak.
- Integritas permukaan: Sistem pengukuran juga harus memverifikasi hal-hal berikut:
- Tidak adanya tanda tenggelam yang terlihat
- Untuk menghindari kesalahan membaca.
- Tidak adanya retakan yang tidak diinginkan
Teknik pengukuran utama adalah sebagai berikut:
- Pengukuran ketebalan ultrasonik: Sensor ultrasonik kini banyak digunakan untuk pengukuran ketebalan dinding tanpa merusak material. Prinsipnya adalah gelombang suara frekuensi tinggi melewati material dan dipantulkan dari permukaan bagian dalam.
- Sistem pengukuran optik: Pemindai laser dan sistem cahaya terstruktur digunakan untuk menangkap geometri alur.
- Tomografi terkomputasi (CT scan): Sistem CT industri menyediakan pencitraan internal yang detail.
- Pemotongan mekanis: Pemotongan destruktif tetap menjadi salah satu metode paling akurat untuk mengevaluasi geometri lapisan batubara.
- Mesin pengukur koordinat: Sistem ini digunakan untuk verifikasi dimensi dan penentuan posisi sambungan komponen cetakan.
Tantangan pengukuran utama meliputi:
- Variabilitas material: Termoplastik menunjukkan penyusutan dan pemuaian termal, yang dapat memengaruhi pengukuran.
- Geometri kompleks: Panel instrumen memiliki permukaan yang sangat melengkung sehingga menyulitkan penempatan probe.
- Struktur berlapis-lapis: Lapisan material yang berbeda menciptakan ketidakpastian pengukuran, terutama untuk sistem ultrasonik.
- Toleransi manufaktur: Variasi pencetakan injeksi dapat mengubah ketebalan lokal dan geometri sambungan.
- Faktor lingkungan: Suhu dan kelembapan dapat memengaruhi sifat material dan akurasi pengukuran.
Pengukuran saja tidak cukup tanpa uji verifikasi pengaktifan airbag:
- Pengujian aktivasi statis: Modul kantung udara diaktifkan dalam kondisi terkontrol:
- Kamera berkecepatan tinggi merekam pembukaan tersebut.
- Perilaku jahitan robekan dievaluasi.
- Pembentukan bagian dievaluasi.
- Pengkondisian lingkungan: Sampel diuji dalam kondisi berikut:
- Suhu tinggi
- Suhu rendah
- Paparan kelembapan
- Penuaan akibat sinar UV
Hal ini menjamin keandalan jangka panjang.
- Pengujian getaran dan daya tahan: Panel instrumen menjalani siklus pengujian daya tahan untuk memverifikasi bahwa titik-titik lemah tetap stabil sepanjang masa pakai kendaraan.
Produsen otomotif menerapkan metode pengendalian proses statistik untuk memantau kualitas produksi. Parameter dasar dari metode ini adalah sebagai berikut:
- Ketebalan dinding sisa rata-rata
- Indeks kemampuan proses
- Pengulangan dan reproduksibilitas pengukuran.
- Analisis tren
Pengukuran dan prosedur verifikasi peredaman airbag dipengaruhi oleh berbagai standar dan peraturan otomotif. Misalnya,
- FMVSS 208 Standar Keselamatan Kendaraan Bermotor Federal - Perlindungan Tabrakan Penumpang
- UNECE R21 Peraturan seragam mengenai persetujuan untuk peralatan interior kendaraan.
- ISO 11452 Kendaraan jalan raya - Metode pengujian komponen untuk gangguan listrik yang disebabkan oleh energi elektromagnetik radiasi pita sempit.
- Standar teknik khusus dari produsen peralatan asli (produsen kendaraan sering mengembangkan persyaratan verifikasi khusus yang melebihi standar minimum hukum).
Kesimpulannya, menjaga kontrol proses yang ketat dan standar pengujian yang teliti sangat penting untuk mencapai sistem airbag panel yang aman dan efektif. Mengukur area atenuasi panel untuk airbag penumpang merupakan aspek penting dalam rekayasa keselamatan otomotif. Kontrol yang akurat terhadap ketebalan dinding sisa, geometri alur, dan konsistensi material secara langsung memengaruhi kinerja pengaktifan airbag dan perlindungan penumpang. Kepatuhan terhadap kontrol proses yang ketat dan standar pengujian yang teliti sangat penting untuk mendapatkan produk yang aman dan andal.
Selama bertahun-tahun, organisasi kami, dengan staf yang kompeten dan berpengalaman, telah memahami kebutuhan klien, menyediakan layanan pengujian canggih yang mereka butuhkan, dan membantu dalam pembentukan, implementasi, dan peningkatan sistem manajemen. Dalam kerangka kerja ini, kami juga menyediakan layanan pengukuran panel instrumen di zona peredaman airbag.



